
Горячеканальная система
Высокопроизводительные горячеканальные системы с клапанными затворами, поддерживающие до 144 гнёзд для литья ПЭТ-преформ и до 96 гнёзд для литья колпачков. Обеспечивают равномерное распределение расплава, точный контроль температуры и минимальное время цикла. Совместимы с термопластавтоматами HUSKY, NETSTAL, SIPA и SACMI.
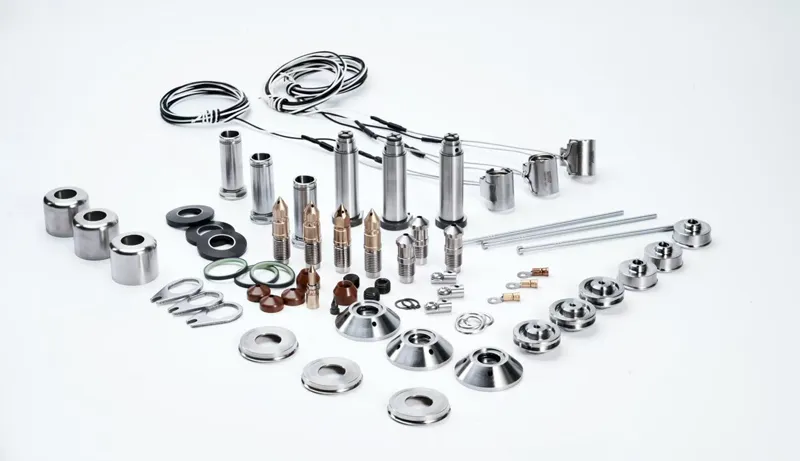
Горячеканальная система
Горячеканальные системы с запорными иглами для пресс-форм ПЭТ-преформ и пластиковых колпачков — до 1...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Основы горячеканальных систем для форм ПЭТ-преформ: запорное сопло или открытый литник, сбалансированный коллектор и контроль АА
Горячеканальная система — это нагреваемая система из коллектора и сопел внутри литьевой формы, которая поддерживает пластик в расплавленном состоянии на всём пути от сопла машины до впуска каждого гнезда, поэтому холодный литник не образуется и материал не теряется. Для ПЭТ-преформ и колпачков именно горячеканальная система определяет, насколько равномерно заполняются гнёзда, насколько чист литник и сколько ацетальдегида (АА) образуется в расплаве по пути. Руководство объясняет эти основы, чтобы покупатель мог сравнивать конструкции. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
Что делает горячеканальная система в пресс-форме для ПЭТ-преформ
В форме с холодным литником каналы, по которым расплав идёт к гнёздам, застывают в каждом цикле и удаляются как отход. В горячеканальной форме эти каналы нагреваются и остаются расплавленными, поэтому из формы извлекаются только преформы. Для многогнёздных ПЭТ-форм это стандарт: холодные литники давали бы отход смолы и не обеспечивали бы равномерного заполнения десятков гнёзд.
- Литниковая втулка — принимает расплав от сопла литьевой машины.
- Коллектор — нагреваемый стальной блок с каналами, распределяющими поток расплава ко всем соплам.
- Сопла и наконечники — подают расплав от коллектора к впуску каждого гнезда.
- Запорные иглы и приводы — в системах с запорными соплами иглы механически открывают и закрывают каждый впуск.
- Нагреватели и термопары — нагревают каждую зону и измеряют её температуру.
- Контроллер температуры — поддерживает заданную температуру каждой зоны.
- Опорная плита и изоляция — удерживают коллектор и ограничивают теплопередачу к охлаждаемым плитам формы.
Сравнение: запорное сопло и открытый (термический) литник
Впуск — это небольшое отверстие, через которое расплав входит в дно преформы. В горячеканальных системах используется либо термический (открытый) литник, который закрывается и открывается за счёт температуры, либо запорное сопло, где впуск механически перекрывается иглой. В большинстве форм для ПЭТ-преформ используются запорные сопла.
| Горячеканальная система с запорными соплами | Горячеканальная система с открытым литником | |
|---|---|---|
| Как закрывается впуск | Игла выдвигается и перекрывает впуск | Расплав во впуске застывает при охлаждении формы |
| След литника на преформе | Небольшой и чистый | Крупнее, возможны нити или выступ |
| Качество литника на длинных сериях | Стабильное, задаётся таймингом иглы | Сильно зависит от контроля температуры впуска |
| Риск подтекания и нитей | Низкий | Выше, особенно с ПЭТ |
| Механическая сложность | Выше — иглы, приводы и уплотнения | Ниже — меньше подвижных деталей |
| Объекты обслуживания | Запорные иглы, направляющие игл, уплотнения, наконечники, нагреватели | Наконечники сопел, нагреватели |
| Типичное применение для ПЭТ-преформ | Стандарт для многогнёздных форм преформ и колпачков | Ограничено простыми или малогнёздными задачами |
Почему важен баланс горячеканальной системы: вес преформы и толщина стенки
Горячеканальная система сбалансирована, если каждое гнездо получает расплав с одинаковым давлением, температурой и в одно и то же время. Если одно гнездо заполняется раньше или более горячим расплавом, его преформа будет тяжелее или с иной толщиной стенки. Эти различия затем проявляются как бутылки, которые раздуваются по-разному, с неравномерным распределением материала или слабыми местами.
При 96 или 144 гнёздах даже небольшие различия между путями потока повторяются многократно, поэтому баланс становится главной целью проектирования горячеканальной системы.
- Естественно (геометрически) сбалансированный коллектор — каждый путь от литниковой втулки до впуска имеет одинаковую длину, диаметр и число поворотов, поэтому гнёзда заполняются равномерно уже по конструкции.
- Равномерный нагрев — каждая секция коллектора и сопло поддерживаются при стабильной температуре, поэтому вязкость расплава одинакова на всех впусках.
- Одинаковый тайминг игл — все впуски открываются и закрываются одновременно.
- Проверка в производстве — взвешивание преформ из каждого гнезда и сравнение разброса, а не только среднего веса.
Образование ацетальдегида (АА) и время пребывания расплава
Ацетальдегид — побочный продукт термической деструкции ПЭТ. Его небольшие количества переходят из стенки бутылки в напиток и могут ощущаться как изменение вкуса, что особенно критично для негазированной воды. Поэтому уровень АА — распространённое требование к качеству преформ для воды.
Горячеканальная система — одно из мест образования АА, так как расплав остаётся в ней горячим до впрыска. Образование АА растёт с температурой расплава, временем пребывания и сдвигом.
- Небольшие обтекаемые каналы сокращают время пребывания и исключают застойные зоны, где расплав может задерживаться.
- Равномерный нагрев исключает локальные перегревы, разрушающие расплав.
- Умеренный сдвиг во впусках и на переходах каналов ограничивает дополнительный разогрев расплава.
- Правильная сушка ПЭТ перед переработкой ограничивает гидролиз, который также ухудшает качество расплава.
Контроль температуры: нагреватели, термопары и зоны
- У каждой зоны нагрева свой нагреватель и термопара; крупные горячеканальные системы для преформ имеют много зон.
- Отказ нагревателя или термопары приводит к перегреву или недогреву одной зоны, что проявляется как проблемы с весом или литником в определённых гнёздах.
- Карта зон — знание того, какая зона питает какие гнёзда, — значительно ускоряет поиск неисправностей.
- Контроллеры должны выдавать сигнал тревоги при обрыве цепи и отклонениях, а не молча удерживать мощность.
Как оценить горячеканальную систему для формы преформ или колпачков
- Шаг 1: Определите задачу: преформа или колпачок, гнездность, сырьё, требования к АА или качеству литника.
- Шаг 2: Подтвердите литьевую машину (например, HUSKY, NETSTAL, KM или SIPA) и интерфейс контроллера и разъёмов.
- Шаг 3: Проверьте схему коллектора: сбалансирована ли она естественным образом, как расположены пути потока и зоны сопел.
- Шаг 4: Проверьте тип впуска и привод запорных игл, в том числе порядок замены игл и уплотнений.
- Шаг 5: Запросите перечень запчастей (наконечники сопел, запорные иглы, нагреватели, уплотнения) и сроки поставки.
- Шаг 6: Согласуйте приёмочные испытания: разброс веса между гнёздами, внешний вид литника, проверку на утечки.
- Шаг 7: Уточните сервис: варианты восстановления, удалённую диагностику и письменные условия гарантии.
Горячеканальные системы LIHE: кратко
- Горячеканальные системы с запорными соплами до 144 гнёзд (ПЭТ-преформы) и до 96 гнёзд (колпачки).
- Совместимость с HUSKY, NETSTAL, KM, SIPA и другими платформами.
- Конструкция типа Husky Ultra с 3-летней гарантией от протечек.
- Запасные наконечники сопел, запорные иглы, нагреватели и уплотнения, а также восстановление существующих горячеканальных систем.
Часто задаваемые вопросы
- Почему в формах для ПЭТ-преформ используют запорные сопла?
- Игла механически закрывает каждый впуск, что даёт небольшой чистый след литника и стабильное качество на длинных сериях, а также снижает подтекание и образование нитей по сравнению с термическими литниками.
- Что даёт сбалансированный коллектор?
- Каждое гнездо получает одинаковый путь потока, поэтому расплав приходит с одинаковым давлением и температурой. Результат — равномерный вес преформ и толщина стенки во всех гнёздах.
- Как горячеканальная система влияет на ацетальдегид в ПЭТ-преформах?
- АА образуется, когда ПЭТ долго находится в горячем состоянии. Горячеканальная система с коротким временем пребывания, без застойных зон и с равномерным нагревом ограничивает образование АА.
- Сколько гнёзд поддерживает горячеканальная система LIHE?
- До 144 гнёзд для форм ПЭТ-преформ и до 96 гнёзд для форм колпачков.
- Можно ли использовать существующую горячеканальную систему с новой формой?
- Часто да, если совпадают схема, шаг и гнездность, а система в хорошем состоянии. LIHE также восстанавливает существующие горячеканальные системы.