
Высокоточное производство модельных плит
Сверхточное производство модельных плит с использованием высокоточных обрабатывающих центров с ЧПУ, прецизионной шлифовки и строгого контроля качества. Каждая модельная плита обеспечивает параллельность, перпендикулярность и качество поверхности, необходимые для многогнездных пресс-форм для ПЭТ-преформ и выдувных форм.
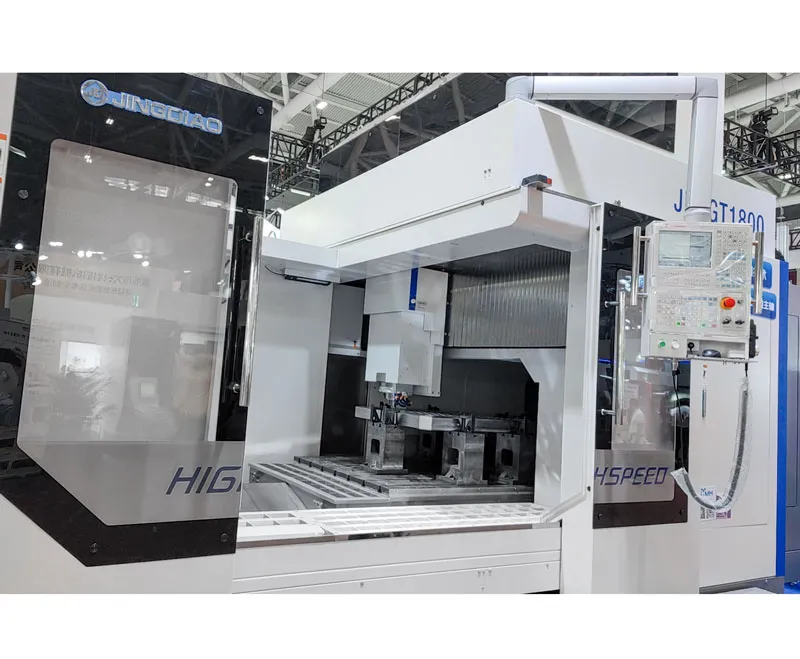
Прецизионная плита пресс-формы
Производство высокоточных плит и пакетов для пресс-форм ПЭТ-преформ, колпачков и выдувных форм. Плит...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Плиты пресс-формы для многогнёздных форм ПЭТ-преформ: плоскостность, параллельность, позиция отверстий и восстановленные плиты
Пакет плит пресс-формы — это сборка стальных плит, направляющих элементов и подключений, которая удерживает пуансоны, матрицы, горловые кольца и горячий канал литьевой или выдувной формы в точном положении и соединяет их с машиной. В многогнёздной пресс-форме для ПЭТ-преформ одна плита несёт десятки одинаковых пакетов, поэтому именно геометрия плит определяет, будет ли каждое гнездо давать одинаковую преформу. В этом руководстве объясняется, какие функции выполняют плиты, почему важны плоскостность, параллельность и позиция отверстий и когда восстановленная плита — разумная альтернатива новой.
Что делает пакет плит в пресс-форме для ПЭТ-преформ
В форме для преформ пакет плит делится на горячую и холодную половины. Каждая половина — это набор плит, и у каждой плиты своя задача. Детали матрицы, пуансоны и горловые кольца контактируют с пластиком; пакет плит удерживает их соосно друг с другом и с машиной в каждом цикле.
- Горячая половина: плита коллектора и опорная плита удерживают горячеканальный коллектор и сопла, подающие расплав в каждое гнездо.
- Плита матриц: удерживает вставки матриц и литниковые вставки; сопла горячего канала уплотняются по зоне литника.
- Плита пуансонов: несёт пуансоны, формирующие внутреннюю поверхность преформы, и подачу охлаждающей воды к ним.
- Съёмная плита и ползуны: несут половины горловых колец, которые формируют горловину и раскрываются для съёма преформы.
- Направляющие колонки, втулки и центрирующие элементы: сводят половины формы в одно и то же положение в каждом цикле.
- Каналы охлаждения: просверлены в плитах для подачи воды к каждой матрице и пуансону.
Почему плоскостность, параллельность и позиция отверстий важны для многогнёздных форм
Геометрические допуски, такие как плоскостность, параллельность и позиционный допуск, задаются на чертежах по системе GD&T. В небольшой форме малая ошибка затрагивает несколько изделий; в форме для преформ на 72 или 160 гнёзд та же ошибка повторяется или накапливается по всей плите.
| Элемент плиты | Что он определяет | Типичный признак выхода за допуск | Как изготавливается и проверяется |
|---|---|---|---|
| Плоскостность поверхностей плиты | Равномерный контакт по линии разъёма и между плитами пакета | Облой в отдельных гнёздах, неравномерное усилие смыкания, протечки сопел горячего канала | Прецизионное плоское шлифование, измерение на КИМ |
| Параллельность поверхностей | Одинаковая высота всех пакетов при смыкании формы | Гнёзда с одной стороны формы смыкаются плотнее, чем с другой, неравномерный износ | Шлифование обеих сторон от одной базы, проверка на КИМ |
| Позиция отверстий под матрицы и пуансоны | Соосность каждого пуансона в своей матрице | Разнотолщинность стенки преформы, плохая выдувка бутылки, смещённый литник | Обработка на ЧПУ за один установ, проверка позиции на КИМ |
| Отверстия под направляющие и центрирование | Повторяемое совмещение половин формы | Износ горловых колец и конических замков, несоосность после обслуживания | Обработка на ЧПУ и измерение на КИМ |
| Положение каналов охлаждения | Равномерное охлаждение каждой матрицы и пуансона | Разная температура преформ по форме, более долгое охлаждение | Глубокое сверление по чертежу |
Позиция отверстий и толщина стенки: связь, которую покупатель видит в бутылке
Преформа выдувается в бутылку на втором этапе, поэтому любая разнотолщинность стенки преформы позже проявляется как неравномерная стенка бутылки, слабые места или тонкие участки у дна. Толщина стенки задаётся зазором между пуансоном и матрицей, а этот зазор равномерен только тогда, когда отверстия под пуансон и матрицу правильно расположены относительно друг друга.
- Позиции отверстий в плите матриц и плите пуансонов должны совпадать друг с другом, а не только с чертежом, поэтому обе плиты измеряются от одной базы.
- Позиции сопел горячего канала должны совпадать с позициями литников при рабочей температуре, потому что коллектор при нагреве расширяется; конструкция учитывает это расширение.
- Конические замки и замки горловых колец помогают центрировать пакет, но изнашиваются быстрее, если отверстия, на которые они опираются, смещены.
- Для форм, рассчитанных на ресурс до 8 миллионов циклов, как оснастка LIHE для платформ Husky, SACMI и Netstal, малые ошибки позиции за множество циклов превращаются в износ.
Новый пакет плит или восстановленные плиты
LIHE поставляет полные пакеты плит, отдельные плиты, а также сменные или восстановленные плиты для существующих форм. Правильный выбор зависит от состояния существующих плит и от того, меняется ли конструкция формы.
| Ситуация | Новый пакет плит или плита | Восстановленная плита |
|---|---|---|
| Новая форма или новое число гнёзд | Обязательно: новая схема отверстий и охлаждения | Не применяется |
| Изношенные направляющие отверстия, повреждённые поверхности при целой плите | Возможно, но часто не требуется | Обычно подходит: поверхности перешлифовываются, отверстия ремонтируются и перемеряются |
| Трещина в плите или коррозия в каналах охлаждения | Рекомендуется | Обычно не подходит |
| Смена горловины или облегчение преформы на той же машине | Нужен, только если меняется компоновка пакетов | Подходит, если существующую схему отверстий можно сохранить |
| Модернизация старой формы до уровня эффективности OEM | Для плит, которые нельзя восстановить | Для плит, которые можно восстановить |
Как выбрать между новой и восстановленной плитой пресс-формы
- Шаг 1: Соберите данные о форме: машина, число гнёзд, номер формы и, если есть, оригинальные чертежи плит.
- Шаг 2: Измерьте плиты на КИМ или закажите измерение: плоскостность, параллельность, позиция и износ отверстий.
- Шаг 3: Проверьте каналы охлаждения на засорение и коррозию, а плиты — на трещины, особенно в зонах высокой нагрузки.
- Шаг 4: Определите, изменится ли компоновка формы (новая горловина, новое число гнёзд, новая преформа); при изменении компоновки обычно нужны новые плиты.
- Шаг 5: Сравните объём работ: плиты, которые можно вернуть к чертежу, восстанавливаются, остальные заменяются, а вся форма перемеряется перед возвратом в производство.
Пакеты плит для форм преформ, колпачков и выдувных форм
- Формы для преформ: пакеты и плиты для форм до 160 гнёзд.
- Формы для колпачков и выдувные формы: пакеты и плиты изготавливаются и для них.
- Модернизация: полный капитальный ремонт и улучшение характеристик, чтобы вернуть старые формы к эффективности уровня OEM.
- Сроки, опубликованные LIHE: запасные части 4 недели, стандартные ПЭТ-формы 8 недель; срок поставки плит и пакетов подтверждается в предложении.
- Контроль: отчёты о валидации и контроле из собственной лаборатории КИМ Zeiss предоставляются по запросу.
Часто задаваемые вопросы
- Пакет плит — это то же самое, что пресс-форма?
- Нет. Пакет плит — это каркас из плит, направляющих и подключений. В нём устанавливаются пуансоны, матрицы, горловые кольца и литниковые вставки, формирующие преформу, а горячий канал находится в горячей половине.
- Почему точность плит важнее в многогнёздной форме?
- Потому что одна плита несёт множество одинаковых пакетов. Ошибка плоскостности, параллельности или позиции отверстий повторяется во всех гнёздах и вызывает разницу в толщине стенки, облой или износ между гнёздами.
- Можно ли восстановить изношенные плиты вместо замены?
- Часто да, если плита без трещин, а каналы охлаждения в порядке. Поверхности перешлифовывают, отверстия ремонтируют, затем проверяют на КИМ. Плиты с трещинами или сильной коррозией обычно заменяют.
- Нужен ли новый пакет плит при смене горловины?
- Не всегда. Если компоновка пакетов и число гнёзд остаются прежними, существующие плиты часто можно сохранить и заменить только горловые кольца и связанные детали. При другом числе гнёзд или компоновке нужны новые плиты.
- Как проверяется точность пакета плит?
- Плиты измеряются на координатно-измерительной машине (КИМ). LIHE использует собственную лабораторию КИМ Zeiss и предоставляет протоколы контроля по запросу.