
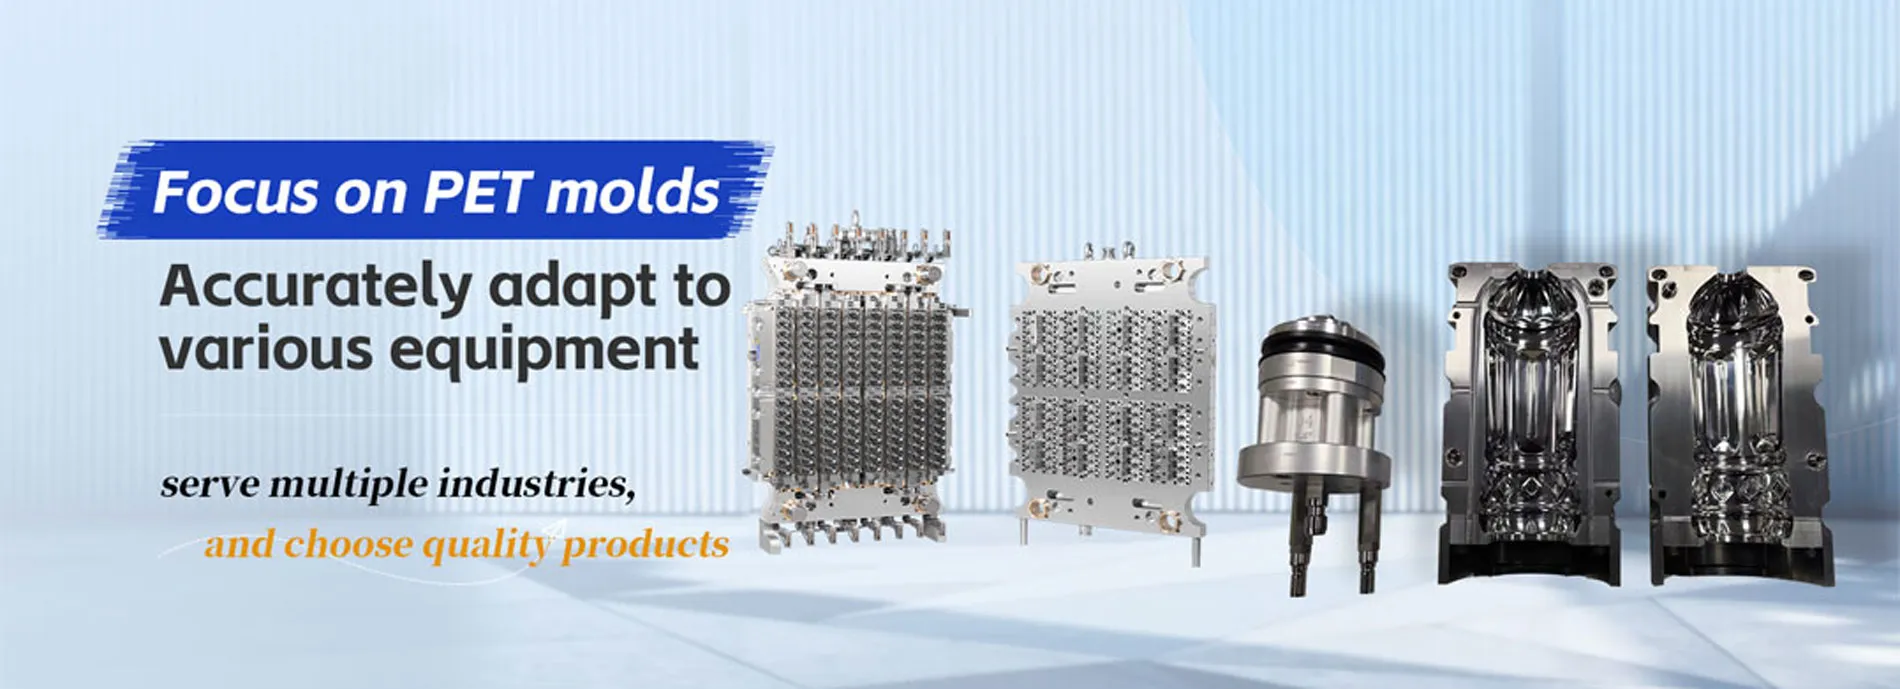
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Invertimos en los mejores equipos disponibles para entregar moldes de preformas PET y moldes de soplado que cumplen con los mas altos estandares de precision dimensional, acabado superficial y durabilidad en produccion.
Nuestros Equipos
Conozca nuestros sistemas de fabricación y control de calidad de clase mundial
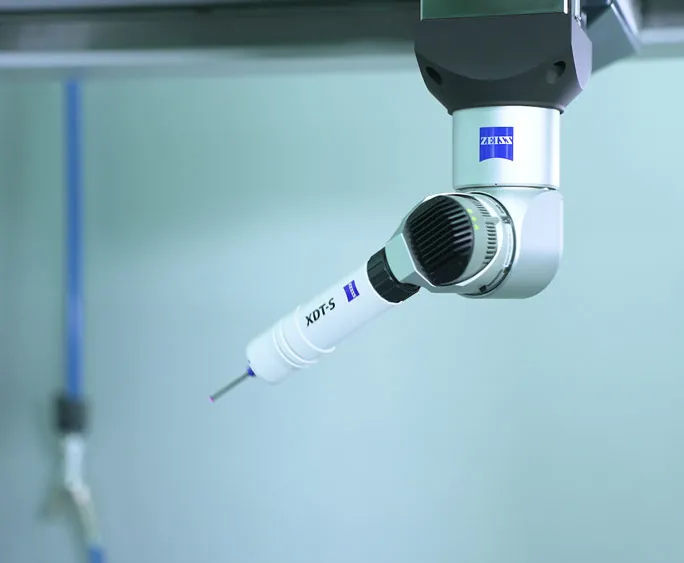
Equipos de Control de Calidad
Cada molde de preformas PET se somete a una rigurosa verificacion dimensional utilizando sistemas de metrologia lideres en la industria. Nuestro laboratorio de control de calidad e...
Más Información →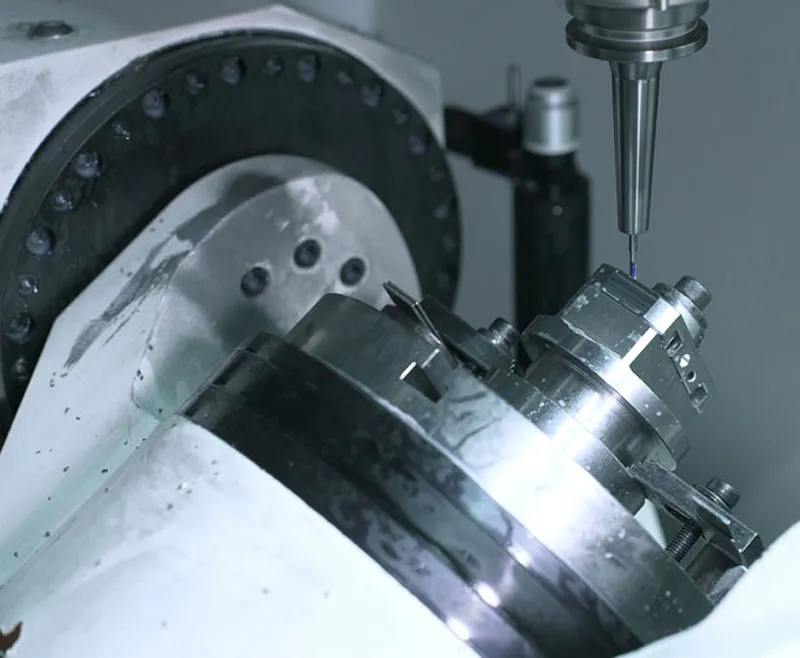
Equipos de Mecanizado
Nuestra planta de produccion esta equipada con centros de mecanizado CNC de alta precision, centros de torneado y rectificadoras provenientes de los fabricantes mas confiables del ...
Más Información →Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Equipos para moldes de preforma PET: por qué importan el mecanizado CNC propio y la metrología con CMM Zeiss
El equipo de fabricación de moldes es el conjunto de máquinas herramienta e instrumentos de medición que se usan para cortar, acabar y verificar las piezas de acero de un molde de preforma PET, un molde de soplado o un molde de tapas. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China. Esta guía explica por qué tener el mecanizado y la metrología bajo un mismo techo influye en la precisión del molde y relaciona cada grupo de equipos con los componentes que produce.
Por qué el mecanizado propio importa para la precisión del molde de preforma PET
Un molde de preforma PET multicavidad es un conjunto de muchas piezas pequeñas — machos, cavidades, anillos de cuello, insertos de entrada — que deben ajustar de forma idéntica en cada cavidad. Cuando esas piezas se mecanizan en talleres distintos, cada proveedor trabaja con su propio proceso, sus utillajes y sus hábitos de medición, y las pequeñas diferencias se suman en el molde montado.
- Acumulación de tolerancias: en un molde de 32 a 160 cavidades, un pequeño desvío repetido en cada macho y cavidad se convierte en un espesor de pared desigual en la preforma.
- Control de la secuencia: desbaste, tratamiento térmico, acabado, rectificado y pulido se realizan en un orden planificado en una sola planta, sin perder las referencias entre proveedores.
- Correcciones más cortas: si una pieza está fuera de tolerancia, vuelve a la misma máquina y al mismo programador el mismo día, en lugar de viajar de un taller a otro.
- Plazos previsibles: LIHE publica 20 días para moldes piloto, 8 semanas para moldes PET estándar y 4 semanas para repuestos y piezas de moldes de tapas.
Por qué la metrología propia cierra el ciclo: CMM Zeiss e inspección
El mecanizado solo produce precisión si alguien puede demostrarla. Una máquina de medición por coordenadas (CMM) mide una pieza palpando puntos de sus superficies y comparándolos con el modelo CAD o el plano. Tener la CMM en el mismo edificio que las máquinas permite que los resultados de medición se conviertan de inmediato en correcciones de mecanizado.
- LIHE dispone de un laboratorio propio con CMM Zeiss, y los informes de validación e inspección se entregan bajo solicitud.
- Los utillajes de LIHE alcanzan de forma constante un CPK ≥ 1,33. El Cpk compara la dispersión de una cota medida con su tolerancia; 1,33 significa que la media del proceso está al menos a cuatro desviaciones estándar del límite de tolerancia más cercano.
- Otros instrumentos completan el cuadro: un escáner de perfil 3D para superficies curvas, un proyector óptico para perfiles bidimensionales y la inspección de muestras de botellas para las piezas que el molde realmente produce.
Mapa de equipos y componentes para moldes de preforma, soplado y canal caliente
| Componente del molde | Procesos principales | Grupo de equipos (marcas) | Verificación habitual |
|---|---|---|---|
| Base y placas del molde | Fresado, taladrado, rectificado plano | Centros de mecanizado (Mazak, Makino, Haas); rectificadoras planas (Okamoto) | CMM Zeiss |
| Machos de preforma | Torneado, rectificado, pulido | Centros de torneado de precisión (Hardinge); rectificadoras | CMM Zeiss |
| Cavidades de preforma | Torneado, fresado, pulido | Torneado Hardinge; centros de mecanizado Mazak y Makino | CMM Zeiss |
| Anillos de cuello (acabado de cuello) | Torneado, fresado, electroerosión | Hardinge, Makino; electroerosión Sodick | CMM Zeiss, proyector óptico |
| Insertos de entrada y agujas de válvula | Electroerosión y electroerosión por hilo, rectificado | Electroerosión Sodick; rectificadoras Okamoto | CMM Zeiss |
| Cavidades de moldes de soplado | Fresado de alta velocidad, grabado, pulido | Mazak, Makino; grabado Beijing Jingdiao | Escáner de perfil 3D |
| Utillajes y piezas generales | Fresado CNC general | Centros de mecanizado Haas | Calibres estándar, CMM cuando hace falta |
Cómo recorre una pieza del molde los equipos
- Paso 1: Ingeniería prepara el modelo 3D y los programas CAM en el centro de diseño CAD/CAM, con simulación 3D y análisis de flujo antes de iniciar la producción.
- Paso 2: El bloque se desbasta en un centro de mecanizado o de torneado dejando una creces controlada para el acabado.
- Paso 3: Tras el tratamiento térmico, la pieza se acaba por torneado, fresado o rectificado hasta la medida final en las máquinas de precisión.
- Paso 4: Los detalles que las fresas no alcanzan — esquinas interiores vivas, ranuras estrechas, detalles de la entrada — se obtienen por electroerosión o electroerosión por hilo.
- Paso 5: Las superficies funcionales se pulen o se graban donde la preforma o la botella lo exige.
- Paso 6: La pieza terminada se mide en la CMM Zeiss, el escáner de perfil 3D o el proyector óptico, y los resultados se registran para el informe de inspección.
- Paso 7: Las piezas se montan en el molde y se revisan muestras de preformas o botellas antes del envío.
Qué aporta un equipo preciso en la línea de producción
- Intercambiabilidad: LIHE suministra piezas de conversión 100% intercambiables para sistemas Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps y Corvaglia, algo posible solo cuando cada pieza se mecaniza y se mide con la misma referencia.
- Vida útil: los moldes de LIHE están construidos para resistir hasta 8 millones de ciclos en plataformas Husky, SACMI y Netstal; los ajustes constantes reducen el desgaste de las superficies de deslizamiento y sellado.
- Bajo índice de defectos: tasas de defectos operativos de apenas un 0,0064% dependen de que cada cavidad produzca la misma preforma.
- Refrigeración: los canales de refrigeración mecanizados con precisión permiten una refrigeración optimizada que puede reducir el tiempo de enfriamiento del cuello hasta 0,5 segundos.
Lo que el equipo por sí solo no garantiza
Una lista de marcas famosas de máquinas no demuestra la calidad de un molde. El resultado depende de cómo se usan y se controlan las máquinas.
- Temperatura: el acero se dilata con el calor, por eso LIHE mecaniza en más de 10.000 m² de planta de producción climatizada dentro de unas instalaciones de 15.000 m².
- Programación y sujeción: la misma máquina da resultados distintos con diferentes estrategias CAM, herramientas y amarres.
- Calibración: los instrumentos de medición deben mantenerse y calibrarse; de lo contrario, el propio informe de inspección no es fiable.
- Documentación: los resultados de medición solo sirven al comprador cuando están registrados y son trazables hasta la pieza.
Dónde encontrar más detalle en este sitio
- Página de control de calidad: el flujo de inspección etapa por etapa, desde los componentes hasta las muestras de preformas y botellas.
- Página de mecanizado: la cadena de procesos — fresado CNC, torneado, rectificado, electroerosión, grabado y pulido — y qué pieza necesita cada proceso.
- Páginas de producto Equipos de control de calidad y Equipos de mecanizado: referencia instrumento por instrumento y máquina por máquina.
Preguntas frecuentes
- ¿LIHE mecaniza las piezas del molde en su planta o las subcontrata?
- La lista de equipos publicada por LIHE incluye mecanizado CNC (Mazak, Makino, Haas), torneado (Hardinge), rectificado (Okamoto), grabado de alta velocidad (Beijing Jingdiao) y electroerosión (Sodick), con un laboratorio propio de CMM Zeiss para la verificación, todo en sus instalaciones de Foshan.
- ¿Por qué importa la metrología propia si las piezas se mecanizan con precisión?
- La precisión del mecanizado solo se conoce cuando se mide. Una CMM propia permite al taller corregir una desviación de inmediato y al comprador recibir informes de inspección, que LIHE entrega bajo solicitud.
- ¿Qué significa un CPK ≥ 1,33 para un molde de preforma PET?
- El Cpk es un índice de capacidad de proceso. Un valor de 1,33 o superior significa que las cotas medidas están bien centradas dentro de la tolerancia, con al menos cuatro desviaciones estándar entre la media y el límite más cercano, de modo que las piezas fuera de tolerancia son poco frecuentes.
- ¿Con qué equipos se fabrica el anillo de cuello de un molde de preforma?
- Los anillos de cuello suelen tornearse en centros de torneado de precisión, con fresado y electroerosión para detalles como inicios de rosca y venteos. Sus perfiles se comprueban en la CMM y en el proyector óptico, porque el acabado de cuello debe coincidir con la tapa.
- ¿Cómo influye el equipo en el plazo de entrega?
- El mecanizado y la medición propios evitan esperar a proveedores externos. Los plazos publicados por LIHE son de 20 días para moldes piloto, 8 semanas para moldes PET estándar y 4 semanas para repuestos.