
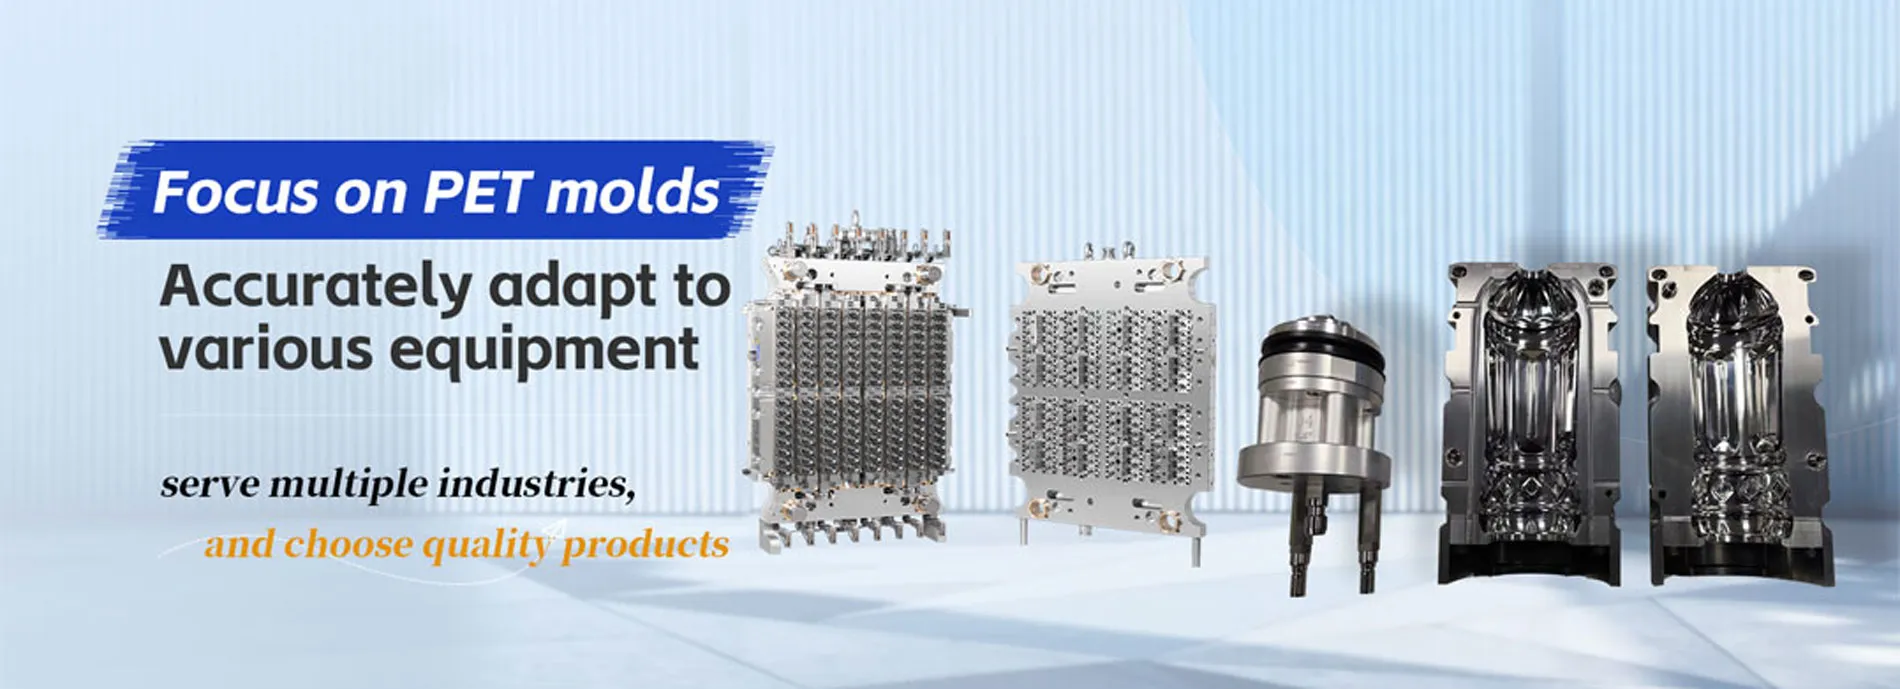
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Cada molde de preformas PET se somete a una rigurosa verificacion dimensional utilizando sistemas de metrologia lideres en la industria. Nuestro laboratorio de control de calidad esta equipado con maquinas de medicion por coordenadas (CMM) Zeiss, escaneres de perfil 3D de alta resolucion, comparadores opticos y equipos dedicados de inspeccion de muestras de botellas, lo que garantiza que cada cavidad de nucleo de molde y componente de anillo de cuello cumpla con las especificaciones antes del envio.
Capacidades Principales
Nuestros equipos y sistemas de control de calidad
- ✓CMM Zeiss (medicion de coordenadas 3D)
- ✓Escaneo de perfil 3D
- ✓Comparadores opticos
- ✓Sistemas de inspeccion de muestras de botellas
Galería de Equipos
Vea nuestros sistemas de control de calidad en acción
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Flujo de control de calidad de moldes de preforma PET: inspección desde el acero hasta las muestras de preformas y botellas
Un flujo de inspección de moldes es la secuencia de mediciones que un fabricante realiza desde la materia prima hasta el molde terminado, de modo que cada etapa se comprueba antes de que la siguiente añada coste. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China. Esta guía recorre qué se mide en cada etapa — acero de entrada, componentes mecanizados, montaje y muestras de preformas o botellas — y qué debe contener un informe de inspección.
Qué abarca un flujo de inspección de moldes PET
El control de calidad en la fabricación de moldes no es una única revisión final. Una desviación detectada en un molde terminado es cara de corregir, mientras que la misma desviación detectada en un solo macho antes del montaje cuesta un retrabajo. Por eso un flujo por etapas mide en cuatro puntos.
- Material de entrada: ¿es el acero del grado y estado correctos antes de empezar a mecanizar?
- Componentes mecanizados: ¿coincide cada macho, cavidad, anillo de cuello e inserto con el plano?
- Montaje: ¿encajan las piezas, se alinean y son intercambiables entre todas las cavidades?
- Piezas de muestra: ¿cumplen las preformas o botellas producidas por el molde la especificación del producto?
- Cifras de referencia: capacidad del utillaje CPK ≥ 1,33, tasas de defectos de apenas 0,0064%, bases de molde para moldes de preforma de hasta 160 cavidades y repuestos en 4 semanas.
Etapa 1 — acero de entrada y bloques
El acero del molde determina la resistencia al desgaste, la facilidad de pulido y el comportamiento frente a la corrosión durante toda su vida. Las comprobaciones de entrada habituales en el sector son sencillas, pero evitan el fallo más caro: una pieza mecanizada a la perfección con el material equivocado.
- Certificado del proveedor de acero comparado con el grado indicado en el plano.
- Control de dureza del bloque, o de la pieza tras el tratamiento térmico, frente al rango especificado.
- Revisión visual y dimensional del bloque para que la creces de acabado sea suficiente.
- Identificación de cada bloque para poder trazar la pieza hasta su lote de material.
Etapa 2 — componentes mecanizados en la CMM Zeiss, el escáner y el proyector
La inspección de componentes es donde se invierte la mayor parte del tiempo de medición. En esta etapa LIHE utiliza su laboratorio propio de CMM Zeiss, un escáner de perfil 3D y un proyector óptico. Las características se miden frente al modelo CAD y las tolerancias del plano.
- Machos y cavidades: diámetros, longitudes, concentricidad y la geometría que fija el espesor de pared de la preforma, medidos en la CMM.
- Anillos de cuello: perfiles de rosca y de acabado de cuello como PCO 1881 o 29/25, medidos en la CMM y comprobados como perfil bidimensional en el proyector óptico.
- Insertos de entrada y piezas de canal caliente: pequeños orificios y asientos que controlan la calidad de la entrada y el sellado, medidos en la CMM.
- Placas y base del molde: planitud, posición de agujeros y paralelismo que mantienen alineadas hasta 160 cavidades.
- Cavidades de moldes de soplado: contornos libres de la botella comparados con el modelo 3D en el escáner de perfil 3D.
Etapa 3 — montaje, ajuste e intercambiabilidad
Piezas correctas por separado pueden montar mal si los ajustes, las alturas del conjunto o los elementos de centrado no funcionan juntos. Las comprobaciones de montaje confirman que el molde se comporta como una unidad.
- Ajuste del conjunto: cada juego de macho, cavidad y anillo de cuello cierra y se centra sin forzar.
- Intercambiabilidad: las piezas de una cavidad sirven en cualquier otra. LIHE suministra piezas de conversión 100% intercambiables para sistemas Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps y Corvaglia.
- Circuitos de refrigeración: los canales de agua están libres y bien conectados para que cada cavidad se enfríe por igual.
- Superficies móviles y de sellado: se revisan las holguras para que el molde pueda trabajar hasta 8 millones de ciclos en plataformas Husky, SACMI y Netstal.
Etapa 4 — inspección de muestras de preformas y botellas
La prueba final de un molde es la pieza que fabrica. El equipo de control de calidad de LIHE incluye inspección dedicada de muestras de botellas para esta etapa. Las comprobaciones típicas en muestras de preformas y botellas son:
- Peso de la preforma en gramos, importante cuando un proyecto de aligeramiento quita entre 1 g y 2 g al diseño.
- Espesor de pared y su uniformidad alrededor de la circunferencia, que influye en el soplado.
- Dimensiones del acabado de cuello, para que la tapa selle en la línea de llenado.
- Longitud total y defectos visuales como marcas de entrada o rebabas.
- En moldes de soplado: dimensiones de la botella, distribución del espesor de pared y capacidad, por ejemplo en botellas de agua de 330 ml, 500 ml o 1,5 L.
Comparación de las etapas de inspección
| Etapa | Qué se mide | Instrumento habitual | Registro generado |
|---|---|---|---|
| Acero de entrada | Grado, dureza, tamaño del bloque | Revisión de certificado, durómetro, calibres | Registro de material por lote |
| Componentes mecanizados | Diámetros, longitudes, concentricidad, perfiles, posiciones | CMM Zeiss, proyector óptico, escáner de perfil 3D | Informe dimensional por pieza |
| Montaje | Ajuste, alineación, intercambiabilidad, refrigeración | Comprobaciones de montaje, CMM para cotas críticas | Lista de verificación de montaje |
| Muestras de preformas | Peso, espesor de pared, cuello, longitud | Inspección de muestras de preformas y botellas | Informe de inspección de muestras |
| Muestras de botellas | Dimensiones, distribución de pared, capacidad | Inspección de muestras de botellas, escáner de perfil 3D | Informe de inspección de muestras |
Qué debe contener el informe de inspección
LIHE entrega informes de validación e inspección bajo solicitud. Un informe dimensional útil es trazable y permite al comprador comparar los valores medidos con las tolerancias sin hacer suposiciones.
- Identificación de la pieza, número de plano y revisión.
- Valor nominal, tolerancia, valor medido y desviación de cada característica.
- Estado conforme o no conforme, instrumento utilizado y fecha de medición.
- Para características repetidas en muchas cavidades, estadísticas de capacidad. Los utillajes de LIHE alcanzan de forma constante un CPK ≥ 1,33.
Cómo solicitar y revisar los informes de inspección
- Paso 1: Indique en el pedido qué piezas necesitan informe dimensional, por ejemplo todos los machos, cavidades y anillos de cuello de un nuevo molde de preforma.
- Paso 2: Enumere las características críticas para su línea, como el acabado de cuello, el peso de la preforma o una interfaz concreta de Husky o SACMI.
- Paso 3: Cuando lleguen los informes, compruebe que cada número de pieza coincide con las piezas del envío.
- Paso 4: Compare los valores medidos con las tolerancias y observe lo centrados que están, no solo si son conformes.
- Paso 5: Guarde los informes como referencia para comparar más adelante las piezas desgastadas con sus dimensiones originales durante el mantenimiento o la sustitución.
Preguntas frecuentes
- ¿Qué etapas de la fabricación del molde inspecciona LIHE?
- El equipo de control de calidad de LIHE — CMM Zeiss, escáner de perfil 3D, proyector óptico e inspección de muestras de botellas — cubre los componentes mecanizados y las muestras de preformas y botellas que produce el molde. Los informes de validación e inspección se entregan bajo solicitud.
- ¿Por qué medir los componentes antes del montaje en lugar de probar solo el molde terminado?
- Una desviación en un solo macho cuesta un retrabajo. La misma desviación detectada tras el montaje puede obligar a desmontar el molde y retrasar el envío, por lo que la inspección por etapas protege el plazo de entrega.
- ¿Qué se comprueba en las muestras de preformas?
- Normalmente el peso en gramos, el espesor de pared y su uniformidad, las dimensiones del acabado de cuello, la longitud y defectos visuales como marcas de entrada o rebabas.
- ¿Qué indica un CPK ≥ 1,33 en un informe de inspección?
- Muestra que una cota repetida en muchas piezas está centrada y es constante: la media del proceso está al menos a cuatro desviaciones estándar del límite de tolerancia más cercano. Los utillajes de LIHE alcanzan este nivel de forma constante.
- ¿Puedo usar el informe de inspección más adelante para repuestos?
- Sí. Los valores medidos originales son una referencia útil para comparar piezas desgastadas y facilitan el pedido de repuestos, que LIHE suministra con un plazo de 4 semanas.