
Molde de tapas
Moldes de tapas por inyección y compresión para diseños de tapas de una y dos piezas, incluyendo configuraciones compatibles con tapas adheridas según normativa de la UE. Disponibles en configuraciones de 12 a 72 cavidades con soporte para especificaciones de acabado de cuello de 26mm, 28mm, 2925, 3025 y 38mm. Aptos para envases de bebidas, aceite comestible, condimentos, cosméticos, productos farmacéuticos y aplicaciones PET de grado alimenticio. Compatible con las principales máquinas de moldeo por inyección de tapas y sistemas de compresión SACMI.
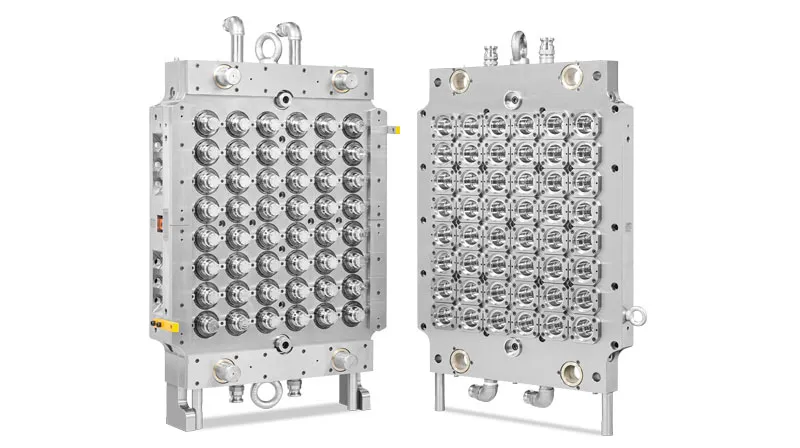
Molde de tapas
Moldes multicavidad para tapas de una y dos piezas, incluidos diseños tethered conforme a la normati...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Cómo elegir un molde de tapas: tipo de tapa, acabado de cuello, cavidades y tapas sujetas UE
Un molde de tapas es un molde de múltiples cavidades que forma tapas roscadas de plástico para botellas, en una inyectora de tapas o en una línea de compresión SACMI. Esta guía es una lista de compra: explica las decisiones que definen un molde de tapas —tapa de una o de dos piezas, acabado de cuello, número de cavidades, banda de garantía y diseño de tapa sujeta para la UE— y cómo cada una depende del producto que se envasa. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
Tapa de una pieza o de dos piezas: la primera decisión del molde de tapas
La construcción de la tapa decide cómo se logra el sellado y, por tanto, la complejidad del molde. Las tapas de plástico suelen fabricarse en polietileno o polipropileno, y el tipo de tapa normalmente se elige antes que la resina.
- Tapa de una pieza: cuerpo, rosca, elemento de sellado (por ejemplo un sello interior en la boca) y banda de garantía se moldean en una sola inyección, normalmente en polietileno. No lleva liner, por lo que la línea de tapas es más corta.
- Tapa de dos piezas: un cuerpo rígido, a menudo de polipropileno, más un liner o inserto de sellado añadido después del moldeo. Se usa cuando el sello necesita un material distinto al del cuerpo.
- Efecto en el molde: en la tapa de una pieza toda la geometría de sellado está en el macho, por lo que el acero, el pulido y la refrigeración del macho son lo más importante. En la de dos piezas el liner asume parte del sellado, pero la rosca y la banda siguen necesitando una geometría precisa.
- Consulte al proveedor de tapas o al propietario de la marca qué construcción está especificada antes de pedir una cotización del molde; cambia el diseño del macho, la extracción y el ciclo.
Acabados de cuello para moldes de tapas: 26 mm, 28 mm, 2925, 3025 y 38 mm
La tapa debe coincidir exactamente con el acabado del cuello de la botella: perfil y entrada de la rosca, superficie de sellado y el resalte que retiene la banda de garantía. Los moldes de tapas de LIHE se fabrican para acabados de 26 mm, 28 mm, 2925, 3025 y 38 mm, además de especificaciones a medida.
- 26 mm: acabados cortos y ligeros, habitualmente para agua sin gas.
- 28 mm: el tamaño más extendido en bebidas, en acabados como PCO 1881 y PCO 1810 para refrescos carbonatados y agua.
- 2925 y 3025 (a menudo escritos 29/25 y 30/25): acabados de altura reducida usados en programas de aligeramiento de botellas.
- 38 mm: boca más ancha para zumos, bebidas lácteas y otros productos viscosos o con pulpa.
- Si la preforma pasa a un cuello más ligero, el molde de tapas debe cambiar al mismo tiempo: entregue el nuevo plano del cuello tanto al fabricante del molde de preformas como al del molde de tapas.
De 12 a 72 cavidades: ajustar el molde de tapas a la producción
La cavitación es el número de tapas formadas por ciclo. Los moldes de inyección de tapas de LIHE van de 12 a 72 cavidades, y los sistemas de canal caliente para tapas están disponibles hasta 96 cavidades. Más cavidades aumentan la producción por máquina, pero exigen mayor fuerza de cierre, un canal caliente equilibrado y una consistencia más estricta entre cavidades.
- Parta del volumen anual de tapas y de las horas de producción disponibles, y compárelo con lo que una máquina entrega con cada cavitación.
- Revise los límites de la máquina: fuerza de cierre, tamaño de platos, distancia entre columnas, capacidad de inyección y accionamiento de extracción o desenroscado.
- Pocas cavidades (12–24) convienen para series cortas, cambios frecuentes de color, tapas de 38 mm y diseños nuevos aún en validación.
- Muchas cavidades (48–72) convienen para grandes volúmenes de tapas de 26 mm y 28 mm para agua y refrescos en líneas dedicadas.
- Prevea cavidades bloqueables: un molde que puede trabajar con cavidades individuales anuladas sigue produciendo mientras se repara un macho o una cavidad dañados.
Diseños de banda de garantía y tapas sujetas de la UE
La banda de garantía (tamper-evident) indica al consumidor que la botella no se ha abierto: al desenroscar la tapa por primera vez, la banda se separa o queda en el cuello. La banda se moldea con su forma final o se moldea como una falda que después se corta y se pliega en una máquina aparte.
Según la Directiva (UE) 2019/904 sobre plásticos de un solo uso, desde el 3 de julio de 2024 las tapas y tapones de plástico de los recipientes de bebidas de un solo uso de hasta 3 litros comercializados en la UE deben permanecer unidos al recipiente durante su uso. Normalmente se consigue con una tapa sujeta (tethered cap): tras la apertura, la banda y la tapa siguen unidas por una bisagra o tira.
- Banda con puentes: los puentes finos se rompen en la primera apertura y la banda queda en el resalte del cuello.
- Banda plegada: una solapa interior se engancha bajo el resalte para que la separación de la banda sea fiable.
- Tapa sujeta: un corte o un patrón moldeado en la banda deja una bisagra que mantiene la tapa unida y permite dejarla abierta al beber.
- Los diseños sujetos cambian la geometría de la banda y a menudo el patrón de corte, por lo que conviene confirmar el mercado de destino (UE o no) antes de diseñar el molde.
Selección del molde de tapas según la aplicación
| Aplicación | Acabado de cuello típico | Construcción de tapa habitual | Puntos a revisar en la especificación del molde |
|---|---|---|---|
| Agua sin gas | 26 mm, 2925, 3025, 28 mm | Una pieza, con banda de garantía | Tapa ligera, alta cavitación, versión sujeta si se vende en la UE |
| Refrescos carbonatados | 28 mm (PCO 1881 / PCO 1810) | Una pieza con sello interior | Geometría de sello para retener el gas, venteo de la rosca |
| Zumos y bebidas de té | 28 mm, 38 mm | Una o dos piezas | Tapas más anchas, banda adecuada al proceso de llenado |
| Aceite comestible, condimentos, salsa de soja | 28 mm, 38 mm, a medida | Una o dos piezas | Elementos de vertido o dosificación, sello frente al aceite |
| Cosmética y productos de salud | A medida | Dos piezas o una pieza | Acabado superficial, consistencia de color, menor cavitación |
| Farmacia y envases alimentarios | A medida | Con garantía de apertura | Requisitos de garantía, consistencia dimensional |
Cómo especificar un molde de tapas antes de pedir cotización
- Paso 1: Reúna el plano del acabado de cuello de la botella o de la preforma, con las cotas de rosca, superficie de sellado y resalte de la banda.
- Paso 2: Defina la tapa: una o dos piezas, peso objetivo, resina (grado de polietileno o polipropileno), color y si lleva impresión o liner.
- Paso 3: Elija el tipo de banda: banda de garantía estándar o tapa sujeta UE, y los mercados de destino.
- Paso 4: Indique la máquina: modelo de inyectora de tapas, o línea de compresión SACMI si la tapa se moldeará por compresión.
- Paso 5: Fije la cavitación según el volumen anual y el tamaño de la máquina, dentro del rango de 12 a 72 cavidades, y decida si necesita canal caliente.
- Paso 6: Envíe muestras de tapas si sustituye un molde existente, para que el nuevo molde coincida con la tapa actual y los ajustes de taponado.
- Paso 7: Acuerde el plan de aceptación: tapas de muestra, informes dimensionales del laboratorio CMM Zeiss y una prueba en su línea de taponado.
Qué suministra LIHE para proyectos de tapas
- Moldes de inyección de tapas de 12 a 72 cavidades para tapas de una y dos piezas, bandas de garantía y tapas sujetas UE.
- Moldes de compresión para líneas SACMI CCM cuando la tapa se fabrica por moldeo por compresión continuo.
- Sistemas de canal caliente para tapas de hasta 96 cavidades, con puntas de boquilla, agujas de válvula, resistencias y juntas de repuesto.
- Piezas de moldes de tapas en unas 4 semanas; inspección en CMM Zeiss propia, con informes de validación bajo pedido.
- Ingeniería con CAD/CAM, simulación 3D y análisis de flujo antes de la producción; LIHE es proveedor de moldes verificado por Coca-Cola en la región de Asia.
Preguntas frecuentes
- ¿Qué diferencia hay entre un molde de tapas y un molde de preformas?
- El molde de preformas forma la preforma PET, incluido su acabado de cuello, que luego se sopla para obtener la botella. El molde de tapas forma la tapa que se enrosca en ese cuello. Ambos se diseñan con el mismo plano de cuello, por lo que un cambio de cuello afecta a los dos moldes.
- ¿Necesito un molde nuevo para fabricar tapas sujetas de la UE?
- Normalmente cambia la zona de la banda: una tapa sujeta necesita una geometría de banda y bisagra que mantenga la tapa unida tras la apertura, como exige la Directiva (UE) 2019/904 para recipientes de hasta 3 litros. Según el diseño actual, puede significar nuevos machos, nuevos insertos de cavidad o un molde nuevo. Envíe la tapa actual y los planos para evaluarlo.
- ¿Cuántas cavidades debe tener mi molde de tapas?
- Depende del volumen anual, del tamaño de la tapa y de la máquina. Los moldes de tapas de LIHE van de 12 a 72 cavidades. Pocas cavidades convienen para tapas grandes y series cortas; de 48 a 72 cavidades, para grandes volúmenes de tapas de 26 mm y 28 mm.
- ¿Puede un mismo molde producir tapas 2925 y 3025?
- No. Cada acabado de cuello tiene su propia geometría de rosca y sellado, por lo que machos y cavidades son específicos de un acabado. Algunos elementos, como la base del molde, pueden mantenerse en una conversión planificada, pero las piezas de formado deben cambiarse.
- ¿Mis tapas deben fabricarse por inyección o por compresión?
- Depende sobre todo de las máquinas que tiene o piensa comprar. LIHE fabrica moldes de inyección para las inyectoras de tapas más habituales y moldes de compresión para líneas SACMI CCM; nuestro artículo aparte sobre compresión frente a inyección compara ambos procesos.