
Molde de preforma
Moldes de inyección de preformas PET de alta cavitación, diseñados para máxima producción y consistencia dimensional. Disponibles en configuraciones de 32 a 160 cavidades con soporte para acabados de cuello estándar incluyendo PCO 1716, PCO 1810, 3025, PCO 1881, 2925, 2622 y 38mm. Diseñados para integración perfecta con plataformas de máquinas de moldeo por inyección HUSKY, NETSTAL, SIPA y KATA. Ideales para la producción de preformas para botellas de agua mineral, CSD y envases de bebidas.
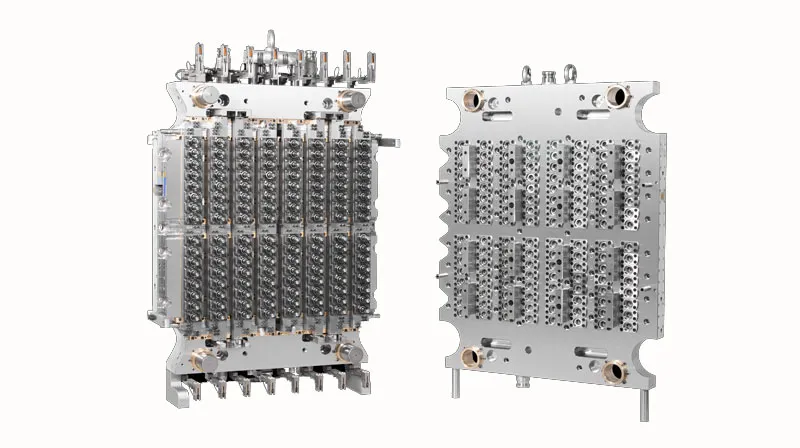
Molde de preforma PET
Moldes de inyección de preformas PET de alta cavitación, diseñados para máxima producción y consiste...
Ver Detalles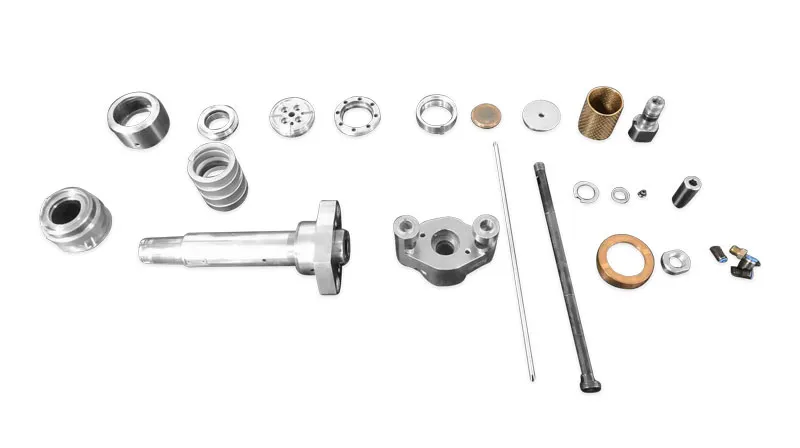
Servicio de conversión de herramental
Servicios expertos de conversión de herramental para sistemas de moldes de preformas PET. Fabricamos...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Cómo elegir un molde de preforma PET: cavidades, acabado de cuello, plataforma de máquina y peso de la preforma
Un molde de preforma PET es un molde de inyección que fabrica preformas de tereftalato de polietileno con forma de tubo de ensayo, que después se transforman en botellas y frascos mediante soplado con estirado. Esta guía de compra explica las cuatro decisiones que definen la especificación de un molde de preforma —número de cavidades, acabado de cuello, plataforma de máquina y peso de la preforma— y cómo se influyen entre sí. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
Empiece por la producción: cómo las cavidades y el tiempo de ciclo fijan el volumen
La producción de un molde de preforma es una cuenta sencilla: número de cavidades × ciclos por hora × horas productivas. Las cavidades se fijan al construir el molde, mientras que el tiempo de ciclo depende del espesor de pared de la preforma, del diseño de refrigeración, de la resina, de la máquina y del enfriamiento posterior al moldeo. Por eso el tiempo de ciclo debe salir de sus propios registros de producción o de los datos del fabricante de la máquina para una preforma comparable, no de una regla general.
Elija el número de cavidades a partir de la demanda y no escogiendo el molde más grande que admita la máquina. Un molde demasiado grande inmoviliza capital y encarece los cambios; uno demasiado pequeño obliga a hacer horas extra o a comprar una segunda máquina.
- Demanda anual de preformas para cada tamaño de botella y acabado de cuello.
- Horas de operación previstas al año y eficiencia global realista.
- Número de referencias (pesos y colores) que compartirán el mismo molde.
- Capacidad de las sopladoras y líneas de llenado posteriores.
- Plan de crecimiento para los próximos 3–5 años, para que el molde no quede corto desde el primer día.
Comparación de niveles de cavidades: moldes de preforma de baja, media y alta cavitación
LIHE fabrica moldes de preforma PET de 32 a 160 cavidades. La tabla compara los niveles de cavitación en términos cualitativos; los tiempos de ciclo y la producción reales se calculan para cada preforma y máquina concreta.
| Baja cavitación (32–48 cavidades) | Cavitación media (64–96 cavidades) | Alta cavitación (128–160 cavidades) | |
|---|---|---|---|
| Uso típico | Series piloto, pruebas de mercado, preformas especiales o de boca ancha, plantas regionales pequeñas | Embotelladores regionales, varias referencias por máquina, volúmenes medios | Líneas de agua y bebidas carbonatadas de gran volumen con una sola preforma durante largos periodos |
| Tamaño de máquina | Sistemas de inyección de preformas más pequeños | Sistemas de preforma medianos | Grandes sistemas dedicados a preformas |
| Inversión por molde | La más baja | Media | La más alta, pero con el menor coste por preforma a gran volumen |
| Flexibilidad de cambio | Alta | Media | Baja: los cambios se planifican |
| Sensibilidad al equilibrio del canal caliente | Baja | Media | Alta: las pequeñas diferencias se multiplican en muchas cavidades |
| Stock de repuestos | Pequeño | Moderado | Amplio juego de anillos de cuello, machos, cavidades y juntas |
| Mejor opción para | Poco volumen y muchos diseños | Equilibrio entre volumen y flexibilidad | Máximo volumen y diseño estable |
Familias de acabado de cuello: PCO 1881, PCO 1810, 29/25, 38 mm y boca ancha
El acabado de cuello es la parte superior roscada de la preforma. No se estira durante el soplado, por lo que sus dimensiones y su peso pasan directamente a la botella. El cuello debe coincidir con la tapa y con el equipo de taponado, así que trabaje siempre con el plano de cuello del proveedor de tapas y con la norma de la industria correspondiente.
- PCO 1810: el acabado anterior de 28 mm para bebidas carbonatadas, con cuello más alto; todavía se usa en muchas líneas existentes.
- PCO 1881: acabado de 28 mm más corto para bebidas carbonatadas, con menos material en el cuello que el PCO 1810; el cambio exige tapas y ajustes de taponadora compatibles.
- 29/25 (2925), 30/25 (3025), 26/22 (2622), 25/22 (2522) y 1716: acabados cortos y ligeros, usados sobre todo para agua sin gas y otras bebidas no carbonatadas.
- 38 mm: habitual en zumos, lácteos, bebidas isotónicas y botellas de llenado en caliente, normalmente con tapas más grandes.
- Boca ancha de 45 mm, 68 mm, 80 mm y 90 mm: frascos y envases para productos que necesitan una abertura amplia.
- ROPP y acabados personalizados: tapas de aluminio inviolables y cuellos diseñados según el plano del cliente.
Compatibilidad con máquinas: Husky, Netstal, SACMI, SIPA y otras
Un molde de preforma se construye para una máquina de inyección concreta. LIHE diseña moldes de preforma para HUSKY, NETSTAL, SIPA, KATA y otras plataformas, y su equipo técnico puede realizar una auditoría de la interfaz de la máquina in situ antes de empezar el diseño. Para cada máquina hay que confirmar:
- Tamaño de platos, distancia entre columnas, rango de altura de molde y fuerza de cierre.
- Capacidad de inyección y del husillo frente al peso total de la inyección (cavidades × peso de preforma).
- Interfaz del canal caliente: posición de la boquilla, zonas de calefacción, conectores del controlador y accionamiento de las válvulas.
- Sistema de expulsión y extracción, accionamiento de las correderas de los anillos de cuello y disposición de levas.
- Conexiones de agua de refrigeración, caudal y temperatura disponibles en el molde.
- Paso y disposición de la placa del robot de extracción y de los tubos de enfriamiento posterior.
Peso de la preforma y diseño de preformas aligeradas
El peso de la preforma depende del volumen de la botella, del acabado de cuello, del espesor de pared y de la relación de estirado necesaria para llegar a la forma de la botella. La resina suele ser el mayor coste operativo en la producción de preformas, por lo que cada gramo eliminado cuenta a lo largo de millones de preformas.
El peso se puede reducir en dos zonas: el cuello (pasando a un acabado más corto, por ejemplo de PCO 1810 a PCO 1881) o el cuerpo y el fondo (reduciendo el espesor de pared sin perder las prestaciones exigidas a la botella). Las propuestas de aligeramiento de LIHE reducen el peso de la preforma entre 1 g y 2 g optimizando el cuello o el espesor de pared, y adaptar un molde existente para aligerarlo cuesta entre el 25% y el 40% del precio de un molde nuevo. Los trabajos a medida incluyen también pruebas con rPET y acabados especiales como PCO 1881 y 29/25.
Pasos para especificar un molde de preforma PET
- Paso 1: Reúna el plano de la botella, el peso objetivo de la preforma, el plano del acabado de cuello y los datos de la tapa.
- Paso 2: Calcule la demanda anual y elija el número de cavidades según la producción requerida y las horas de máquina disponibles.
- Paso 3: Confirme el modelo de máquina de inyección y sus datos de interfaz, idealmente mediante una auditoría de interfaz.
- Paso 4: Acuerde el diseño de la preforma (espesor de pared, longitud, punto de inyección y fondo) y compruébelo con la sopladora.
- Paso 5: Revise con el fabricante el diseño del molde, la disposición del canal caliente y la refrigeración antes de mecanizar el acero.
- Paso 6: Planifique el muestreo: un molde piloto (plazo LIHE de 20 días) o directamente un molde de producción (plazo estándar LIHE para moldes PET de 8 semanas).
- Paso 7: Apruebe las muestras con informes dimensionales y pruebas de soplado, y después planifique la instalación, la puesta en marcha y los repuestos.
Puntos de calidad al comparar proveedores de moldes de preforma
- Capacidad de proceso en las dimensiones críticas de la preforma: el utillaje de LIHE alcanza de forma constante un CPK ≥ 1,33.
- Equipos de inspección: LIHE cuenta con un laboratorio propio con MMC Zeiss y entrega informes de validación bajo petición.
- Vida esperada del molde: los moldes de LIHE están construidos para soportar hasta 8 millones de inyecciones en plataformas Husky/SACMI/Netstal.
- Plazo de repuestos: las piezas de recambio de LIHE tardan 4 semanas.
- Servicio posventa: instalación, apoyo en la puesta en marcha, diagnóstico remoto y mantenimiento preventivo.
Preguntas frecuentes
- ¿Cuántas cavidades debe tener mi molde de preforma PET?
- Divida la demanda anual de preformas entre las horas productivas disponibles y después entre los ciclos por hora previstos para esa preforma en su máquina. El resultado es la cavitación mínima; añada margen para crecimiento y paradas. LIHE fabrica moldes de 32 a 160 cavidades.
- ¿Puede un mismo molde producir preformas de distinto peso?
- El peso lo fija la geometría del macho y de la cavidad, así que un peso distinto suele requerir machos nuevos, cavidades nuevas o ambos. Con el mismo acabado de cuello, a menudo se puede conservar el resto del molde, que es la base de un proyecto de conversión de utillaje.
- ¿PCO 1881 o PCO 1810 para una botella de bebida carbonatada?
- El PCO 1881 usa menos resina en el cuello, mientras que el PCO 1810 coincide con tapas y taponadoras más antiguas. La elección depende del suministro de tapas y de la línea de taponado. LIHE trabaja con ambos acabados y realiza conversiones de cuello.
- ¿Con qué máquinas de inyección son compatibles los moldes de preforma de LIHE?
- LIHE diseña moldes de preforma para HUSKY, NETSTAL, SIPA, KATA y otras plataformas de máquinas de inyección.
- ¿Cuánto tarda la fabricación de un molde de preforma nuevo?
- Los plazos de LIHE son 20 días para moldes piloto y 8 semanas para moldes PET estándar. Las piezas de recambio tardan 4 semanas.