
Sistema de canal caliente
Sistemas de canal caliente de válvula de compuerta de alto rendimiento con soporte para hasta 144 cavidades para inyección de preformas PET y 96 cavidades para inyección de tapas. Diseñados con componentes de punta de boquilla, aguja de válvula y placa de respaldo de colector para distribución uniforme del material fundido, control preciso de temperatura y mínima caída de presión. Compatible con plataformas de máquinas de moldeo por inyección de preformas y tapas HUSKY, NETSTAL, KM, SIPA y otras marcas líderes.
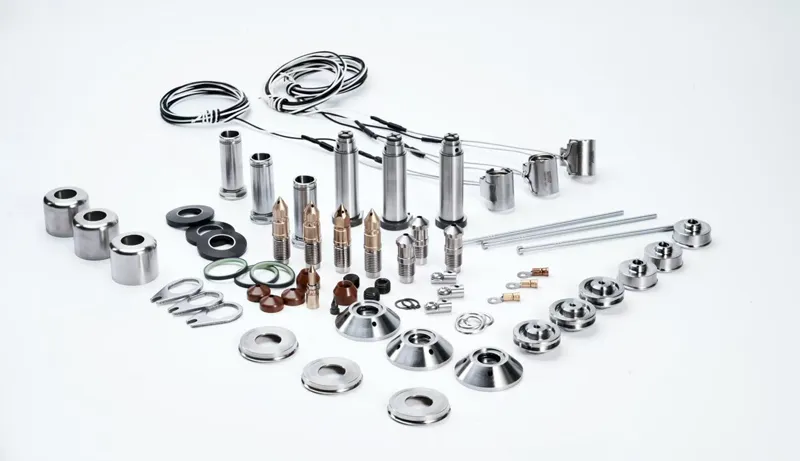
Sistema de canal caliente
Sistemas de canal caliente con obturador para moldes de inyección de preformas PET y tapas plásticas...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Conceptos básicos del canal caliente para moldes de preforma PET: válvula frente a entrada abierta, colector equilibrado y control del AA
Un canal caliente es un sistema calefactado de colector y boquillas dentro de un molde de inyección que mantiene el plástico fundido desde la boquilla de la máquina hasta la entrada de cada cavidad, de modo que no se produce colada sólida ni se desperdicia material. En preformas PET y tapas, el canal caliente decide con qué uniformidad se llena cada cavidad, lo limpia que queda la entrada y cuánto acetaldehído (AA) incorpora el material fundido en su recorrido. Esta guía explica estos conceptos para que el comprador pueda comparar diseños. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
Qué hace un sistema de canal caliente en un molde de preforma PET
En un molde de canal frío, los canales que llevan el material a las cavidades se solidifican en cada ciclo y se expulsan como desecho. En un molde de canal caliente, esos canales están calefactados y permanecen fundidos, por lo que solo se expulsan las preformas. En los moldes PET de alta cavitación es la práctica estándar: los canales fríos desperdiciarían resina y no podrían llenar decenas de cavidades de forma uniforme.
- Bebedero: recibe el material fundido de la boquilla de la máquina de inyección.
- Colector (manifold): bloque de acero calefactado con canales que reparten el flujo a todas las boquillas.
- Boquillas y puntas: llevan el material del colector a la entrada de cada cavidad.
- Agujas de válvula y actuadores: en los sistemas de válvula, las agujas abren y cierran cada entrada mecánicamente.
- Resistencias y termopares: calientan cada zona y miden su temperatura.
- Controlador de temperatura: mantiene cada zona en su valor de consigna.
- Placa de apoyo y aislamiento: sujetan el colector y limitan el paso de calor a las placas refrigeradas del molde.
Comparación: canal caliente con válvula frente a entrada abierta
La entrada es la pequeña abertura por la que el material fundido entra en el fondo de la preforma. Los canales calientes usan una entrada térmica (abierta), que depende de la temperatura para solidificarse y volver a abrirse, o una entrada de válvula, en la que una aguja cierra la entrada mecánicamente. La mayoría de los moldes de preforma PET usan entradas de válvula.
| Canal caliente con válvula | Canal caliente con entrada abierta (térmica) | |
|---|---|---|
| Cómo se cierra la entrada | Una aguja avanza y sella la entrada | El material en la entrada se solidifica al enfriarse el molde |
| Marca de entrada en la preforma | Pequeña y limpia | Más grande, puede mostrar hilos o un resto |
| Calidad de la entrada en series largas | Estable, controlada por la temporización de la aguja | Muy dependiente del control de temperatura de la entrada |
| Riesgo de goteo o hilos | Bajo | Mayor, sobre todo con PET |
| Complejidad mecánica | Mayor: agujas, actuadores y juntas | Menor: menos piezas móviles |
| Elementos de mantenimiento | Agujas, guías de aguja, juntas, puntas, resistencias | Puntas de boquilla, resistencias |
| Uso típico en preformas PET | Estándar en moldes multicavidad de preformas y tapas | Limitado a aplicaciones sencillas o de pocas cavidades |
Por qué importa el equilibrio del canal caliente: peso de la preforma y espesor de pared
Un canal caliente está equilibrado cuando todas las cavidades reciben el material a la misma presión, temperatura y en el mismo momento. Si una cavidad se llena antes o con material más caliente, su preforma será más pesada o tendrá un espesor de pared distinto. Estas diferencias aparecen después como botellas que se soplan de forma distinta, con distribución irregular del material o puntos débiles.
Con 96 o 144 cavidades, incluso pequeñas diferencias entre recorridos de flujo se repiten muchas veces, por lo que el equilibrio se convierte en el objetivo principal del diseño del canal caliente.
- Colector equilibrado de forma natural (geométrica): cada recorrido desde el bebedero hasta la entrada tiene la misma longitud, diámetro y número de curvas, de modo que las cavidades se llenan por igual por diseño.
- Calentamiento uniforme: cada sección del colector y cada boquilla se mantienen a temperatura estable, de modo que la viscosidad del material es la misma en todas las entradas.
- Temporización igual de las agujas: todas las entradas abren y cierran a la vez.
- Comprobación en producción: pesar preformas de cada cavidad y comparar la dispersión, no solo el peso medio.
Generación de acetaldehído (AA) y tiempo de residencia del material
El acetaldehído es un subproducto que se forma cuando el PET se degrada por el calor. Pequeñas cantidades migran de la pared de la botella a la bebida y pueden notarse como un cambio de sabor, lo que es especialmente crítico en el agua sin gas. Por eso el nivel de AA es una especificación de calidad habitual en las preformas para agua.
El canal caliente es uno de los lugares donde se forma AA, porque el material permanece caliente en su interior hasta que se inyecta. La generación de AA aumenta con la temperatura del material, el tiempo de residencia y la cizalla.
- Canales pequeños y de flujo suave reducen el tiempo de residencia y evitan zonas muertas donde el material pueda estancarse.
- Un calentamiento uniforme evita puntos calientes locales que degradan el material.
- Una cizalla moderada en entradas y transiciones de canal limita el calentamiento adicional del material.
- Un secado correcto del PET antes del procesado limita la hidrólisis, que también empeora la calidad del material fundido.
Control de temperatura: resistencias, termopares y zonas
- Cada zona calefactada tiene su propia resistencia y su termopar; los canales calientes grandes para preformas tienen muchas zonas.
- Una resistencia o un termopar averiados hacen que una zona funcione demasiado caliente o fría, lo que aparece como problemas de peso o de entrada en cavidades concretas.
- El mapa de zonas, es decir, saber qué zona alimenta qué cavidades, acelera mucho la localización de averías.
- Los controladores deben dar alarma ante circuitos abiertos y desviaciones, en lugar de mantener la potencia sin avisar.
Cómo evaluar un canal caliente para un molde de preformas o de tapas
- Paso 1: Defina la aplicación: preforma o tapa, número de cavidades, resina y requisitos de AA o de calidad de entrada.
- Paso 2: Confirme la máquina de inyección (por ejemplo HUSKY, NETSTAL, KM o SIPA) y la interfaz de controlador y conectores.
- Paso 3: Revise la disposición del colector: si está equilibrado de forma natural y cómo se organizan los recorridos y las zonas de boquilla.
- Paso 4: Compruebe el tipo de entrada y el accionamiento de las agujas, incluido cómo se cambian agujas y juntas.
- Paso 5: Pida la lista de repuestos (puntas de boquilla, agujas de válvula, resistencias, juntas) y su plazo.
- Paso 6: Acuerde las pruebas de aceptación: dispersión de peso entre cavidades, aspecto de la entrada y pruebas de fugas.
- Paso 7: Confirme el servicio: opciones de reacondicionamiento, diagnóstico remoto y las condiciones escritas de la garantía.
Sistemas de canal caliente LIHE en resumen
- Sistemas de canal caliente con válvula para hasta 144 cavidades (preforma PET) y 96 cavidades (tapas).
- Compatibles con HUSKY, NETSTAL, KM, SIPA y otras plataformas.
- Diseño tipo Husky Ultra con garantía antifugas de 3 años.
- Puntas de boquilla, agujas de válvula, resistencias y juntas de recambio, además del reacondicionamiento de canales calientes existentes.
Preguntas frecuentes
- ¿Por qué los moldes de preforma PET usan canales calientes con válvula?
- Una aguja cierra cada entrada mecánicamente, lo que da una marca de entrada pequeña y limpia y una calidad estable en series largas, y reduce el goteo y los hilos frente a las entradas térmicas.
- ¿Para qué sirve un colector equilibrado?
- Da a cada cavidad el mismo recorrido de flujo, de modo que el material llega con la misma presión y temperatura. El resultado es un peso de preforma y un espesor de pared uniformes en todas las cavidades.
- ¿Cómo influye el canal caliente en el acetaldehído de las preformas PET?
- El AA se forma cuando el PET permanece caliente. Un canal caliente con tiempo de residencia corto, sin zonas muertas y con calentamiento uniforme limita la generación de AA.
- ¿Cuántas cavidades admite un canal caliente de LIHE?
- Hasta 144 cavidades en moldes de preforma PET y 96 cavidades en moldes de tapas.
- ¿Se puede reutilizar un canal caliente existente con un molde nuevo?
- A menudo sí, si coinciden la disposición, el paso y el número de cavidades y el canal caliente está en buen estado. LIHE también reacondiciona canales calientes existentes.