
Molde de soplado
Moldes de soplado PET para procesos de moldeo por soplado de dos etapas y una etapa. Diseñados para plataformas de equipos líderes incluyendo SIDEL, KRONES, KHS, TECH-LONG, NEWAMSTAR (dos etapas) y SIPA, ASB, AOKI (una etapa). Al servicio de la industria de envases de bebidas con soluciones para botellas de agua mineral, envases CSD, llenado en caliente y botellas asépticas, así como PET de grado alimenticio, aceite comestible, cosméticos, artículos de tocador y envases farmacéuticos. Compatible con diseños de aligeramiento y optimización de espesor de pared.
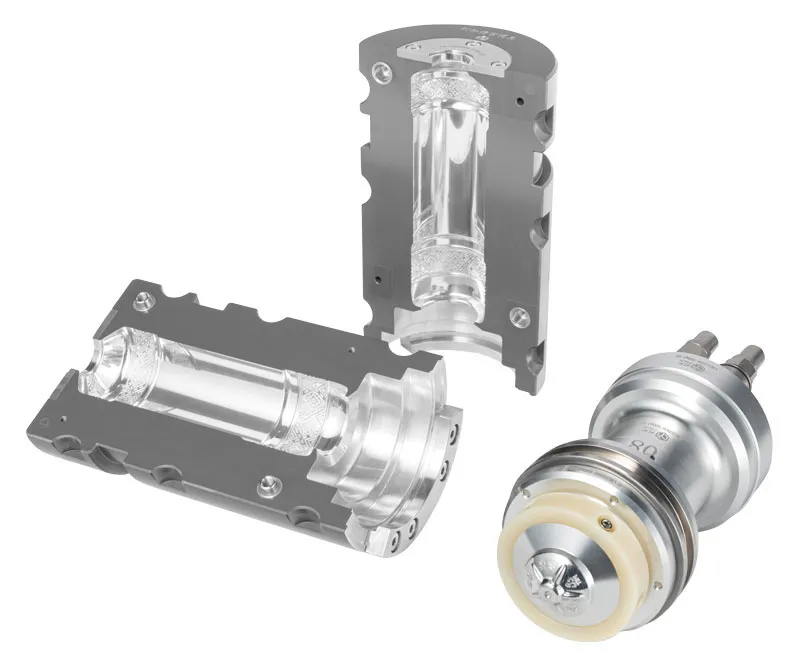
Molde de soplado
Moldes de soplado PET para procesos de estirado-soplado de una y dos etapas. Diseñados para máquinas...
Ver Detalles
Molde de soplado para llenado en frío — plataforma KHS
Moldes de soplado PET para llenado en frío fabricados para las sopladoras KHS (antes SIG) InnoPET Bl...
Ver Detalles
Molde de soplado para agua embotellada desechable
Moldes de soplado para botellas de agua sin gas de un solo uso, donde el peso de la botella y la vel...
Ver Detalles
Molde de soplado de cambio rápido tipo dividido
Moldes de soplado con estructura dividida: los insertos con la forma de la botella están separados d...
Ver Detalles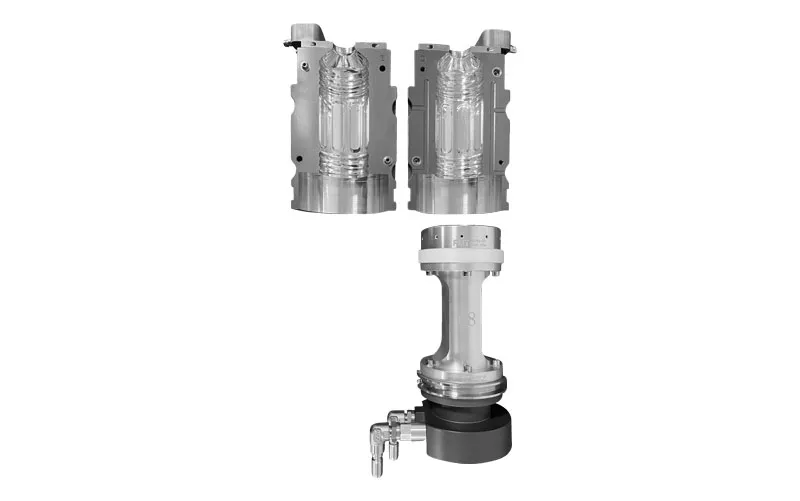
Molde de soplado para llenado en frío — plataforma Krones
Moldes de soplado PET para llenado en frío fabricados para las sopladoras Krones Contiform. Las carc...
Ver Detalles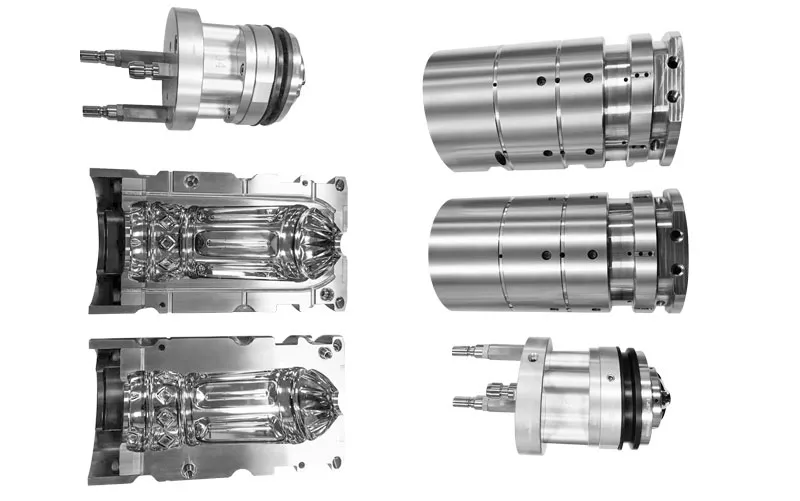
Molde de soplado para llenado en caliente
Moldes de soplado PET termofijados para botellas que se llenan en caliente a unos 85–95 °C, como zum...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Guía de moldes de soplado PET: soplado en dos etapas frente a una etapa, plataformas de máquina y tipos de llenado
Un molde de soplado PET es la herramienta que da a una preforma PET calentada la forma final de la botella: una varilla de estirado y aire comprimido expanden la preforma contra la cavidad que forman las carcasas del molde y el molde de fondo. Esta guía explica los dos procesos de soplado con estirado, las plataformas de máquina para las que LIHE fabrica moldes de soplado, cómo el llenado en frío, en caliente y aséptico cambia el molde, y cómo elegir el juego de moldes adecuado. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
Cómo el soplado con estirado convierte una preforma PET en una botella
Las botellas PET se conforman en dos etapas. Primero, un molde de inyección produce la preforma, una pieza pequeña con forma de tubo de ensayo que ya lleva la rosca del cuello terminada. Después, el molde de soplado convierte esa preforma en el cuerpo de la botella. La preforma se lleva a una temperatura superior a la transición vítrea del PET, se coloca en el molde de soplado cerrado, se estira a lo largo con una varilla y se expande lateralmente con aire comprimido hasta tocar las paredes de la cavidad.
El estirado en dos direcciones orienta las moléculas de PET, lo que da a la pared fina de la botella resistencia, transparencia y barrera a los gases. El molde de soplado define la forma final, el aspecto de la superficie y el enfriamiento de la botella, por eso el diseño de la botella y el del molde se desarrollan juntos.
- Carcasas del molde: las dos mitades que forman el cuerpo y el hombro de la botella.
- Molde de fondo: el inserto separado que forma la base de la botella, por ejemplo una base petaloide para bebidas carbonatadas o una base plana para agua sin gas.
- Placa de cuello: la pieza que sostiene el cuello de la preforma para que la rosca terminada no se deforme durante el soplado.
- Piezas de conversión: adaptadores que permiten usar un mismo diseño de botella en distintas máquinas.
Soplado en dos etapas frente a una etapa (ISBM)
Los moldes de soplado se fabrican para una de dos rutas de proceso. En el soplado con estirado en dos etapas (recalentamiento), las preformas se inyectan en una máquina, se almacenan y luego se recalientan en un horno de infrarrojos de una sopladora separada. En la inyección-soplado con estirado en una etapa (ISBM), la misma máquina inyecta la preforma y la sopla mientras aún conserva el calor de la inyección.
| Soplado en dos etapas (recalentamiento) | Soplado en una etapa (ISBM) | |
|---|---|---|
| Secuencia del proceso | Inyección, almacenamiento, recalentamiento y soplado con estirado en máquinas separadas | Inyección, acondicionamiento y soplado con estirado en una sola máquina |
| Origen de la preforma | Preformas fabricadas en planta o compradas a un proveedor | Preformas fabricadas en la misma máquina, sin almacenamiento |
| Plataformas en la gama LIHE | SIDEL, KRONES, SIG/KHS, TECH-LONG, NEWAMSTAR | SIPA, ASB, AOKI |
| Uso típico | Líneas de alta producción de agua, bebidas carbonatadas, zumos y lácteos | Volúmenes bajos a medios, formas especiales, envases de alimentos, cosmética y farmacia |
| Contenido del juego de moldes | Carcasas, moldes de fondo y placas de cuello para cada estación de soplado | Cavidades de soplado y moldes de fondo adaptados a las estaciones de inyección y acondicionamiento |
| Cambio de formato | Se cambian los moldes de soplado; una preforma puede servir para varias botellas | El molde de soplado y a menudo el utillaje de inyección cambian juntos |
Plataformas de sopladoras: SIDEL, KRONES, KHS, TECH-LONG, NEWAMSTAR, SIPA, ASB y AOKI
Cada sopladora sujeta sus moldes en un portamoldes propio de la máquina, con su sistema de cierre, bloqueo, conexiones de refrigeración y movimiento del molde de fondo. El molde de soplado debe mecanizarse para esa interfaz, por eso la marca y el modelo de la máquina son el primer dato que necesita un fabricante de moldes.
- SIDEL: sopladoras rotativas de dos etapas muy utilizadas para agua, bebidas carbonatadas y bebidas sensibles, incluidas versiones de termofijado para llenado en caliente.
- KRONES: sopladoras rotativas Contiform de dos etapas, con portamoldes de cambio rápido manual y sin herramientas en muchos modelos.
- SIG/KHS: sopladoras rotativas InnoPET Blomax, desarrolladas originalmente bajo la marca SIG y fabricadas hoy por KHS.
- TECH-LONG y NEWAMSTAR: sopladoras rotativas de dos etapas fabricadas en China, a menudo instaladas como parte de líneas de llenado completas.
- SIPA: sistemas de inyección-soplado con estirado en una etapa que fabrican la preforma y la botella en la misma máquina.
- ASB (Nissei ASB) y AOKI: máquinas de inyección-soplado con estirado en una etapa para envases de bebidas, alimentos, cosmética y farmacia.
Moldes de soplado para llenado en frío, en caliente y aséptico
El método de llenado de la línea decide cómo debe trabajar el molde. Las botellas PET estándar empiezan a deformarse por encima de unos 60°C, por lo que una botella que se llenará en caliente necesita un molde de termofijado, mientras que las botellas de llenado en frío y aséptico se soplan en moldes refrigerados.
| Llenado en frío | Llenado en caliente (termofijado) | Llenado aséptico | |
|---|---|---|---|
| Temperatura de llenado | Ambiente o refrigerado | Unos 85–95°C | Normalmente ambiente, en zona estéril |
| Productos típicos | Agua sin gas, bebidas carbonatadas, zumos, lácteos | Zumos, bebidas de té, bebidas isotónicas | Zumos sensibles, lácteos y bebidas sin gas |
| Control de temperatura del molde | Agua de refrigeración en carcasas y molde de fondo | Aceite caliente en las carcasas, control separado de cuerpo y fondo | Agua de refrigeración, como en llenado en frío |
| Prioridad en el diseño de la botella | Aligeramiento, espesor de pared uniforme, base resistente a la presión para bebidas carbonatadas | Paneles de vacío, nervios y base estable | Poco peso y compatibilidad con la esterilización de la botella |
Cómo elegir un molde de soplado PET
- Paso 1: Confirme el método de llenado y la temperatura real del producto: llenado en frío, en caliente o aséptico.
- Paso 2: Identifique la marca y el modelo de la sopladora, el tipo de portamoldes y si la línea es de dos etapas o de una etapa.
- Paso 3: Defina la botella: capacidad, peso objetivo, acabado de cuello, zona de etiqueta y tipo de base, o envíe una botella de muestra.
- Paso 4: Adapte la preforma a la botella, o pida al fabricante del molde que proponga una preforma que dé un espesor de pared uniforme con el peso objetivo.
- Paso 5: Decida el alcance: un juego completo de carcasas, moldes de fondo y placas de cuello para cada cavidad, o un molde de cambio rápido tipo partido con insertos intercambiables.
- Paso 6: Planifique la prueba: sople botellas de muestra, compruebe espesor de pared, volumen y carga vertical, y apruebe el diseño antes de fabricar el juego completo.
Tamaños de botella, aligeramiento y moldes de soplado de cambio rápido
- Los moldes habituales para botellas de agua cubren formatos de 330ml, 500ml, 550ml y 1.5L; otras capacidades se fabrican según el plano de la botella.
- El aligeramiento se trabaja en las dos herramientas: las propuestas de aligeramiento de preformas reducen su peso de 1g a 2g optimizando el cuello o el espesor de pared, y la geometría del molde de soplado se ajusta para que la preforma más ligera siga dando una pared uniforme.
- Los moldes de cambio rápido tipo partido permiten cambiar entre formatos solo los insertos de cavidad y los moldes de fondo, en lugar de todo el juego.
- Además de bebidas, se fabrican moldes de soplado para envases de aceite comestible, condimentos, alimentos, cosmética, artículos de aseo y farmacia.
- Plazos de entrega publicados: moldes piloto 20 días, moldes PET estándar 8 semanas, piezas de repuesto 4 semanas.
- Las piezas terminadas se inspeccionan en una MMC Zeiss propia, y los informes de validación e inspección están disponibles bajo solicitud.
Preguntas frecuentes
- ¿Qué diferencia hay entre un molde de preforma y un molde de soplado?
- Un molde de preforma es un molde de inyección que fabrica la preforma, incluida la rosca terminada del cuello. Un molde de soplado da forma al cuerpo y a la base de la botella a partir de esa preforma. En una línea de dos etapas las dos herramientas trabajan en máquinas distintas; en una máquina ISBM de una etapa trabajan en la misma máquina.
- ¿Puede un molde de soplado funcionar en distintas sopladoras?
- El diseño de la botella normalmente se puede transferir, pero las carcasas, los moldes de fondo y las placas de cuello deben encajar en el portamoldes de cada máquina. LIHE suministra piezas de conversión para que un mismo diseño de molde funcione en distintas máquinas, o fabrica un juego separado para cada plataforma.
- ¿Necesito un molde de llenado en caliente para zumo?
- Solo si el zumo se llena en caliente. Los productos llenados a unos 85–95°C necesitan un molde de termofijado y una botella con paneles de vacío. Si su línea llena el zumo en aséptico o en frío, se usa un molde refrigerado y una botella diseñada para ese método.
- ¿Qué conviene más a mi planta, soplado en dos etapas o en una etapa?
- Las líneas de dos etapas se adaptan a producciones altas y permiten comprar o almacenar preformas por separado. Las máquinas ISBM de una etapa se adaptan a series más cortas y a formas especiales, porque la preforma y la botella se fabrican juntas. La elección suele hacerse al comprar la línea; después, el molde de soplado se adapta a la máquina instalada.
- ¿Qué información necesita LIHE para cotizar un molde de soplado?
- La marca y el modelo de la máquina, el método y la temperatura de llenado, un plano o muestra de la botella con capacidad y peso objetivo, la preforma y el acabado de cuello, y el número de cavidades a equipar. Envíe estos datos a sales@lihe-preform.com.