
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Molde de soplado
Moldes de soplado PET para procesos de estirado-soplado de una y dos etapas. Diseñados para máquinas de dos etapas SIDEL, KRONES, SIG/KHS, TECH-LONG y NEWAMSTAR y de una etapa SIPA, ASB y AOKI. Cubren botellas de agua, bebidas carbonatadas, llenado en caliente y asépticas, así como envases para alimentos, aceite comestible, condimentos, cosméticos, artículos de higiene y farmacéuticos, desde el diseño de la botella y la adaptación de la preforma hasta el molde terminado.
- Compatibilidad: Máquinas de dos etapas: SIDEL, KRONES, SIG/KHS, TECH-LONG, NEWAMSTAR; de una etapa: SIPA, ASB, AOKI.
- Bebidas: Botellas PET de agua, bebidas carbonatadas, llenado en caliente y asépticas.
- Otros envases: Alimentos, aceite comestible, condimentos, cosméticos, higiene y farmacia.
- Juego de molde: Carcasas, fondos y placas de cuello como juego completo, con piezas de conversión para usar un mismo molde en distintas máquinas.
- Desarrollo de botella: Diseño de botella, adaptación de preforma, aligeramiento y optimización del espesor de pared.
Las cotizaciones y consultas técnicas las atiende directamente el departamento de ventas internacionales del fabricante.
Productos relacionados
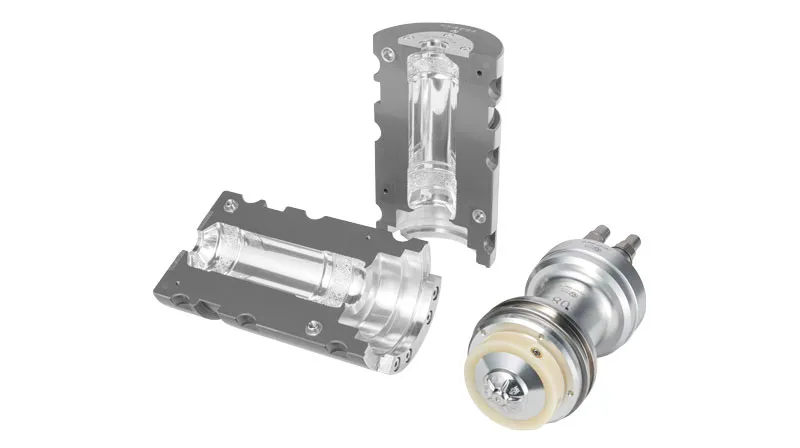
Molde de soplado para llenado en frío — plataforma KHS
Moldes de soplado PET para llenado en frío fabricados para las sopladoras KHS (antes SIG) InnoPET Bl...
Ver Detalles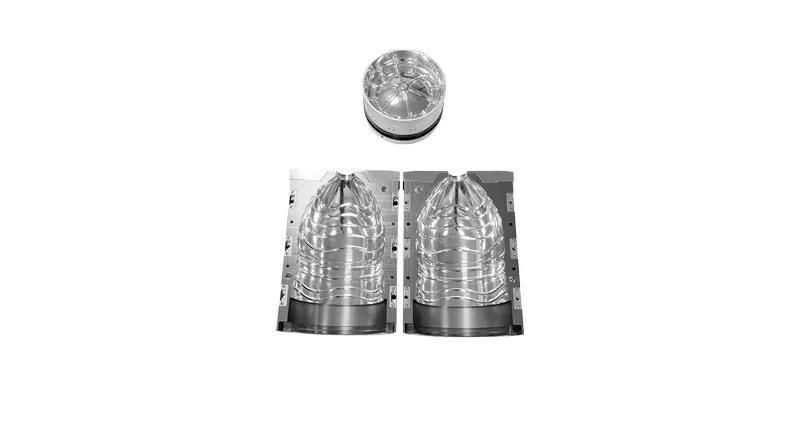
Molde de soplado para agua embotellada desechable
Moldes de soplado para botellas de agua sin gas de un solo uso, donde el peso de la botella y la vel...
Ver Detalles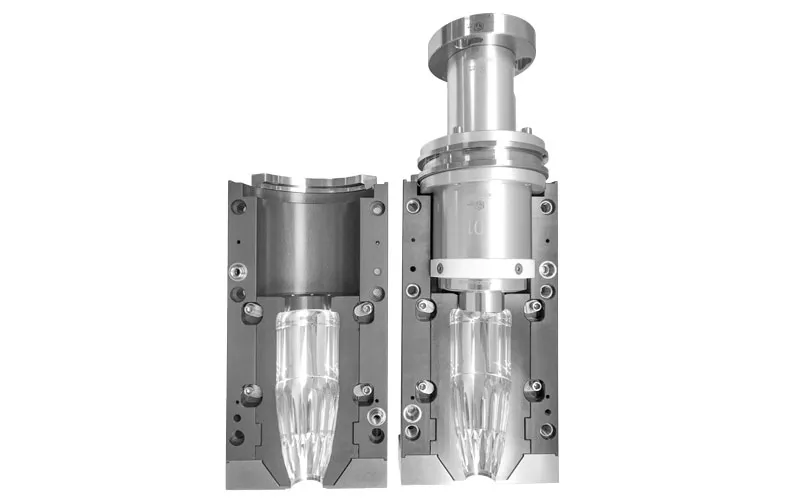
Molde de soplado de cambio rápido tipo dividido
Moldes de soplado con estructura dividida: los insertos con la forma de la botella están separados d...
Ver Detalles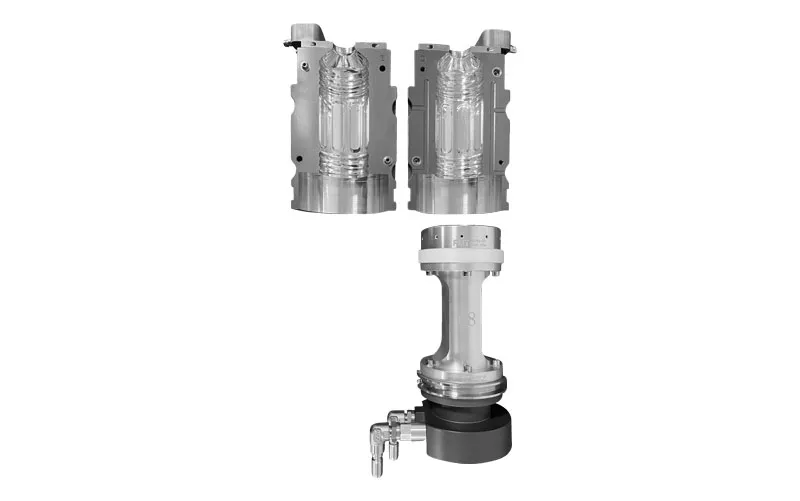
Molde de soplado para llenado en frío — plataforma Krones
Moldes de soplado PET para llenado en frío fabricados para las sopladoras Krones Contiform. Las carc...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Referencia técnica del juego de moldes de soplado: carcasas, moldes de fondo, placas de cuello, refrigeración, venteo y desarrollo de botellas
Un juego de moldes de soplado es el conjunto de piezas que necesita una estación de soplado para formar una botella PET: dos carcasas de molde, un molde de fondo y una placa de cuello, además de piezas de conversión cuando el molde debe encajar en otra máquina. Esta referencia explica la función de cada pieza, cómo se eligen en términos generales los materiales, la refrigeración, el venteo y el acabado superficial, y los pasos desde el diseño de la botella hasta las botellas de prueba aprobadas. Úsela al preparar un nuevo proyecto de botella o al revisar un juego existente.
Piezas de un juego de moldes de soplado PET y qué revisar
En una sopladora rotativa cada estación lleva su propio juego, por lo que una máquina con muchas estaciones necesita el mismo número de juegos idénticos. Cada pieza tiene una función clara y unos puntos típicos de control al recibir el juego o cuando vuelve de producción.
| Pieza | Función | Qué revisar |
|---|---|---|
| Carcasas del molde (dos mitades) | Forman el cuerpo, el hombro y la zona de etiqueta; llevan canales de refrigeración o calefacción | Ajuste en la línea de partición, superficie de la cavidad, ranuras de venteo, conexiones de refrigeración |
| Molde de fondo | Forma la base, la zona más gruesa y más solicitada; normalmente con refrigeración propia | Perfil de la base, centrado respecto a las carcasas, orificios de venteo en los pies de la base |
| Placa de cuello | Sostiene el cuello y el anillo de soporte de la preforma para que la rosca no se deforme | Diámetro de asiento, desgaste de las caras de contacto, alineación con la varilla de estirado |
| Insertos de cavidad (moldes tipo partido) | Partes de cavidad intercambiables dentro de una carcasa exterior fija para cambiar rápido de formato | Caras de posicionamiento, fijación, estanqueidad de los pasos de refrigeración |
| Piezas de conversión | Adaptan un diseño de molde al portamoldes de otra máquina | Cotas de montaje e interfaz de bloqueo de la máquina de destino |
Materiales de moldes de soplado en términos generales
Ningún material sirve para todas las piezas. La elección equilibra transmisión de calor, desgaste, corrosión y peso, y se acuerda en cada proyecto según la producción, el tipo de llenado y la máquina.
- Aleaciones de aluminio: ligeras y buenas conductoras del calor, por lo que la botella se enfría rápido; fáciles de mecanizar y pulir, lo que las hace habituales en carcasas de moldes de llenado en frío.
- Aceros inoxidables: resisten la corrosión del agua de refrigeración y la condensación y conservan la superficie más tiempo; se usan a menudo en moldes de fondo, moldes de gran producción y piezas que trabajan calientes.
- Aceros de herramienta: duros y resistentes al desgaste, para piezas con contacto de deslizamiento o de cierre, como placas de cuello y elementos de bloqueo.
- El peso importa en máquinas de cambio rápido: las carcasas más ligeras son más fáciles de manejar para los operarios durante un cambio de formato.
- Los moldes de llenado en caliente trabajan a temperatura elevada durante largos periodos, por lo que el material y el acabado de la cavidad se eligen para operar mucho tiempo con calor.
Diseño de canales de refrigeración en carcasas y moldes de fondo
La botella debe estar fría y estable antes de salir del molde, por lo que la refrigeración influye directamente en la calidad de la botella y en la velocidad de la máquina. Los canales se taladran o fresan cerca de la cavidad y se conectan al circuito de agua de la máquina a través del portamoldes.
- La refrigeración de las carcasas sigue la forma de la cavidad para que la pared se enfríe de forma uniforme del hombro a la base.
- El molde de fondo tiene su propio circuito porque la base contiene más material y se mantiene caliente más tiempo.
- El caudal se equilibra entre todos los juegos de la máquina para que cada estación produzca la misma botella.
- El agua limpia y tratada mantiene los canales sin incrustaciones; la cal actúa como aislante y hace que la calidad de la botella varíe.
- En los moldes de termofijado se aplica la misma idea a la inversa: las carcasas llevan aceite caliente para mantener el PET a temperatura elevada.
Venteo y acabado superficial de la cavidad del molde de soplado
Cuando la preforma se expande, el aire entre el PET y la pared de la cavidad debe salir en muy poco tiempo. Si no puede, la botella muestra detalles blandos, aristas redondeadas o marcas de aire atrapado. Por eso el acabado superficial y el venteo se diseñan juntos.
- Las ranuras de venteo a lo largo de la línea de partición dejan salir el aire de la zona del cuerpo.
- Se colocan pequeños orificios o insertos de venteo en detalles profundos como logotipos, nervios, zonas de agarre y los pies de una base petaloide.
- Una superficie de cavidad con chorreado fino (texturizada) ayuda a evacuar el aire y se usa a menudo fuera de las zonas transparentes de etiqueta.
- Una cavidad pulida da una botella brillante; cualquier rayado o marca en ella se transfiere a cada botella.
- Los diseños mate, esmerilados o en relieve se obtienen con texturizado local o grabado de la cavidad.
- Un ajuste preciso entre las dos carcasas y el molde de fondo mantiene la línea de partición de la botella fina y uniforme.
Pasos del desarrollo de botellas: diseño, ajuste de preforma, molde y prueba
Una botella nueva se desarrolla como un proyecto en el que la botella, la preforma y el molde se comprueban entre sí antes de fabricar el juego completo. El centro de ingeniería y diseño de LIHE utiliza CAD/CAM, simulación 3D y análisis de flujo antes de la producción.
- Paso 1: Reúna los requisitos: capacidad, peso objetivo de la botella, acabado de cuello, método de llenado, tamaño de etiqueta, límites de caja o palé y la sopladora.
- Paso 2: Diseñe la botella en 3D y calcule el volumen a rebose y el nominal; si solo existe una muestra, puede medirse para crear el plano.
- Paso 3: Ajuste la preforma: compruebe las relaciones de estirado, el espesor de pared y el peso para que el material se reparta de forma uniforme, o proponga una preforma nueva o aligerada.
- Paso 4: Fabrique un molde piloto (plazo publicado de 20 días) y sople botellas de prueba en el tipo de máquina del cliente.
- Paso 5: Ensaye las botellas de prueba: distribución del espesor de pared, volumen, carga vertical y, en productos carbonatados, resistencia a la presión; ajuste el diseño si es necesario.
- Paso 6: Apruebe el diseño y fabrique el juego completo (moldes PET estándar 8 semanas), con inspección en la MMC Zeiss propia.
- Paso 7: Instale el juego y realice la puesta en marcha con el apoyo del equipo técnico para instalación y arranque.
Repuestos, conversión y reacondicionamiento de juegos de moldes de soplado
- Las piezas de repuesto como moldes de fondo, placas de cuello e insertos de cavidad tienen un plazo publicado de 4 semanas.
- Tener moldes de fondo de repuesto para las botellas de mayor volumen evita que una pieza dañada pare una estación.
- Las piezas de conversión permiten fabricar un diseño de botella existente en otra marca de máquina sin una nueva aprobación de la botella.
- Los proyectos de aligeramiento ajustan la geometría de la botella y de la base junto con la preforma, lo que puede reducir el PET por botella.
- Los programas de reacondicionamiento de moldes recuperan juegos desgastados; los informes de validación e inspección están disponibles bajo solicitud.
Preguntas frecuentes
- ¿Por qué el molde de fondo es una pieza separada del molde de soplado?
- La base es la zona más gruesa y más solicitada de la botella, y en la mayoría de las máquinas el molde de fondo se mueve por separado de las carcasas. Como pieza separada puede tener su propio circuito de refrigeración, cambiarse cuando solo cambia el diseño de la base y guardarse como repuesto.
- ¿Se puede fabricar un molde de soplado a partir de una botella de muestra sin plano?
- Una botella de muestra es un buen punto de partida. Envíela junto con sus requisitos y confirme con el equipo comercial de LIHE si se puede obtener de ella el modelo 3D y el plano; el laboratorio de calidad de LIHE cuenta con un escáner de perfiles 3D y equipos de inspección de botellas de muestra. La preforma debe ajustarse igualmente y las botellas de prueba se verifican antes de fabricar el juego completo.
- ¿Qué significa ajustar la preforma?
- Significa comprobar que la longitud, el diámetro, el espesor de pared y el peso de la preforma son adecuados para la botella, de modo que el PET se estire de forma uniforme en todas las partes de la cavidad. Una preforma mal ajustada provoca zonas finas, bases gruesas o turbidez incluso en un molde bien fabricado.
- ¿Todas las estaciones de soplado necesitan juegos idénticos?
- Sí. Todas las estaciones producen botellas para la misma línea, por lo que la cavidad, la base y el venteo deben ser iguales en cada juego. Los juegos se inspeccionan con el mismo plano para que las botellas de todas las estaciones se comporten igual en la llenadora y la etiquetadora.
- ¿Se puede modificar un molde de soplado existente para una botella más ligera?
- A menudo sí. El aligeramiento suele combinar una preforma más ligera con cambios en la base y en la geometría de la pared. Que se puedan modificar las carcasas existentes o se necesiten nuevos insertos de cavidad depende de la magnitud del cambio.