
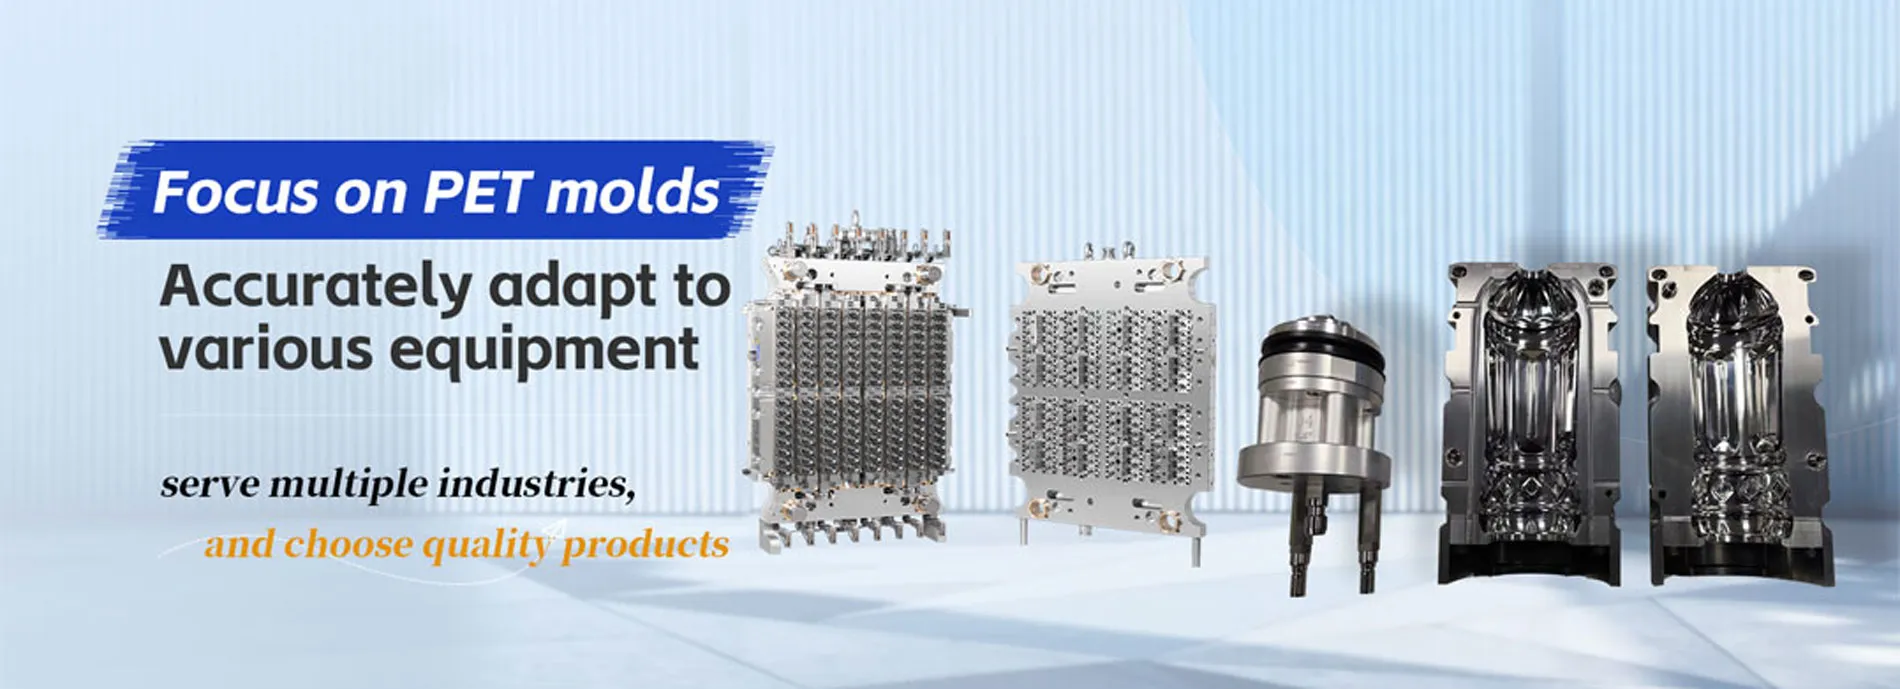
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Nuestra planta de produccion esta equipada con centros de mecanizado CNC de alta precision, centros de torneado y rectificadoras provenientes de los fabricantes mas confiables del mundo. Estos equipos nos permiten alcanzar las tolerancias estrictas y los acabados superficiales superiores que exige la produccion de moldes de preformas PET multicavidad de alta cavitacion y moldes de soplado.
Capacidades Principales
Nuestro equipamiento de mecanizado de precisión
- ✓Centros CNC multieje Mazak (Japon)
- ✓Centros de mecanizado de alta velocidad Makino (Japon)
- ✓Rectificadoras de superficie de precision Okamoto (Japon)
- ✓Centros de mecanizado CNC Haas (EE.UU.)
- ✓Centros de torneado de precision Hardinge (EE.UU.)
- ✓Sistemas de grabado de alta velocidad Beijing Jingdiao
Galería de Equipos
Vea nuestros sistemas de mecanizado en acción
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Cadena de procesos de mecanizado de moldes: fresado CNC, torneado, rectificado, electroerosión, grabado y pulido de piezas de moldes PET
Una cadena de procesos de mecanizado es el conjunto ordenado de operaciones de corte y acabado por el que pasa una pieza de molde, desde un bloque de acero en bruto hasta un macho, una cavidad, un anillo de cuello o una cavidad de molde de soplado terminados. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China. Esta guía explica qué hace cada proceso, por qué ninguno basta por sí solo y qué pieza del molde PET necesita cada uno.
Por qué un molde de preforma PET necesita varios procesos de mecanizado
Cada proceso de mecanizado es bueno para un tipo de geometría y un estado de dureza. Un macho de preforma redondo se obtiene mejor por torneado; una placa plana necesita fresado y rectificado; una esquina interior viva en acero templado solo puede hacerse por electroerosión. El fabricante planifica una ruta por varios procesos para que cada característica se haga con el método adecuado.
- Forma: las piezas de revolución se tornean, las prismáticas se fresan y las superficies libres se fresan o graban a alta velocidad.
- Dureza: la mayor parte del corte es más fácil antes del tratamiento térmico; el rectificado y la electroerosión trabajan sobre acero templado.
- Superficie: las superficies en contacto con el PET necesitan pulido; las de sellado y deslizamiento necesitan rectificado.
- Escala: un molde de hasta 160 cavidades repite la misma ruta en cada macho y cavidad, por lo que la ruta debe ser estable.
Fresado CNC en centros de mecanizado: placas, bases de molde y carcasas de moldes de soplado
El fresado elimina material con una fresa rotativa de varios dientes mientras la pieza o el husillo se mueven por ejes programados. Los centros de mecanizado multieje alcanzan varias caras en una sola sujeción, lo que mantiene la relación correcta entre características.
- Placas y bases de molde: cajeras, alojamientos, canales de refrigeración y patrones de tornillos. En LIHE las bases de molde se mecanizan en máquinas Mazak, Makino y Haas.
- Carcasas y cavidades de moldes de soplado: desbaste y acabado de los contornos de la botella.
- Placas de canal caliente: alojamientos del distribuidor y asientos de boquillas.
- Utillajes y piezas generales que apoyan el mecanizado y el montaje.
Torneado: machos, cavidades y anillos de cuello
En el torneado la pieza gira contra una herramienta fija, lo que produce de forma natural características redondas y concéntricas. La mayoría de las piezas de un molde de preforma PET son cuerpos de revolución, por lo que el torneado es su proceso principal.
- Machos de preforma: diámetro exterior y conicidad que definen el interior de la preforma.
- Cavidades de preforma: el alojamiento interior que define el exterior de la preforma.
- Anillos de cuello: perfiles de rosca y de acabado de cuello como PCO 1881, 1716, 38 mm o 45 mm.
- LIHE utiliza centros de torneado de precisión Hardinge para machos, cavidades y anillos de cuello.
Rectificado: planitud, paralelismo y ajustes en acero templado
El rectificado utiliza una muela abrasiva para eliminar pequeñas cantidades de material con gran precisión y trabaja sobre acero templado. El rectificado plano produce caras planas y paralelas; es el paso de acabado habitual para placas y para caras que deben sellar o apilarse.
- Placas del molde: caras planas y paralelas para que las alturas del conjunto sean iguales en todas las cavidades. LIHE rectifica las bases de molde en rectificadoras planas Okamoto.
- Caras de sellado y de partición que deben cerrar sin rebaba.
- Diámetros de ajuste y resaltes de machos e insertos después del tratamiento térmico.
Electroerosión y electroerosión por hilo: detalles templados que las fresas no alcanzan
La electroerosión (EDM) elimina metal mediante chispas eléctricas controladas entre un electrodo y la pieza. Como no depende de la fuerza de corte, puede crear esquinas interiores vivas, ranuras profundas y estrechas y detalles finos en acero totalmente templado. La electroerosión por hilo usa un hilo fino como electrodo para cortar perfiles pasantes.
- Insertos de entrada y detalles de canal caliente donde pequeñas aberturas precisas controlan la calidad de la entrada.
- Detalles del anillo de cuello como venteos y elementos de rosca que una herramienta de torno no puede terminar.
- Perfiles pasantes y ranuras en insertos y placas, cortados por electroerosión por hilo.
- LIHE dispone de equipos de electroerosión Sodick.
Grabado de alta velocidad y pulido: detalle fino y acabado superficial
Las máquinas de grabado de alta velocidad usan herramientas pequeñas a altas revoluciones de husillo para cortar detalles finos con pasos laterales pequeños. Después, el pulido elimina las marcas de herramienta de las superficies que tocan el plástico.
- Cavidades de moldes de soplado: textos en relieve, logotipos, zonas de agarre y radios finos en la botella. LIHE utiliza máquinas de grabado de alta velocidad Beijing Jingdiao para detalles finos y cavidades pulidas de moldes de soplado.
- Machos y cavidades de preforma: las superficies pulidas ayudan a que la preforma se desmolde limpiamente y se mantenga transparente.
- Anillos de cuello e insertos pequeños: desbarbado y acabado de aristas tras el mecanizado.
Qué pieza del molde necesita cada proceso
| Pieza del molde | Fresado | Torneado | Rectificado | Electroerosión / hilo | Grabado / pulido |
|---|---|---|---|---|---|
| Placas y base del molde | Proceso principal | — | Caras y paralelismo | Ranuras si hace falta | — |
| Macho de preforma | — | Proceso principal | Ajustes tras el temple | — | Pulido |
| Cavidad de preforma | Características exteriores | Proceso principal | Ajustes tras el temple | — | Pulido |
| Anillo de cuello | Elementos de posicionamiento | Proceso principal | Caras de contacto | Venteos, detalles de rosca | Desbarbado |
| Inserto de entrada / piezas de canal caliente | Cajeras | Características redondas | Asientos | Proceso principal para la entrada | — |
| Cavidad de molde de soplado | Proceso principal | — | Caras de partición | Insertos finos | Grabado y pulido |
Ruta de mecanizado típica de un macho de preforma
- Paso 1: Cortar el bloque de acero y desbastarlo en el torno, dejando creces de acabado en todos los diámetros funcionales.
- Paso 2: Taladrar o fresar el paso interior de refrigeración por el que circula el agua dentro del macho.
- Paso 3: Aplicar tratamiento térmico al macho hasta la dureza necesaria para resistir el desgaste.
- Paso 4: Tornear en acabado y rectificar los diámetros funcionales y los ajustes en la pieza templada.
- Paso 5: Pulir las superficies que forman el interior de la preforma.
- Paso 6: Medir el macho terminado en la CMM Zeiss y registrar el resultado frente al plano antes del montaje.
Preguntas frecuentes
- ¿Por qué no mecanizar todo en un solo centro de mecanizado de 5 ejes?
- El fresado no es el mejor método para todas las características. Las piezas redondas son más precisas torneadas, las caras planas templadas necesitan rectificado y las esquinas interiores vivas en acero templado necesitan electroerosión. Una ruta mixta da mejor precisión y acabado.
- ¿La electroerosión es más lenta que el fresado?
- En general sí, por eso se reserva para características que las herramientas de corte no pueden hacer, o no pueden hacer en acero templado, como detalles de la entrada, ranuras estrechas y esquinas vivas.
- ¿Qué proceso fija el espesor de pared de la preforma?
- Principalmente el torneado y el rectificado del diámetro exterior del macho y del alojamiento de la cavidad, porque la pared es el espacio entre ambos. La concentricidad entre macho y cavidad se verifica en la CMM.
- ¿El pulido influye en la producción?
- Sí. Las superficies pulidas de macho y cavidad ayudan a que la preforma se desmolde limpiamente y evitan marcas superficiales que se hacen visibles tras el soplado.
- ¿Cuánto tarda el mecanizado de repuestos?
- El plazo publicado por LIHE es de 4 semanas para repuestos y piezas de moldes de tapas, 20 días para moldes piloto y 8 semanas para moldes PET estándar.