
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Molde de soplado de cambio rápido tipo dividido
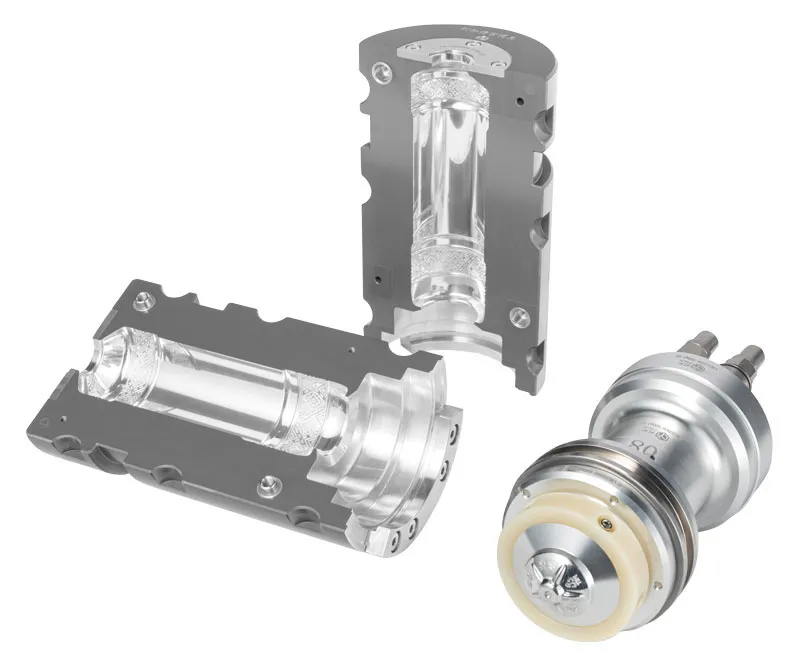
Moldes de soplado con estructura dividida: los insertos con la forma de la botella están separados de las carcasas, que permanecen montadas en la máquina. Al cambiar de formato solo se sustituyen los insertos ligeros y el fondo, lo que reduce el tiempo de cambio y el coste de utillaje de cada nuevo diseño.
- Estructura: Insertos de cavidad y fondos intercambiables montados en carcasas fijas.
- Cambio rápido: Cambio de formato sin desmontar las carcasas del portamoldes, con menos paradas de línea.
- Menor coste de utillaje: Una nueva forma de botella solo requiere nuevos insertos, no un juego completo.
- Compatibilidad: Adaptados a los portamoldes de cambio rápido de las principales sopladoras rotativas.
- Ideal para: Productores con muchas referencias, cambios de formato frecuentes o envases de temporada.
Las cotizaciones y consultas técnicas las atiende directamente el departamento de ventas internacionales del fabricante.
Productos relacionados
Molde de soplado
Moldes de soplado PET para procesos de estirado-soplado de una y dos etapas. Diseñados para máquinas...
Ver Detalles
Molde de soplado para llenado en frío — plataforma KHS
Moldes de soplado PET para llenado en frío fabricados para las sopladoras KHS (antes SIG) InnoPET Bl...
Ver Detalles
Molde de soplado para agua embotellada desechable
Moldes de soplado para botellas de agua sin gas de un solo uso, donde el peso de la botella y la vel...
Ver Detalles
Molde de soplado para llenado en frío — plataforma Krones
Moldes de soplado PET para llenado en frío fabricados para las sopladoras Krones Contiform. Las carc...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Costo del cambio de formato en moldes de soplado: cuándo compensa un molde partido de cambio rápido frente a juegos completos
Un molde de soplado partido de cambio rápido es un molde de soplado en el que los insertos con la forma de la botella y la base están separados de las carcasas, que permanecen montadas en la máquina, de modo que un cambio de formato solo reemplaza los insertos. Esta guía analiza el costo total de los cambios de formato en una sopladora rotativa y muestra cuándo compensa un sistema partido frente a comprar un juego completo de moldes para cada botella. También incluye un procedimiento de cambio y un método para planificar los SKU en torno a carcasas compartidas.
Lo que cuesta realmente un cambio de molde de soplado
El precio de un juego de moldes es solo una parte del costo de producir muchos formatos de botella. Cada cambio de formato también detiene la línea y consume mano de obra y material. Estos costos se repiten cada vez que cambia el formato, por lo que crecen con el número de SKU y la frecuencia de cambios.
- Parada de línea: la sopladora, y normalmente la llenadora detrás de ella, no producen nada mientras se cambian los moldes y se arranca el nuevo formato.
- Mano de obra: técnicos para desmontar, montar y ajustar los moldes y revisar las primeras botellas, a menudo con grúa o equipo de elevación en el caso de juegos completos.
- Desecho de arranque: preformas y botellas rechazadas mientras se ajustan el perfil de calentamiento y las condiciones de soplado para la nueva forma.
- Inversión en utillaje: un juego completo por cavidad para cada forma de botella, o un juego de carcasas más insertos para cada forma.
- Almacenamiento y manipulación: los juegos completos pesan más y requieren más espacio, protección y equipos de manipulación que los insertos.
- Riesgo de desgaste y daños: desmontar y volver a montar piezas pesadas con frecuencia aumenta la probabilidad de dañar conexiones de refrigeración y superficies de centrado.
Juego completo frente a molde de soplado partido de cambio rápido: comparación
| Juego completo por formato | Molde partido de cambio rápido | |
|---|---|---|
| Qué se cambia | Semimoldes completos, carcasas y base de cada cavidad | Solo insertos y base; las carcasas quedan en el portamoldes |
| Utillaje para una nueva forma de botella | Nuevo juego completo | Nuevos insertos y base (las carcasas se reutilizan si la botella cabe en su envolvente) |
| Peso manipulado en el cambio | Mayor; a menudo se necesitan ayudas de elevación | Menor; los insertos son piezas más ligeras |
| Tiempo de parada por cambio | Más largo, porque se desconectan y alinean más piezas | Más corto, porque las carcasas y sus conexiones permanecen en su sitio |
| Almacenamiento por formato | Juegos completos por cavidad | Insertos y bases por cavidad |
| Mejor uso | Pocos formatos, tiradas largas, tamaños de botella muy distintos | Muchos SKU, cambios frecuentes, botellas de una misma familia de tamaños |
| Límites | Mayor costo por cada nueva forma | La nueva forma debe caber en la carcasa existente; las carcasas deben estar en buen estado |
Cuándo compensa un molde de soplado partido de cambio rápido
Un sistema partido tiene sentido cuando el ahorro por cambios más cortos y nuevas formas más baratas supera el costo de las carcasas y de la ingeniería necesaria para encajar varias botellas en una familia de carcasas.
- La línea produce muchos SKU de una misma familia de tamaños, por ejemplo varias formas de 500 ml para distintas marcas o clientes.
- Los formatos cambian semanalmente o más a menudo, de modo que la parada de cada cambio se multiplica muchas veces al año.
- Se lanzan nuevas formas de botella con regularidad, como envases de temporada o promocionales.
- Las botellas comparten el mismo cuello y la misma preforma, por lo que los ajustes de calentamiento y estirado cambian poco entre formatos.
- Un juego completo sigue siendo razonable cuando la línea produce uno o dos formatos durante meses, o cuando la nueva botella es tan distinta en diámetro o altura que no cabe en la carcasa existente.
Estimar el costo anual de los cambios: una hoja de cálculo sencilla
Use los datos de su propia línea. Las cifras siguientes solo muestran cómo plantear el cálculo; no son datos de rendimiento de ningún molde concreto.
- Cambios por año = cambios por semana × semanas de operación. Ejemplo: 3 cambios por semana × 52 semanas = 156 cambios por año.
- Parada por año = cambios por año × horas por cambio (medidas desde la última botella buena hasta la primera botella buena).
- Producción perdida = parada por año × producción de la línea por hora.
- Desecho de arranque = cambios por año × preformas rechazadas por arranque.
- Utillaje = (número de nuevas formas por año × costo de un juego completo) frente a (carcasas una sola vez + número de nuevas formas × costo de insertos y base).
- Comparar los totales durante la vida útil prevista de las carcasas; la diferencia es el valor de pasar a un sistema partido.
- Registrar el tiempo de cambio dentro de la eficiencia general de los equipos (OEE), donde aparece como pérdida de disponibilidad.
Procedimiento de cambio de un molde de soplado de cambio rápido
SMED (single-minute exchange of die, cambio de utillaje en un solo dígito de minutos) es un método lean que busca reducir los cambios de herramienta a menos de 10 minutos separando el trabajo que se hace con la máquina en marcha (externo) del que se hace con la máquina parada (interno). Los pasos siguientes aplican esa idea a un molde de soplado partido.
- Paso 1: Antes de detener la línea, preparar el siguiente formato: insertos y bases limpios, revisados y marcados por cavidad, herramientas y receta de la máquina listas.
- Paso 2: Terminar el formato actual y detener la sopladora según su procedimiento de seguridad.
- Paso 3: Abrir las estaciones de molde y liberar los insertos y la base de las carcasas, dejando las carcasas en el portamoldes.
- Paso 4: Montar los nuevos insertos y la base en cada estación y bloquearlos, comprobando que cada pieza asienta correctamente.
- Paso 5: Si cambia la preforma, cambiar también las piezas y ajustes relacionados, como la carrera de la varilla de estirado y el perfil de calentamiento del horno.
- Paso 6: Cargar la nueva receta, arrancar a producción reducida y revisar las primeras botellas en volumen, distribución de pared, forma de la base y dimensiones.
- Paso 7: Pasar a plena velocidad y registrar el tiempo de cambio y cualquier problema para que el siguiente cambio sea más corto.
Planificación de SKU en torno a carcasas compartidas
- Agrupar las botellas en familias de tamaño que quepan en una misma envolvente de carcasa, por ejemplo formas de 500 ml y 550 ml con diámetro y altura parecidos.
- Mantener el mismo cuello y, cuando sea posible, la misma preforma dentro de cada familia, para que solo cambien los insertos y la base.
- Secuenciar la producción para que los formatos de una misma familia se produzcan seguidos y los cambios entre familias coincidan con paradas programadas.
- Tener un juego de repuesto de insertos y bases para las formas de mayor volumen, de modo que las piezas desgastadas se sustituyan sin parar la producción.
- Diseñar los nuevos SKU para que encajen en una familia de carcasas existente siempre que el briefing de marketing lo permita; así el utillaje se limita a insertos.
- Documentar cada juego de insertos por número de cavidad y formato, y guardarlos en estanterías protegidas cerca de la máquina.
Qué necesita LIHE para cotizar un molde partido de cambio rápido
- Marca, modelo de la sopladora y tipo de portamoldes; LIHE fabrica moldes de soplado para máquinas de dos etapas SIDEL, KRONES, SIG/KHS, TECH-LONG y NEWAMSTAR y de una etapa SIPA, ASB y AOKI.
- Planos o muestras de todas las botellas que se producirán en la familia de carcasas, con sus preformas y acabados de cuello.
- Número previsto de formatos y frecuencia de cambio.
- Si se reutilizarán carcasas existentes (con sus planos o estado) o se necesitan carcasas nuevas.
- Accesorios relacionados, como varillas de estirado, toberas de soplado o pinzas de cuello, para formatos con preformas distintas.
Preguntas frecuentes
- ¿Puede cualquier nueva forma de botella usar las carcasas existentes?
- Solo si cabe en la envolvente de la carcasa, sobre todo en diámetro máximo y altura, y usa una disposición de cuello y base compatible. Las botellas mucho más grandes o pequeñas suelen necesitar sus propias carcasas o un juego completo.
- ¿Cuánto tiempo de cambio ahorra un molde partido?
- Depende de la máquina, del número de cavidades y de cómo se organice el cambio. Mida su tiempo actual desde la última botella buena hasta la primera botella buena y compárelo con un cambio de prueba solo de insertos. Una buena preparación de las tareas externas suele importar tanto como el diseño del molde.
- ¿Hay que cambiar otras piezas además de los insertos?
- Si el nuevo formato usa la misma preforma y el mismo cuello, normalmente solo cambian los insertos y la base. Si cambian la preforma o el cuello, también cambian las piezas relacionadas, como varillas de estirado y piezas de manipulación del cuello, y los ajustes de la máquina.
- ¿Sirve un molde partido para botellas de llenado en caliente?
- Las botellas de llenado en caliente, llenadas a unos 85–95°C, necesitan moldes termofijados con superficies calentadas, porque el PET estándar se deforma por encima de unos 60°C. Si un diseño de insertos de cambio rápido sirve para una botella y una máquina concretas se comprueba caso por caso.
- ¿En qué máquinas se pueden usar los moldes partidos de cambio rápido de LIHE?
- Se adaptan a los portamoldes de cambio rápido de las principales sopladoras rotativas. Envíe la marca, el modelo de la máquina y el tipo de portamoldes para confirmar la interfaz de las carcasas.