
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Molde de preforma PET
LIHE Precision fabrica moldes de inyección de preformas PET para agua, bebidas carbonatadas y otros envases de bebidas. Elija el número de cavidades y el acabado de cuello, y envíe el modelo y los planos de la interfaz de su máquina para revisar la compatibilidad.
| Número de cavidades | 32–160 cavidades |
|---|---|
| Plataformas de máquina | HUSKY, NETSTAL, SIPA y KATA; confirme el modelo y la interfaz de la máquina para su proyecto. |
| Acabados de cuello | PCO 1881, PCO 1810, 1716, 3025, 2925, 2622, 2522, ROPP y acabados personalizados |
| Formatos de boca ancha | 38, 45, 68, 80 y 90 mm |
| Aplicaciones | Envases para agua, bebidas carbonatadas y otras bebidas |
Datos para solicitar su molde
Envíe la marca y el modelo de la máquina, el plano del cuello, el peso de la preforma, el número de cavidades y la producción objetivo. Adjunte el plano de la botella y los requisitos de resina o rPET si dispone de ellos.
Consulte nuestra capacidad de inspección de moldesLas cotizaciones y consultas técnicas las atiende directamente el departamento de ventas internacionales del fabricante.
Productos relacionados
Servicio de conversión de herramental
Servicios expertos de conversión de herramental para sistemas de moldes de preformas PET. Fabricamos...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Referencia técnica del molde de preforma PET: conjunto de moldeo, refrigeración, venteo, piezas de desgaste y mantenimiento
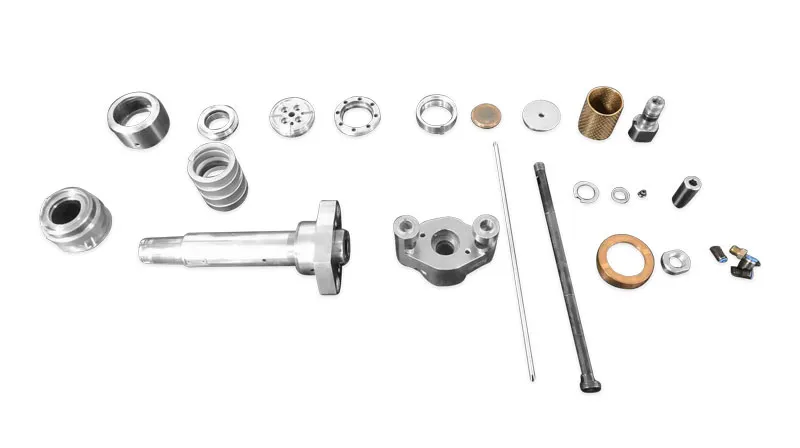
El conjunto de moldeo (stack) de un molde de preforma PET es el grupo de componentes de precisión —macho, cavidad, anillo de cuello, inserto de entrada y anillo de bloqueo— que forma una preforma en cada cavidad del molde. Esta referencia explica la función de cada componente, cómo la refrigeración y el venteo afectan a la calidad de la preforma, qué piezas se desgastan, cómo se planifica el mantenimiento y qué incluir al pedir un molde o piezas de recambio. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
Anatomía del conjunto de moldeo de un molde de preforma PET
Un molde de preforma multicavidad repite el mismo conjunto en cada cavidad, de 32 a 160 cavidades en los moldes de LIHE. Los conjuntos se sitúan entre la placa de machos, la placa extractora, la placa de cavidades y el canal caliente. Cada pieza del conjunto debe ser intercambiable entre cavidades para poder sustituir una pieza gastada sin retrabajos.
- Macho (core): forma el interior de la preforma. Se refrigera por dentro mediante un tubo central, y su longitud y diámetro definen la forma interior de la preforma.
- Cavidad: forma el exterior del cuerpo de la preforma. Está rodeada de canales de refrigeración y, junto con el macho, determina el diámetro exterior y el espesor de pared.
- Anillo de cuello (mitades de rosca): dos mitades que forman el acabado de cuello y el anillo de soporte. Se abren lateralmente sobre correderas para liberar la rosca y empujan la preforma fuera del macho.
- Inserto de entrada (gate insert): forma el fondo de la preforma y la zona de entrada, donde la boquilla del canal caliente inyecta el material fundido. Necesita una refrigeración intensa porque es la última zona en solidificar.
- Anillo de bloqueo y conos: el anillo de bloqueo de la cavidad sujeta la cavidad y el inserto de entrada en la placa; los conos de ajuste del macho, el anillo de cuello y la cavidad alinean el conjunto para que el macho quede concéntrico con la cavidad.
- Anillo de bloqueo del macho y piezas de extracción: posicionan el anillo de cuello en el lado del macho y transmiten el movimiento de expulsión.
Distribución de la refrigeración y su efecto en el tiempo de ciclo
En la mayoría de los moldes de preforma, el enfriamiento es la parte más larga del ciclo, así que el diseño de la refrigeración decide la velocidad a la que puede trabajar el molde. El calor debe extraerse de forma uniforme del macho, la cavidad, el cuello y la entrada; si una zona queda caliente, todo el ciclo tiene que esperarla o la preforma presentará defectos como ovalidad, cristalinidad en la entrada o adherencia.
LIHE optimiza la refrigeración como parte del diseño; una refrigeración optimizada puede reducir el tiempo de enfriamiento del cuello hasta 0,5 segundos. Los tiempos de ciclo concretos dependen de la preforma y de la máquina y no se indican como cifras generales.
- Refrigeración del macho: un tubo lleva el agua hasta la punta del macho y la devuelve a lo largo de su pared.
- Refrigeración de la cavidad: canales anulares o en espiral alrededor de la cavidad, sellados con juntas tóricas.
- Refrigeración de la entrada: canales propios en el inserto de entrada, clave para una zona de entrada limpia y transparente.
- Refrigeración del anillo de cuello: canales en las mitades del anillo; el cuello grueso suele ser la zona limitante.
- Calidad del agua: la cal y la corrosión en los canales reducen la transferencia de calor, por lo que el agua tratada y filtrada y las comprobaciones periódicas de caudal protegen el tiempo de ciclo.
Venteo en moldes de preforma
Cuando el material fundido llena la cavidad, el aire debe salir por respiraderos muy poco profundos, sobre todo en la línea de partición del anillo de cuello y en la parte superior del acabado de cuello. Los respiraderos dejan salir el aire, pero no el plástico.
Los respiraderos obstruidos atrapan aire, lo que puede causar llenado incompleto de la rosca, quemaduras o anillos de soporte incompletos. Durante la producción se llenan poco a poco de residuos, por lo que su limpieza es una de las tareas de mantenimiento más frecuentes en un molde de preforma.
Piezas de desgaste del molde de preforma y señales típicas de fallo
| Componente | Función principal | Señal típica de desgaste | Acción habitual |
|---|---|---|---|
| Anillo de cuello | Forma la rosca y el anillo de soporte | Rebaba en la rosca o en la línea de partición, caras dañadas, respiraderos gastados | Limpiar, pulir las caras o sustituir el par |
| Macho | Forma el interior de la preforma | Rayas, cono gastado, espesor de pared irregular | Pulir o sustituir; comprobar concentricidad |
| Cavidad | Forma el exterior de la preforma | Marcas superficiales, cono gastado, fugas de refrigeración | Pulir, cambiar juntas o sustituir |
| Inserto de entrada | Forma el fondo y la entrada | Defectos en la entrada, asiento de boquilla gastado | Reparar el asiento o sustituir el inserto |
| Anillo de bloqueo y conos | Sujetan y alinean el conjunto | Marcas de desgaste, pérdida de alineación | Medir y sustituir los anillos gastados |
| Juntas tóricas | Sellan los circuitos de refrigeración | Fugas de agua, menor caudal | Sustituir en cada revisión del conjunto |
Planificación del mantenimiento preventivo del molde de preforma
El mantenimiento de un molde de preforma se planifica normalmente por número de inyecciones y no por calendario, porque el desgaste depende de los ciclos realizados. Los intervalos exactos dependen de la preforma, la resina, la máquina y el manual del fabricante del molde. Los moldes de LIHE están construidos para soportar hasta 8 millones de inyecciones en plataformas Husky/SACMI/Netstal, y el equipo técnico de LIHE ofrece mantenimiento preventivo periódico y programas de reacondicionamiento de moldes.
- En cada turno: inspección visual de las preformas y de la superficie del molde, fugas de refrigeración y lubricación de las piezas móviles.
- En paradas cortas planificadas: limpiar respiraderos y superficies de cierre, revisar las correderas de los anillos de cuello y la expulsión.
- En las revisiones programadas del conjunto: desmontar, medir conos y diámetros críticos, cambiar juntas tóricas y desincrustar los canales.
- En las revisiones generales: reacondicionar o sustituir machos, cavidades y anillos de cuello gastados y verificar la alineación de todo el molde.
- Registre cada intervención junto con el contador de inyecciones para detectar pronto las tendencias de desgaste.
Lista de comprobación para pedir un molde de preforma PET
- Paso 1: Envíe el plano de la preforma o de la botella, el peso objetivo de la preforma y el tipo de resina (PET virgen o contenido de rPET).
- Paso 2: Indique el acabado de cuello (por ejemplo PCO 1881, PCO 1810, 2925, 38 mm o boca ancha) con el plano de la tapa.
- Paso 3: Indique el número de cavidades y el modelo de máquina de inyección (HUSKY, NETSTAL, SIPA, KATA u otra) con sus datos de interfaz.
- Paso 4: Defina el canal caliente: nuevo, reutilización del existente o solo piezas de recambio.
- Paso 5: Acuerde el plan de inspección: dimensiones críticas, objetivo de CPK y formato del informe de medición.
- Paso 6: Confirme el paquete de repuestos y el apoyo en la puesta en marcha que necesita su planta.
- Paso 7: Acuerde el plazo: los moldes PET estándar de LIHE tardan 8 semanas, los moldes piloto 20 días y las piezas de recambio 4 semanas.
Inspección y documentación de un molde de preforma LIHE
- Las dimensiones críticas del conjunto se miden en el laboratorio propio de LIHE con MMC Zeiss; los informes de validación e inspección se entregan bajo petición.
- El utillaje alcanza de forma constante un CPK ≥ 1,33, con tasas de defectos operativos de tan solo el 0,0064%.
- El diseño se completa con CAD/CAM, simulación 3D y análisis de flujo antes de la producción.
- Tras la entrega, LIHE puede apoyar la instalación del molde y la puesta en marcha de la máquina, y ofrece diagnóstico remoto.
Preguntas frecuentes
- ¿Qué piezas del molde de preforma se desgastan primero?
- Los anillos de cuello y sus respiraderos suelen necesitar atención primero, porque se abren y cierran en cada ciclo y forman el detalle de la rosca. Las juntas tóricas de los circuitos de refrigeración también se cambian en cada revisión del conjunto.
- ¿Puedo pedir componentes sueltos del conjunto en lugar de un molde completo?
- Sí. Machos, cavidades, anillos de cuello, insertos de entrada y anillos de bloqueo se pueden pedir como piezas de recambio. El plazo de LIHE para piezas de recambio es de 4 semanas.
- ¿Cuánto dura un molde de preforma PET de LIHE?
- Los moldes de LIHE están construidos para soportar hasta 8 millones de inyecciones en plataformas Husky/SACMI/Netstal. La vida real depende del mantenimiento, de la calidad del agua y de las condiciones de operación.
- ¿Por qué es tan importante la refrigeración en los moldes de preforma?
- El enfriamiento suele ser la parte más larga del ciclo. Una refrigeración uniforme del macho, la cavidad, el cuello y la entrada permite trabajar más rápido sin defectos. La refrigeración optimizada de LIHE puede reducir el tiempo de enfriamiento del cuello hasta 0,5 segundos.
- ¿Qué información debo enviar para pedir una cotización?
- Plano de la preforma o de la botella, peso de la preforma, acabado de cuello, número de cavidades, modelo de máquina y necesidades de canal caliente. Escriba a sales@lihe-preform.com.