
Moldes de soplado PET para llenado en caliente y en frío: cómo elegir el molde adecuado
Los moldes de soplado para llenado en caliente y en frío están diseñados para temperaturas de llenado distintas. Comparamos cómo funciona cada uno, qué bebidas admite y qué especificar al pedir un nuevo juego de moldes.
¿Qué diferencia hay entre un molde de soplado para llenado en caliente y uno para llenado en frío?
El llenado en caliente es un método de envasado en el que la bebida entra en la botella PET a unos 85–95 °C.
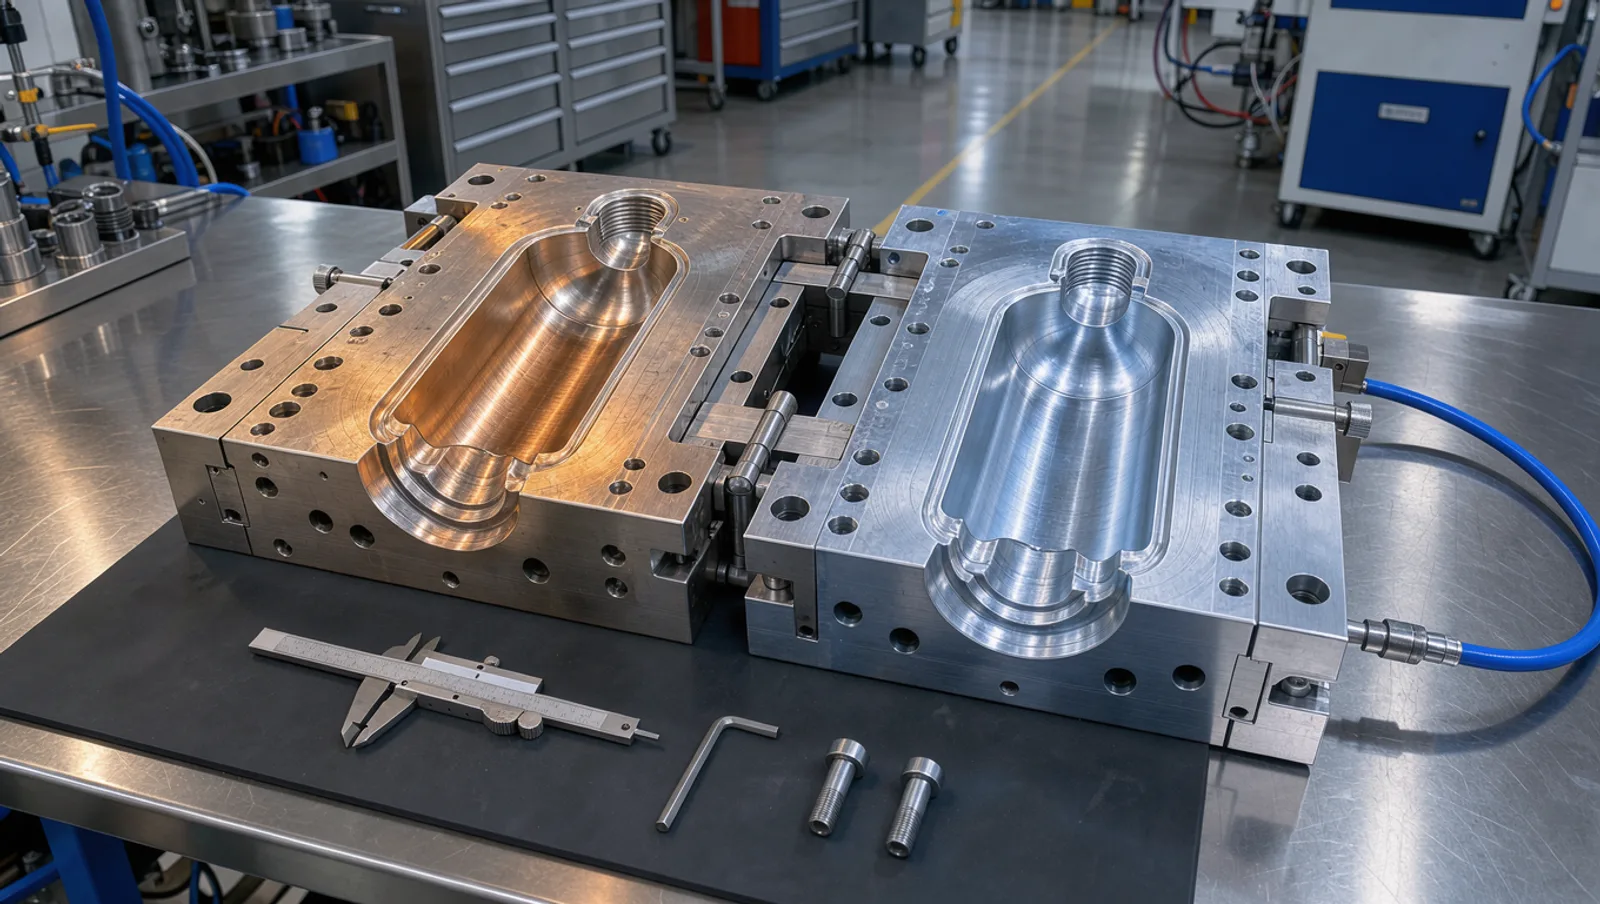
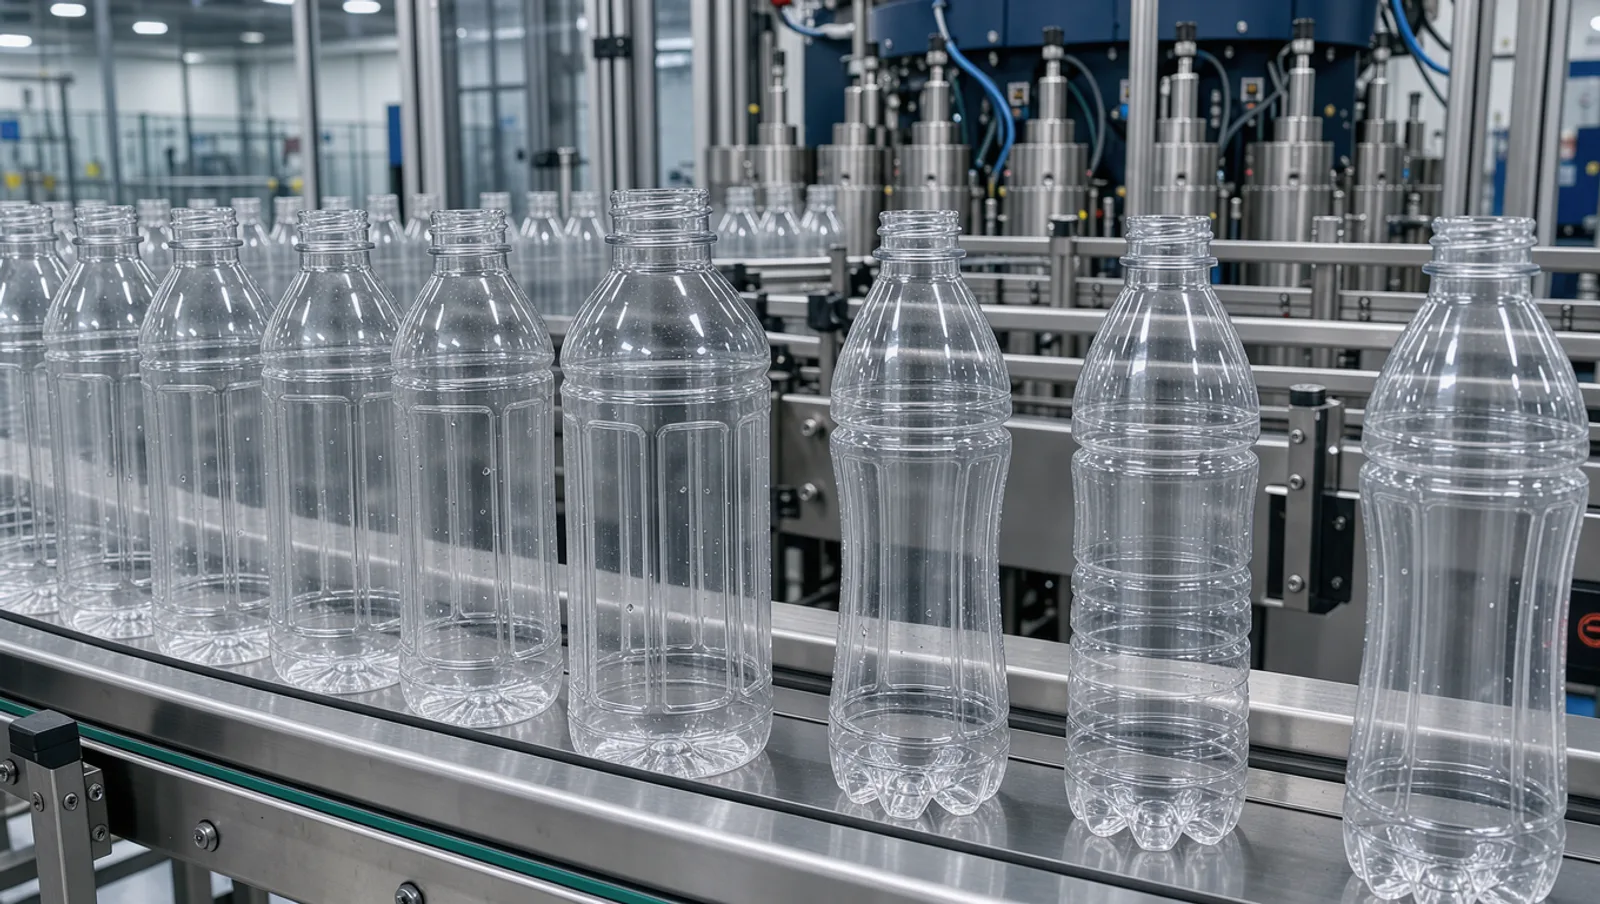
Un molde para llenado en frío produce botellas PET que se llenan a temperatura ambiente, como agua sin gas, bebidas carbonatadas (CSD), jugos y lácteos. Un molde para llenado en caliente (heat-set) produce botellas que se llenan en caliente, a unos 85–95°C, para productos como jugos, bebidas de té e isotónicas.
La diferencia es importante porque una botella PET estándar empieza a deformarse por encima de unos 60°C. Un molde para llenado en caliente usa paredes calefactadas que cristalizan y estabilizan la botella durante el soplado, de modo que conserva su forma al recibir el producto caliente.
Términos clave de esta guía
- Llenado en frío: la bebida se envasa a temperatura ambiente o refrigerada, por lo que la botella nunca tiene que soportar producto caliente.
- Llenado en caliente: la bebida se envasa caliente, a unos 85–95°C, de modo que el calor del producto ayuda a mantener la botella y la tapa libres de microorganismos.
- Termofijado (heat-set): proceso de soplado en el que la botella se forma contra paredes de molde calientes, lo que aumenta la cristalinidad y alivia las tensiones del estirado para que la botella tolere el producto caliente.
- Paneles de vacío: zonas flexibles de la pared o la base de la botella que se desplazan hacia dentro cuando el producto caliente se enfría y se contrae, para que el resto de la botella conserve su forma.
- Llenado aséptico: el producto y la botella se esterilizan por separado y se llenan en un entorno estéril, normalmente a temperatura ambiente.
- Soplado en dos etapas (recalentamiento): primero se inyectan las preformas y después se recalientan y se soplan con estirado en otra máquina, como una sopladora SIDEL, KRONES o KHS.
- Soplado en una etapa: la preforma se inyecta y se sopla en la misma máquina, como en los sistemas SIPA, ASB o AOKI.
Cifras clave
- Temperatura de llenado en caliente: unos 85–95°C.
- Punto de deformación de una botella PET estándar (sin termofijado): unos 60°C.
- Llenado en frío: a temperatura ambiente, sin proceso de termofijado.
Comparativa: llenado en frío frente a llenado en caliente
| Molde para llenado en frío | Molde para llenado en caliente (heat-set) | |
|---|---|---|
| Temperatura de llenado | Ambiente | Unos 85–95°C |
| Productos típicos | Agua sin gas, CSD, jugos, lácteos | Jugos, bebidas de té, isotónicas |
| Control de temperatura del molde | Canales de refrigeración integrados en carcasas y fondos | Canales de calefacción con circulación de aceite caliente y control separado de cuerpo y fondo |
| Enfoque del diseño de la botella | Aligeramiento y espesor de pared uniforme | Paneles de vacío, nervios de refuerzo y geometría de fondo estables tras el llenado y el enfriamiento |
| Plataformas (gama LIHE) | KHS / SIG InnoPET Blomax, Krones Contiform y otras sopladoras de dos y una etapa | Versiones heat-set de las principales sopladoras rotativas de dos etapas, incluidas SIDEL y KRONES |
Cómo un molde para llenado en caliente mantiene estable la botella
En un molde heat-set las carcasas llevan aceite caliente y no solo agua de refrigeración. Las paredes calefactadas cristalizan el PET durante el soplado y elevan la temperatura que soporta la botella. Cuando el producto caliente se enfría dentro de la botella cerrada, la presión interna baja; los paneles de vacío del diseño absorben ese cambio para que la botella no se colapse.
Como el molde trabaja a temperatura elevada durante largos periodos, el material del molde y el acabado de la cavidad se eligen para operar de forma prolongada con calor.
Cómo funciona el ciclo de soplado con termofijado
El ciclo con termofijado sigue la misma secuencia básica de soplado con estirado que el llenado en frío, con pasos adicionales para estabilizar el PET. Las temperaturas y los tiempos exactos los fijan el fabricante de la máquina y el diseño de la botella, así que la secuencia siguiente es una descripción del proceso, no una lista de parámetros.
- Paso 1: La preforma se recalienta por encima de la temperatura de transición vítrea del PET para que pueda estirarse.
- Paso 2: Una varilla de estirado empuja la preforma hacia abajo mientras el aire de soplado la expande contra las paredes de la cavidad de las carcasas y del molde de fondo.
- Paso 3: En lugar de enfriar la botella de inmediato, las paredes calientes del molde mantienen el PET a temperatura elevada, lo que aumenta la cristalinidad y relaja las tensiones del estirado.
- Paso 4: La botella se enfría antes de salir del molde, normalmente haciendo circular aire por su interior, para que conserve la forma de la cavidad al liberarse.
- Paso 5: En la línea de llenado la botella se llena en caliente, se tapa y se enfría; los paneles de vacío absorben el cambio de volumen cuando el producto se contrae.
Dónde ahorra costos un molde para llenado en frío
Las botellas para llenado en frío no necesitan estructura termofijada, por lo que el diseño se centra en usar menos PET. La geometría de la botella y del fondo se ajusta a la preforma para lograr un espesor de pared uniforme con menor peso, y los canales de refrigeración integrados mantienen estable la calidad a velocidad de producción. Para productores con muchos formatos, un molde de cambio rápido tipo split permite cambiar solo los insertos de cavidad y el fondo en lugar del juego completo.
Llenado aséptico: la tercera opción
Las líneas asépticas esterilizan el producto y el envase por separado y llenan en una zona estéril, normalmente a temperatura ambiente. Como la botella no recibe producto caliente, no necesita estructura termofijada y su diseño se parece más al de una botella de llenado en frío. LIHE fabrica moldes de soplado para llenado en frío, en caliente y aséptico, por lo que el método de llenado de la línea, y no solo la bebida, decide qué molde necesita.
- Elija llenado en frío para agua, refrescos carbonatados y otros productos que no necesitan tratamiento térmico en la botella.
- Elija llenado en caliente cuando el producto se envasa caliente a unos 85–95°C, como muchos zumos, bebidas de té e isotónicas.
- Elija un molde aséptico cuando su línea de llenado use tecnología aséptica para productos sensibles envasados a temperatura ambiente.
Problemas habituales y sus causas más frecuentes
- Deformación de paneles u ovalización tras el llenado en caliente: el diseño de la botella, los paneles de vacío o las condiciones de termofijado no corresponden a la temperatura de llenado.
- Contracción y pérdida de volumen en botellas de llenado en caliente: estabilización térmica insuficiente, por lo que la botella se relaja al recibir el producto caliente.
- Cuello deformado o con cierre deficiente en botellas de llenado en caliente: el acabado de cuello no es adecuado para producto caliente; por eso algunas botellas de llenado en caliente usan un cuello cristalizado (blanco opaco).
- Espesor de pared irregular en botellas de llenado en frío: el diseño de la preforma y la geometría de la botella no están coordinados, o el perfil de calentamiento de la preforma no está equilibrado.
- Nacarado (velo blanco) en la pared de la botella: el PET se ha estirado demasiado o a una temperatura demasiado baja.
- Detalles incompletos, como logotipos poco marcados o una base mal formada: venteo obstruido o insuficiente en las carcasas o el molde de fondo.
- Agrietamiento por tensión en bases de botellas carbonatadas: la geometría de la base y la distribución del material no corresponden a la presión interna del producto.
Mantenimiento de moldes para llenado en caliente y en frío
- Moldes de llenado en frío: mantenga el agua de refrigeración limpia y tratada, porque la cal o la corrosión en los canales reducen la refrigeración y hacen variar la calidad de la botella.
- Moldes de llenado en caliente: revise con regularidad las conexiones de aceite caliente, las juntas y las mangueras, y mantenga el control de temperatura separado del cuerpo y de la base funcionando según el diseño.
- Ambos tipos: limpie las ranuras y los orificios de venteo, porque un venteo obstruido provoca un formado incompleto y marcas visibles en la botella.
- Ambos tipos: proteja las superficies pulidas de la cavidad durante la limpieza y el almacenamiento; los arañazos se transfieren directamente a la superficie de la botella.
- Tenga moldes de fondo e insertos de cavidad de repuesto para los formatos de gran volumen, para que una pieza dañada no detenga la línea.
- Registre los ajustes de temperatura del molde y los controles de calidad de la botella de cada formato, para poder reiniciar el molde rápidamente después de un cambio.
Qué especificar al solicitar una cotización
- Paso 1: Tipo de llenado y temperatura: en frío, o en caliente con la temperatura real de llenado.
- Paso 2: Marca y modelo de la sopladora y tipo de portamoldes (por ejemplo, KHS InnoPET Blomax o Krones Contiform).
- Paso 3: Plano o muestra de la botella, capacidad y peso objetivo.
- Paso 4: Especificación de la preforma y del cuello, o pídanos ajustar la preforma a la botella.
- Paso 5: Si necesita el juego completo (carcasas, fondos y placas de cuello) o solo insertos de cavidad.
- Paso 6: Producción prevista y número de cavidades de la sopladora, para planificar carcasas y moldes de fondo para el juego completo.
- Paso 7: Requisitos especiales, como un cuello cristalizado para llenado en caliente, un diseño de molde de cambio rápido o pruebas con rPET.
Capacidades de LIHE en moldes de soplado
- Moldes de soplado de dos etapas para máquinas SIDEL, KRONES, SIG/KHS, TECH-LONG y NEWAMSTAR, y moldes de una etapa para máquinas SIPA, ASB y AOKI.
- Moldes de soplado para llenado en frío, llenado en caliente (unos 85–95°C) y llenado aséptico.
- Juegos de moldes de llenado en frío para sopladoras KHS InnoPET Blomax y Krones Contiform.
- Moldes partidos de cambio rápido que permiten cambiar solo los insertos de cavidad y los moldes de fondo entre formatos.
- Moldes para botellas de agua en tamaños habituales como 330 ml, 500 ml, 550 ml y 1,5 L.
- Propuestas de aligeramiento que reducen el peso de la preforma entre 1 g y 2 g mediante la optimización del cuello o del espesor de pared.
- Inspección en una MMC Zeiss propia, con informes de validación e inspección disponibles bajo solicitud.
- Plazos publicados: moldes piloto 20 días, moldes PET estándar 8 semanas, piezas de repuesto 4 semanas.
Preguntas frecuentes
- ¿Se puede usar un molde para llenado en frío con productos de llenado en caliente?
- No. Las botellas PET estándar se deforman por encima de unos 60°C. Los productos llenados a unos 85–95°C necesitan un molde heat-set con paredes calefactadas y una botella con paneles de vacío.
- ¿Para qué máquinas fabrica LIHE moldes de llenado en frío?
- LIHE fabrica moldes de llenado en frío para sopladoras KHS (antes SIG) InnoPET Blomax y Krones Contiform, y moldes de soplado para máquinas de dos etapas SIDEL, KRONES, SIG/KHS, TECH-LONG y NEWAMSTAR, así como de una etapa SIPA, ASB y AOKI.
- ¿LIHE ayuda con el diseño de la botella?
- Sí. El diseño de la botella, el ajuste de la preforma, el aligeramiento y la optimización del espesor de pared forman parte del desarrollo de moldes de soplado de LIHE.
- ¿Por qué las botellas de llenado en caliente tienen paneles de vacío?
- Cuando un producto caliente se enfría dentro de una botella cerrada, su volumen disminuye y la presión interior baja. Los paneles de vacío están diseñados para ceder hacia dentro de forma controlada, de modo que la botella mantiene una forma regular en lugar de hundirse o abollarse en puntos al azar.
- ¿El llenado aséptico es lo mismo que el llenado en caliente?
- No. El llenado aséptico esteriliza el producto y la botella por separado y llena en un entorno estéril, normalmente a temperatura ambiente. El llenado en caliente aprovecha el calor del producto, a unos 85–95°C, y por eso necesita una botella termofijada.
- ¿Cuánto tarda un molde de soplado nuevo?
- Los plazos publicados por LIHE son 20 días para moldes piloto, 8 semanas para moldes PET estándar y 4 semanas para piezas de repuesto. El calendario exacto de su proyecto se confirma en la cotización.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización