
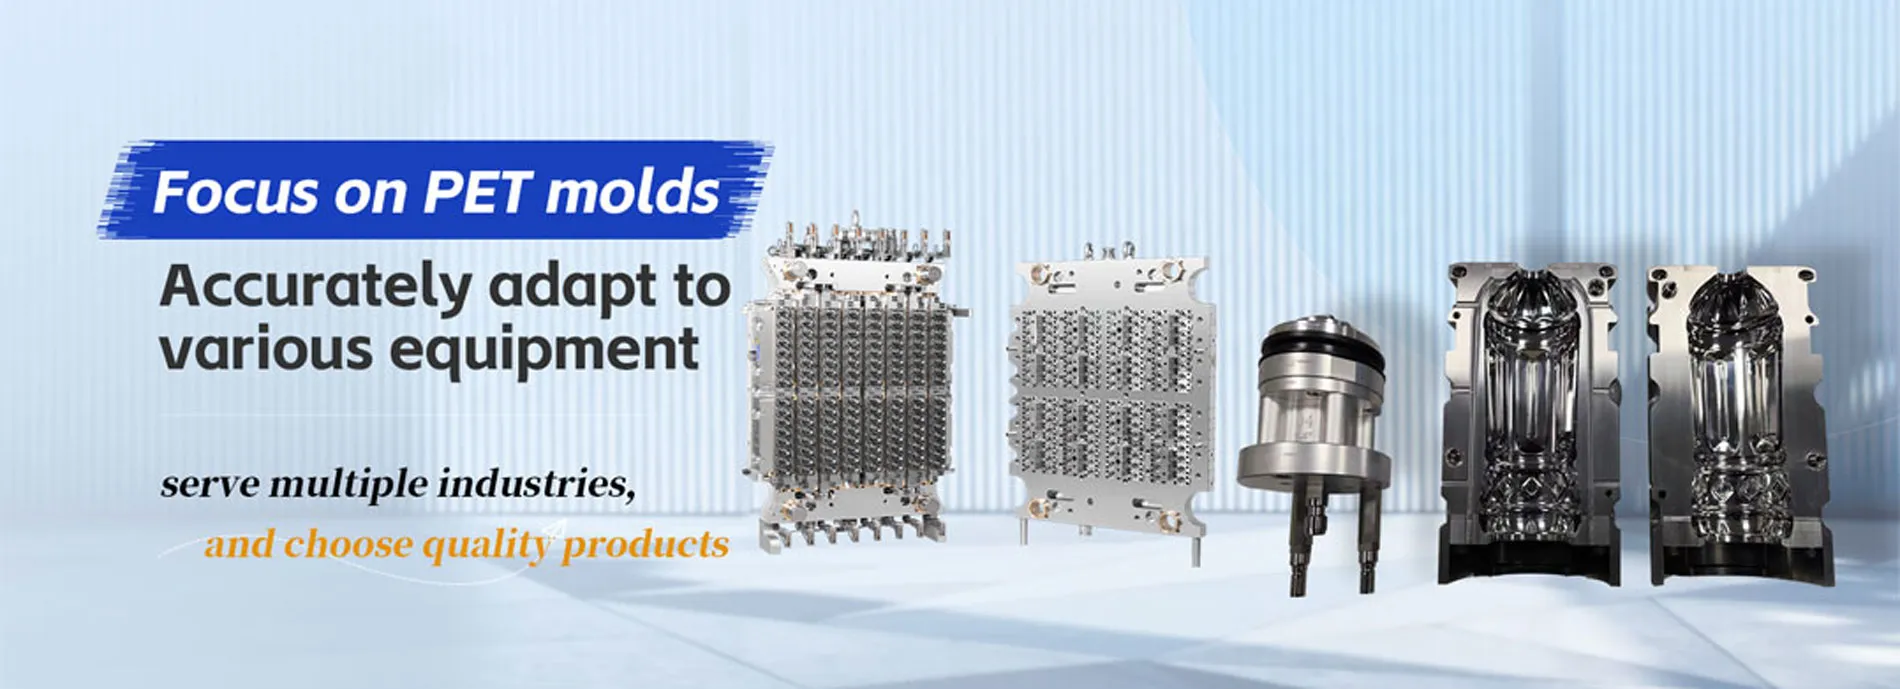
Изображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Мы инвестируем в лучшее доступное оборудование, чтобы производить пресс-формы для ПЭТ-преформ и выдувные пресс-формы, отвечающие самым высоким стандартам точности размеров, качества поверхности и долговечности в производстве.
Наше оборудование
Высокоточные производственные и контрольно-измерительные системы мирового класса
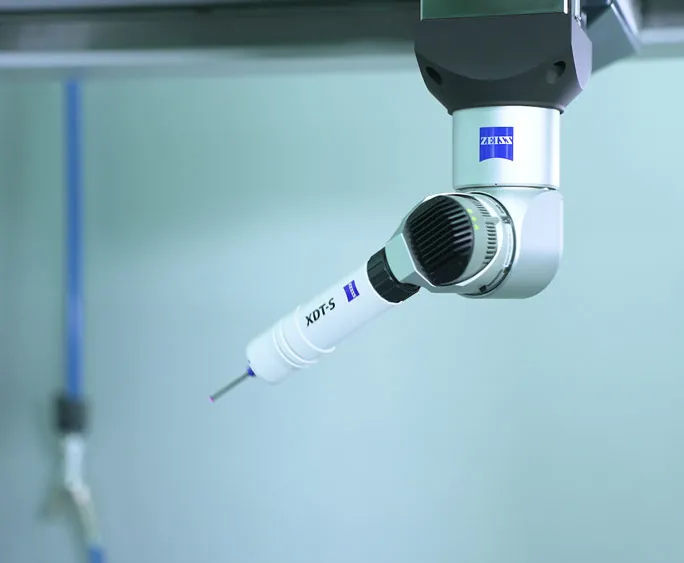
Контрольно-измерительное оборудование
Каждая пресс-форма для ПЭТ-преформ проходит строгий размерный контроль с использованием метрологических систем ведущих мировых производителей. Наша лаборатория контроля качества ос...
Узнать больше →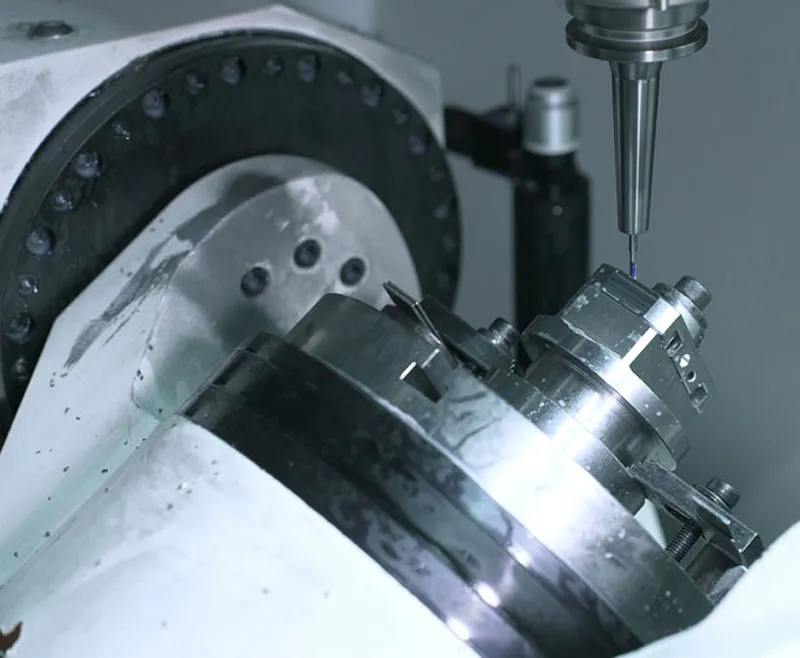
Обрабатывающее оборудование
Наш производственный цех оснащён высокоточными обрабатывающими центрами с ЧПУ, токарными центрами и шлифовальными станками от самых надёжных мировых производителей. Это оборудовани...
Узнать больше →Изображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Оборудование для пресс-форм ПЭТ-преформ: почему важны собственная ЧПУ-обработка и измерения на КИМ Zeiss
Оборудование для изготовления пресс-форм — это станки и измерительные приборы, на которых режут, доводят и проверяют стальные детали пресс-формы для ПЭТ-преформ, выдувной формы или формы для колпачков. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай. В этом обзоре объясняется, почему механическая обработка и метрология под одной крышей влияют на точность пресс-формы, и показано, какие детали изготавливает каждая группа оборудования.
Почему собственная механообработка важна для точности пресс-формы ПЭТ-преформ
Многогнёздная пресс-форма для ПЭТ-преформ — это набор множества небольших деталей: пуансонов, матриц, горловых колец, литниковых вставок, которые должны одинаково сопрягаться в каждом гнезде. Если детали обрабатываются в разных цехах, каждый поставщик работает по своему процессу, со своей оснасткой и своими привычками измерения, и небольшие отличия накапливаются в собранной форме.
- Накопление допусков: в форме на 32–160 гнёзд небольшое смещение, повторённое на каждом пуансоне и матрице, превращается в неравномерную толщину стенки преформы.
- Контроль последовательности: черновая обработка, термообработка, чистовая обработка, шлифование и полирование выполняются в запланированном порядке в одном цехе, и базы не теряются между поставщиками.
- Короткий цикл исправления: деталь вне допуска возвращается на тот же станок и к тому же программисту в тот же день, а не пересылается туда и обратно.
- Предсказуемые сроки: LIHE указывает 20 дней для пилотных форм, 8 недель для стандартных ПЭТ-форм и 4 недели для запасных частей и деталей форм для колпачков.
Почему собственная метрология замыкает цикл: КИМ Zeiss и контроль
Механическая обработка даёт точность только тогда, когда её можно доказать. Координатно-измерительная машина (КИМ) измеряет деталь, ощупывая точки на её поверхностях и сравнивая их с CAD-моделью или чертежом. Когда КИМ находится в том же здании, что и станки, результаты измерений сразу возвращаются в виде коррекций обработки.
- У LIHE есть собственная лаборатория с КИМ Zeiss; протоколы валидации и контроля предоставляются по запросу.
- Оснастка LIHE стабильно достигает CPK ≥ 1,33. Cpk сравнивает разброс измеренного размера с его допуском; 1,33 означает, что среднее значение процесса находится не менее чем в четырёх стандартных отклонениях от ближайшей границы допуска.
- Картину дополняют другие приборы: 3D-сканер профиля для криволинейных поверхностей, оптический проектор для двумерных профилей и контроль образцов бутылок для изделий, которые реально выпускает форма.
Карта соответствия оборудования и деталей преформных, выдувных и горячеканальных форм
| Деталь формы | Основные процессы | Группа оборудования (марки) | Типичный контроль |
|---|---|---|---|
| Основание и плиты формы | Фрезерование, сверление, плоское шлифование | Обрабатывающие центры (Mazak, Makino, Haas); плоскошлифовальные станки (Okamoto) | КИМ Zeiss |
| Пуансоны преформы | Точение, шлифование, полирование | Прецизионные токарные центры (Hardinge); шлифовальные станки | КИМ Zeiss |
| Матрицы преформы | Точение, фрезерование, полирование | Точение на Hardinge; обрабатывающие центры Mazak и Makino | КИМ Zeiss |
| Горловые кольца (горловина) | Точение, фрезерование, электроэрозия | Hardinge, Makino; электроэрозия Sodick | КИМ Zeiss, оптический проектор |
| Литниковые вставки и запорные иглы | Электроэрозия и проволочная электроэрозия, шлифование | Электроэрозия Sodick; шлифовальные станки Okamoto | КИМ Zeiss |
| Полости выдувных форм | Высокоскоростное фрезерование, гравирование, полирование | Mazak, Makino; гравировальные станки Beijing Jingdiao | 3D-сканер профиля |
| Оснастка и общие детали | Общее фрезерование на ЧПУ | Обрабатывающие центры Haas | Стандартные калибры, при необходимости КИМ |
Как деталь формы проходит через оборудование
- Шаг 1: Инженеры готовят 3D-модель и программы CAM в конструкторском центре CAD/CAM, используя 3D-моделирование и анализ течения до начала производства.
- Шаг 2: Заготовка проходит черновую обработку на обрабатывающем или токарном центре с контролируемым припуском на чистовую обработку.
- Шаг 3: После термообработки деталь доводится до окончательного размера чистовым точением, фрезерованием или шлифованием на прецизионных станках.
- Шаг 4: Элементы, недоступные для фрезы, — острые внутренние углы, узкие пазы, детали литника — получают электроэрозией или проволочной электроэрозией.
- Шаг 5: Рабочие поверхности полируются или гравируются там, где этого требует преформа или бутылка.
- Шаг 6: Готовая деталь измеряется на КИМ Zeiss, 3D-сканере профиля или оптическом проекторе, результаты записываются в протокол контроля.
- Шаг 7: Детали собираются в форму, а образцы преформ или бутылок проверяются перед отгрузкой.
Что точное оборудование даёт на производственной линии
- Взаимозаменяемость: LIHE поставляет на 100% взаимозаменяемые детали переоснастки для систем Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps и Corvaglia — это возможно только тогда, когда каждая деталь обработана и измерена от одной и той же базы.
- Ресурс: формы LIHE рассчитаны на выдерживание до 8 миллионов циклов на платформах Husky, SACMI и Netstal; стабильные посадки снижают износ скользящих и уплотняющих поверхностей.
- Низкий уровень брака: операционный уровень брака до 0,0064% зависит от того, чтобы каждое гнездо выпускало одинаковую преформу.
- Охлаждение: точно обработанные каналы охлаждения поддерживают оптимизированное охлаждение, которое может сократить время охлаждения горловины до 0,5 секунды.
Чего одно оборудование не гарантирует
Список известных марок станков — ещё не доказательство качества формы. Результат зависит от того, как станки используются и контролируются.
- Температура: сталь расширяется при нагреве, поэтому LIHE ведёт обработку на более чем 10 000 кв. м производственной площади с климат-контролем на предприятии площадью 15 000 кв. м.
- Программирование и закрепление: один и тот же станок даёт разный результат при разных стратегиях CAM, инструменте и зажиме.
- Калибровка: измерительные приборы нужно обслуживать и калибровать, иначе ненадёжен сам протокол контроля.
- Документация: результаты измерений полезны покупателю только тогда, когда они записаны и прослеживаются до конкретной детали.
Где найти подробности на этом сайте
- Страница контроля качества: процесс контроля по этапам — от деталей до образцов преформ и бутылок.
- Страница механообработки: технологическая цепочка — фрезерование на ЧПУ, точение, шлифование, электроэрозия, гравирование и полирование — и какой детали нужен какой процесс.
- Страницы продуктов «Оборудование контроля качества» и «Станочное оборудование»: справочник по каждому прибору и каждому станку.
Часто задаваемые вопросы
- LIHE обрабатывает детали форм сама или отдаёт на сторону?
- Опубликованный перечень оборудования LIHE включает обработку на ЧПУ (Mazak, Makino, Haas), точение (Hardinge), шлифование (Okamoto), высокоскоростное гравирование (Beijing Jingdiao) и электроэрозию (Sodick), а также собственную лабораторию с КИМ Zeiss для проверки — всё на предприятии в Фошане.
- Зачем нужна собственная метрология, если детали обработаны точно?
- Точность обработки становится известной только после измерения. Собственная КИМ позволяет цеху сразу исправить отклонение, а покупателю — получить протоколы контроля, которые LIHE предоставляет по запросу.
- Что означает CPK ≥ 1,33 для пресс-формы ПЭТ-преформ?
- Cpk — индекс воспроизводимости процесса. Значение 1,33 и выше означает, что измеренные размеры хорошо отцентрированы внутри допуска и между средним значением и ближайшей границей не менее четырёх стандартных отклонений, поэтому детали вне допуска встречаются редко.
- На каком оборудовании изготавливают горловое кольцо пресс-формы?
- Горловые кольца обычно точат на прецизионных токарных центрах, а такие элементы, как заходы резьбы и вентиляционные каналы, выполняют фрезерованием и электроэрозией. Профили проверяют на КИМ и оптическом проекторе, потому что горловина должна соответствовать колпачку.
- Как оборудование влияет на сроки изготовления?
- Собственная обработка и измерения исключают ожидание внешних поставщиков. Опубликованные сроки LIHE: 20 дней для пилотных форм, 8 недель для стандартных ПЭТ-форм и 4 недели для запасных частей.