
Компрессионная форма
Прецизионные компрессионные формы для высокоскоростного производства колпачков. Разработаны для компрессионных машин SACMI и совместимых платформ. Обеспечивают стабильное качество колпачков, точные размеры резьбы и оптимальные характеристики укупорки для пищевых ПЭТ-упаковок.
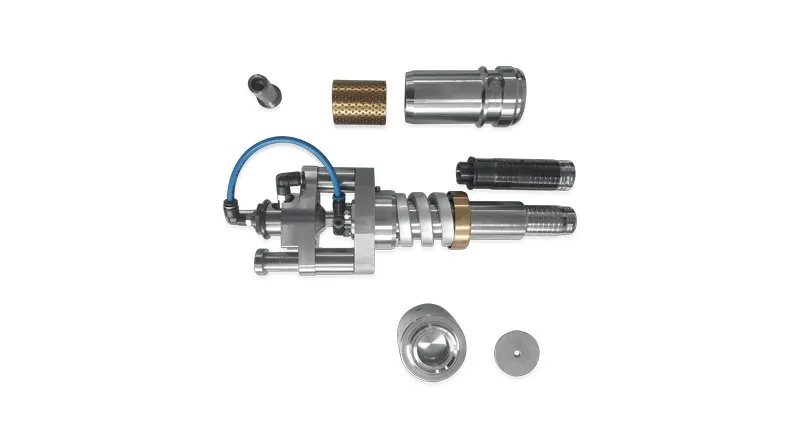
Компрессионная пресс-форма
Компрессионные пресс-формы для высокоскоростного производства пластиковых колпачков на машинах непре...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Непрерывное компрессионное формование колпачков: как работает линия SACMI CCM и как планировать оснастку
Непрерывное компрессионное формование (CCM) — это процесс производства колпачков, при котором экструдер подаёт постоянный поток расплава, который разрезается на отдельные дозы, укладывается в открытые формы на вращающейся карусели и прессуется в готовые колпачки. На этой странице процесс описан пошагово: где он применяется на заводе колпачков, какая оснастка нужна линии CCM и как планировать проект компрессионной оснастки. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
Что такое непрерывное компрессионное формование
Классическое компрессионное прессование помещает отмеренную порцию материала в нагретую форму и смыкает её, придавая изделию форму; так обычно изготавливают изделия из реактопластов и армированных волокном материалов. Непрерывное компрессионное формование колпачков применяет тот же принцип к термопластам, например полиэтилену, но без остановок: вместо одного пресса, который открывается и закрывается, множество отдельных форм движется по карусели, и каждая по очереди получает свою дозу, смыкается, охлаждается и раскрывается.
SACMI выпускает машины CCM (continuous compression molder) для пластиковых колпачков. Например, на карусели CCM80 установлено 80 форм. Поскольку каждая форма работает независимо, на линии CCM нет литниковой системы и общего впрыска.
Как работает линия SACMI CCM: по станциям
- Шаг 1: Экструзия: материал плавится и подаётся экструдером, который выдаёт непрерывный поток расплава в зону дозирования.
- Шаг 2: Дозирование и резка: режущее устройство разделяет расплав на отдельные дозы контролируемой массы — по одной на колпачок.
- Шаг 3: Укладка: каждая доза помещается в открытую матрицу формы, когда та проходит станцию укладки.
- Шаг 4: Прессование: пуансон входит в матрицу, и расплав прессуется в форму колпачка вместе с резьбой и элементами уплотнения.
- Шаг 5: Охлаждение: сомкнутая форма движется по карусели, а охлаждаемая водой оснастка отводит тепло от колпачка.
- Шаг 6: Извлечение: форма раскрывается, колпачок снимается с пуансона и выводится из машины.
- Шаг 7: Последующие операции: в зависимости от колпачка — надрез и подгибка кольца контроля вскрытия, установка вкладыша, контроль системами технического зрения и упаковка.
Где компрессионное формование применяется на заводе колпачков
- Массовые колпачки для напитков: колпачки для воды, газированных напитков, соков и чая, выпускаемые в очень больших стабильных объёмах.
- Облегчённые колпачки: масса дозы задаётся для каждого колпачка, что удобно для программ снижения массы.
- Колпачки для пищевых и бытовых продуктов: на компрессионных линиях выпускают также укупорку для растительного масла, приправ и косметики.
- Одно- и двухкомпонентные колпачки, кольца контроля вскрытия и привязанные колпачки ЕС под горловины 26 мм, 28 мм, 2925, 3025 и 38 мм.
- Заводы, где уже работают машины SACMI CCM и нужны новые конструкции колпачков, переход на другую горловину или сменная оснастка.
- Сравнение компрессионного формования и литья под давлением приведено в нашей отдельной статье.
Какая оснастка нужна компрессионной линии CCM
На машине CCM под формой обычно понимают одну станцию оснастки на карусели. Каждая станция — это комплект совместно работающих деталей, и вся карусель должна быть укомплектована одинаковыми комплектами.
| Элемент оснастки | Функция в процессе CCM | Что указать покупателю |
|---|---|---|
| Пуансон и знак | Формует внутреннюю часть колпачка: резьбу, уплотнение и зону кольца | Чертёж колпачка, горловина, геометрия резьбы и уплотнения |
| Матрица | Принимает дозу и формует наружную часть колпачка: верхнюю панель и юбку | Наружные размеры, рифление, отделка верхней панели |
| Охлаждающие вставки | Подводят охлаждающую воду близко к формующим поверхностям | Схема охлаждения машины, параметры воды |
| Детали извлечения | Снимают колпачок с пуансона и передают на вывод | Модель машины и система извлечения |
| Изнашиваемые детали | Уплотнения, втулки и контактные детали, изнашивающиеся с каждым циклом | Количество запасных на карусель |
| Оснастка последующих операций | Надрез и подгибка кольца, установка вкладыша, детали транспортировки | Тип кольца: стандартное или привязанный колпачок ЕС |
Как планировать проект компрессионной оснастки
- Шаг 1: Определите колпачок: чертёж или образцы, горловина, масса, материал и тип кольца — стандартное или привязанный колпачок ЕС.
- Шаг 2: Зафиксируйте данные машины: модель CCM, число форм на карусели и интерфейс текущей оснастки.
- Шаг 3: Определите объём работ: полный комплект оснастки для нового колпачка, переход на другую горловину или сменные детали для существующего колпачка.
- Шаг 4: Пришлите имеющиеся детали оснастки или чертежи; LIHE может изготовить сменную компрессионную оснастку по существующим деталям заказчика.
- Шаг 5: Согласуйте план контроля: измерение пуансонов, матриц и знаков на КИМ и испытание на линии с образцами колпачков с каждой станции.
- Шаг 6: Запланируйте запасные части и интервалы обслуживания, чтобы изношенные станции можно было менять без долгой остановки линии.
Возможности LIHE по компрессионной оснастке
- Компрессионные формы для линий SACMI CCM — для колпачков напитков, растительного масла, приправ и косметики.
- Сменная оснастка по существующим деталям заказчика: пуансоны, матрицы, знаки, охлаждающие вставки и изнашиваемые детали обрабатываются и контролируются на собственном производстве.
- Оснастка LIHE рассчитана на ресурс до 8 миллионов циклов на платформах Husky, SACMI и Netstal и стабильно достигает CPK ≥ 1,33.
- Детали пресс-форм для колпачков поставляются примерно за 4 недели.
- Обработка на оборудовании Mazak, Makino и Okamoto, электроэрозия Sodick и контроль на собственной КИМ Zeiss; отчёты о валидации по запросу.
Часто задаваемые вопросы
- Непрерывное компрессионное формование — то же самое, что классическое прессование?
- Принцип тот же — отмеренная порция прессуется в замкнутой форме, — но это непрерывный роторный процесс для термопластичных колпачков. Классическое компрессионное прессование — это в основном периодическое прессование изделий из реактопластов или армированных материалов.
- Нужен ли линии CCM горячий канал?
- Нет. Каждая доза отрезается от экструдированного расплава и укладывается прямо в свою форму, поэтому литниковой системы нет. Температура регулируется в экструдере и через охлаждение оснастки.
- Может ли LIHE поставить оснастку для всей карусели CCM?
- LIHE изготавливает компрессионные формы для линий SACMI CCM и сменную оснастку по существующим деталям. Пришлите модель машины, число форм на карусели и чертёж или образцы колпачка, чтобы подтвердить объём поставки.
- Под какие горловины выпускается компрессионная оснастка?
- Компрессионная оснастка LIHE выпускается под горловины 26 мм, 28 мм, 2925, 3025 и 38 мм и индивидуальные спецификации — для одно- и двухкомпонентных колпачков, колец контроля вскрытия и привязанных колпачков ЕС.