
Пресс-форма для преформ
Многогнездные пресс-формы для литья ПЭТ-преформ, обеспечивающие максимальную производительность и стабильность размеров. Конфигурации от 32 до 160 гнёзд с поддержкой стандартных горловин PCO 1716, PCO 1810, 3025, PCO 1881, 2925, 2622 и 38 мм. Разработаны для совместимости с термопластавтоматами HUSKY, NETSTAL, SIPA и KATA. Идеально подходят для производства преформ для минеральной воды, CSD и упаковки напитков.
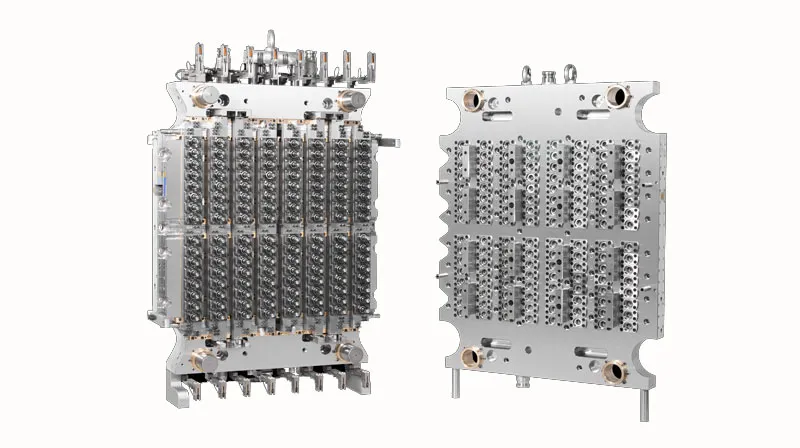
Пресс-форма для ПЭТ-преформ
Многогнездные пресс-формы для литья ПЭТ-преформ, обеспечивающие максимальную производительность и ст...
Подробнее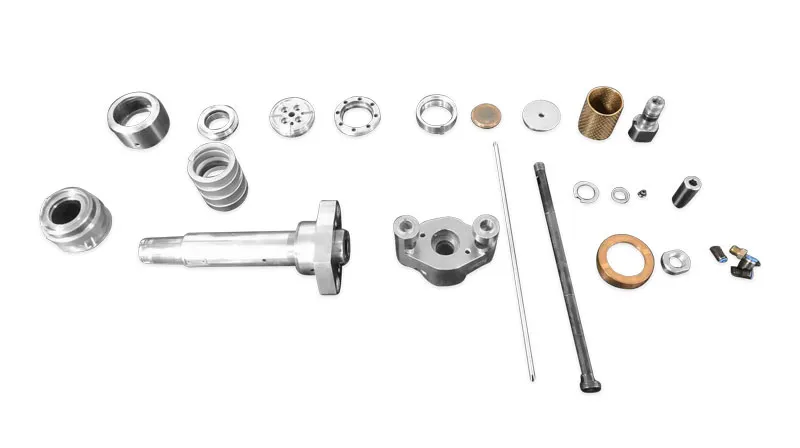
Услуга по конверсии оснастки
Профессиональные услуги по конверсии оснастки для систем пресс-форм ПЭТ-преформ. Мы производим высок...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Как выбрать пресс-форму для ПЭТ-преформ: гнездность, горловина, платформа машины и вес преформы
Пресс-форма для ПЭТ-преформ — это литьевая форма, которая отливает преформы из полиэтилентерефталата в форме пробирки; затем преформы раздувают в бутылки и банки методом раздува с вытяжкой. В этом руководстве для покупателя разобраны четыре решения, из которых складывается спецификация пресс-формы — гнездность, тип горловины, платформа машины и вес преформы — и то, как они влияют друг на друга. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
Начните с производительности: как гнездность и время цикла определяют объём выпуска
Производительность пресс-формы считается просто: число гнёзд × число циклов в час × рабочие часы. Гнездность задаётся при изготовлении формы, а время цикла зависит от толщины стенки преформы, системы охлаждения, сырья, машины и охлаждения после извлечения. Поэтому время цикла нужно брать из собственных производственных данных или из данных производителя машины для сопоставимой преформы, а не из общих правил.
Выбирайте гнездность, исходя из потребности, а не по принципу «самая большая форма, которую выдержит машина». Слишком большая форма замораживает капитал и делает переналадки дорогими; слишком маленькая вынуждает работать сверхурочно или ставить вторую машину.
- Годовая потребность в преформах для каждого объёма бутылки и типа горловины.
- Плановое число рабочих часов в год и реалистичная общая эффективность.
- Количество SKU (вес и цвет), которые будут выпускаться на одной форме.
- Мощность выдувных машин и линий розлива.
- План роста на 3–5 лет, чтобы форма не оказалась недостаточной с первого дня.
Сравнение уровней гнездности: малая, средняя и высокая гнездность пресс-форм
LIHE изготавливает пресс-формы для ПЭТ-преформ от 32 до 160 гнёзд. Таблица сравнивает уровни гнездности качественно; фактическое время цикла и производительность рассчитываются для конкретной преформы и машины.
| Малая гнездность (32–48 гнёзд) | Средняя гнездность (64–96 гнезда) | Высокая гнездность (128–160 гнёзд) | |
|---|---|---|---|
| Типичное применение | Пилотные партии, тесты рынка, специальные и широкогорлые преформы, небольшие региональные заводы | Региональные разливщики, несколько SKU на одной машине, средние объёмы | Крупные линии воды и газированных напитков с одной преформой в течение долгого времени |
| Размер машины | Небольшие системы литья преформ | Системы для преформ среднего размера | Крупные специализированные системы для преформ |
| Инвестиции в форму | Минимальные | Средние | Максимальные, но минимальная стоимость преформы при больших объёмах |
| Гибкость переналадки | Высокая | Средняя | Низкая — переналадки планируются заранее |
| Чувствительность к балансу горячеканальной системы | Низкая | Средняя | Высокая — малые отклонения умножаются на много гнёзд |
| Запас запчастей | Небольшой | Умеренный | Большой комплект горловых колец, пуансонов, матриц и уплотнений |
| Оптимальный выбор | Малые объёмы, много дизайнов | Баланс объёма и гибкости | Максимальный объём, стабильный дизайн |
Семейства горловин: PCO 1881, PCO 1810, 29/25, 38 мм и широкое горло
Горловина — это резьбовая верхняя часть преформы. При раздуве она не растягивается, поэтому её размеры и вес переходят в бутылку без изменений. Горловина должна соответствовать колпачку и укупорочному оборудованию, поэтому работайте по чертежу горловины от поставщика колпачков и соответствующему отраслевому стандарту.
- PCO 1810 — более ранняя 28-мм горловина для газированных напитков с высоким горлом; до сих пор используется на многих действующих линиях.
- PCO 1881 — более короткая 28-мм горловина для газированных напитков с меньшим количеством материала, чем PCO 1810; переход требует соответствующих колпачков и настройки укупорщика.
- 29/25 (2925), 30/25 (3025), 26/22 (2622), 25/22 (2522) и 1716 — короткие облегчённые горловины, в основном для негазированной воды и других негазированных напитков.
- 38 мм — распространена для соков, молочных, изотонических напитков и горячего розлива, обычно с более крупными колпачками.
- 45 мм, 68 мм, 80 мм и 90 мм (широкое горло) — банки и ёмкости для продуктов, которым нужно широкое отверстие.
- ROPP и нестандартные горловины — под алюминиевые колпачки с защитой от вскрытия и по чертежу заказчика.
Совместимость с машинами: Husky, Netstal, SACMI, SIPA и другие
Пресс-форма для преформ проектируется под конкретную литьевую машину. LIHE проектирует пресс-формы для HUSKY, NETSTAL, SIPA, KATA и других платформ, а техническая команда может провести аудит интерфейса машины на месте до начала проектирования. Для каждой машины нужно подтвердить:
- Размер плит, расстояние между колоннами, диапазон высоты формы и усилие смыкания.
- Объём впрыска и производительность шнека относительно общего веса впрыска (гнёзда × вес преформы).
- Интерфейс горячеканальной системы: положение сопла, зоны нагрева, разъёмы контроллера и привод запорных игл.
- Систему выталкивания и съёма, привод слайдеров горловых колец и расположение кулачков.
- Подключения охлаждающей воды, доступный расход и температуру на форме.
- Шаг и схему плиты робота-съёмника и трубок охлаждения после извлечения.
Вес преформы и облегчённые преформы
Вес преформы определяется объёмом бутылки, типом горловины, толщиной стенки и степенью вытяжки, необходимой для получения формы бутылки. Сырьё обычно является самой крупной текущей статьёй затрат в производстве преформ, поэтому каждый снятый грамм важен на миллионах преформ.
Снизить вес можно в двух местах: в горловине (переходом на более короткую горловину, например с PCO 1810 на PCO 1881) или в корпусе и дне (уменьшением толщины стенки при сохранении нужных характеристик бутылки). Предложения LIHE по облегчению снижают вес преформы на 1–2 г за счёт оптимизации горловины или толщины стенки, а переделка существующей формы под облегчение стоит 25%–40% цены новой формы. Индивидуальные работы включают также испытания с rPET и специальные горловины, например PCO 1881 и 29/25.
Шаги при составлении спецификации пресс-формы для ПЭТ-преформ
- Шаг 1: Соберите чертёж бутылки, целевой вес преформы, чертёж горловины и данные колпачка.
- Шаг 2: Рассчитайте годовую потребность и выберите гнездность по требуемой производительности и доступным часам работы машины.
- Шаг 3: Подтвердите модель литьевой машины и данные её интерфейса, лучше всего через аудит интерфейса машины.
- Шаг 4: Согласуйте дизайн преформы (толщина стенки, длина, литник и дно) и проверьте его на выдувной машине.
- Шаг 5: Проверьте с изготовителем конструкцию формы, схему горячеканальной системы и охлаждение до начала обработки стали.
- Шаг 6: Запланируйте образцы: пилотная форма (срок LIHE — 20 дней) или сразу серийная форма (стандартный срок LIHE для ПЭТ-форм — 8 недель).
- Шаг 7: Утвердите образцы по отчётам об измерениях и пробному раздуву, затем спланируйте установку, запуск и запчасти.
На что смотреть при сравнении поставщиков пресс-форм
- Воспроизводимость процесса по критичным размерам преформы — оснастка LIHE стабильно обеспечивает CPK ≥ 1,33.
- Измерительное оборудование — у LIHE собственная лаборатория с КИМ Zeiss, отчёты о валидации предоставляются по запросу.
- Ожидаемый ресурс формы — формы LIHE рассчитаны на срок службы до 8 млн циклов на платформах Husky/SACMI/Netstal.
- Срок поставки запчастей — запасные части LIHE изготавливаются за 4 недели.
- Сервис — установка, поддержка запуска, удалённая диагностика и плановое техническое обслуживание.
Часто задаваемые вопросы
- Сколько гнёзд должно быть в моей пресс-форме для ПЭТ-преформ?
- Разделите годовую потребность в преформах на доступные рабочие часы, затем на ожидаемое число циклов в час для этой преформы на вашей машине. Результат даёт минимальную гнездность; добавьте запас на рост и простои. LIHE изготавливает формы от 32 до 160 гнёзд.
- Может ли одна пресс-форма выпускать преформы разного веса?
- Вес задаётся геометрией пуансона и матрицы, поэтому другой вес обычно требует новых пуансонов, матриц или и того, и другого. При той же горловине остальную часть формы часто можно сохранить — на этом основан проект переоснащения.
- Что выбрать для газированных напитков: PCO 1881 или PCO 1810?
- PCO 1881 расходует меньше смолы в горловине, а PCO 1810 подходит для старых колпачков и укупорщиков. Выбор зависит от поставок колпачков и укупорочной линии. LIHE работает с обеими горловинами и выполняет переход с одной на другую.
- С какими литьевыми машинами совместимы пресс-формы LIHE?
- LIHE проектирует пресс-формы для HUSKY, NETSTAL, SIPA, KATA и других платформ литьевых машин.
- Сколько времени занимает изготовление новой пресс-формы?
- Сроки LIHE: 20 дней для пилотных форм и 8 недель для стандартных ПЭТ-форм. Запасные части изготавливаются за 4 недели.