
Обрабатывающее оборудование
Обрабатывающие центры с ЧПУ мирового класса и прецизионное производственное оборудование от Mazak, Makino, Okamoto (Япония), Haas, Hardinge (США) и Beijing Jingdiao. Обеспечивает жёсткие допуски и превосходное качество обработки поверхности для компонентов пресс-форм.
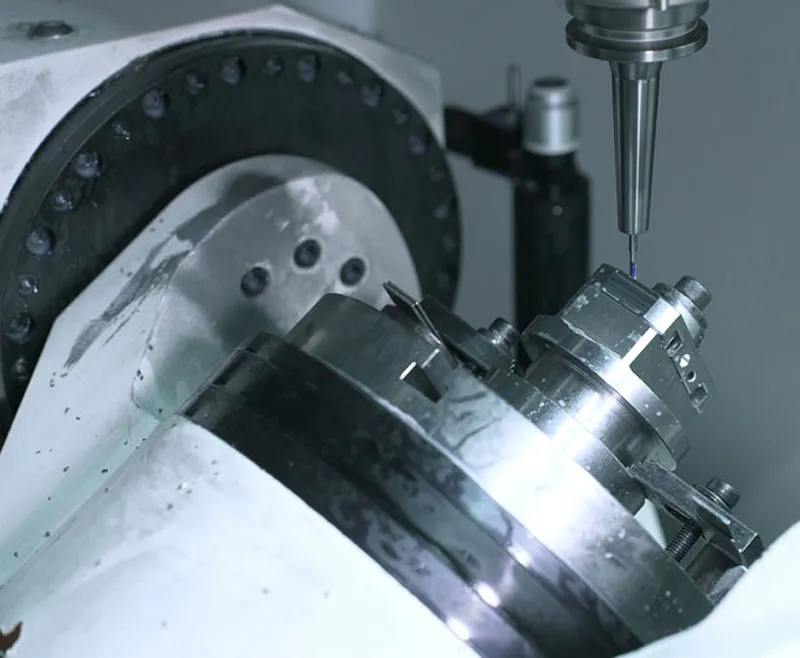
Обрабатывающее оборудование
Наш цех оснащён оборудованием для обработки с ЧПУ, токарной обработки, шлифования и высокоскоростной...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Как оценить станочные возможности изготовителя ПЭТ-форм: чек-лист покупателя по ресурсу, взаимозаменяемости и срокам
Станочные возможности — это способность изготовителя форм выпускать каждую деталь формы — плиты, пуансоны, матрицы, горловые кольца, вставки — в допусках чертежа, стабильно и в срок, подходящим процессом для каждого элемента. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай. Этот чек-лист показывает, как оценить станочные возможности любого изготовителя форм и как они влияют на три вещи, заметные на вашей линии: ресурс формы, взаимозаменяемость деталей и сроки поставки.
Что станочные возможности означают для покупателя пресс-формы ПЭТ-преформ
Список оборудования показывает, чем поставщик владеет. Станочные возможности показывают, что он может надёжно поставить. Для покупателя они проявляются в трёх практических результатах.
- Ресурс: как долго форма работает до того, как износ, облой или протечки потребуют обслуживания.
- Взаимозаменяемость: подходит ли запасной пуансон, матрица или горловое кольцо к любому гнезду вашей формы без ручной подгонки.
- Сроки: как быстро можно получить новые формы, пилотные формы и запасные части и соблюдается ли эта дата.
Как механообработка влияет на ресурс преформных и выдувных форм
- Правильные посадки: скользящие и установочные поверхности, обработанные в допуск, изнашиваются равномерно; слабые или тугие посадки быстро изнашиваются или заедают.
- Доводка после закалки: шлифование и электроэрозия после термообработки сохраняют точность окончательных размеров, несмотря на деформацию при закалке.
- Качество поверхности: полированные поверхности пуансона и матрицы обеспечивают чистый съём; шлифованные уплотняющие плоскости смыкаются без облоя.
- Точность каналов охлаждения: правильно расположенные каналы выравнивают температуру стали и снижают термические напряжения.
- Ориентир: формы LIHE рассчитаны на выдерживание до 8 миллионов циклов на платформах Husky, SACMI и Netstal.
Как механообработка влияет на взаимозаменяемость деталей переоснастки и запасных частей
Взаимозаменяемые детали — это детали, изготовленные с такими допусками, что любая из них встаёт на место другой без подгонки. В форме на 32–160 гнёзд именно это позволяет заменить один повреждённый пуансон без ручной доводки.
- Общие базы: каждая деталь должна обрабатываться и измеряться от одних и тех же базовых элементов.
- Повторяемость процесса: один и тот же станок, программа и приспособление должны давать одинаковый результат на 1-й и на 96-й детали.
- Измерения: взаимозаменяемость доказывается на КИМ, а не пробной сборкой.
- Ориентир: LIHE поставляет на 100% взаимозаменяемые детали переоснастки для систем Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps и Corvaglia.
Как механообработка влияет на сроки
- Собственная обработка или сторонняя: каждый вынесенный этап добавляет транспорт, ожидание в очереди и риск циклов доработки между цехами.
- Мощности: несколько станков каждого типа позволяют изготавливать детали параллельно.
- Охват процессов: если электроэрозии, шлифования или высокоскоростного гравирования нет на месте, каждая деталь, которой они нужны, ждёт во внешней очереди.
- Ориентиры: опубликованные сроки LIHE — 20 дней для пилотных форм, 8 недель для стандартных ПЭТ-форм и 4 недели для запасных частей и деталей форм для колпачков.
Чек-лист станочных возможностей
| Проверка | Почему это важно | Основное влияние | Тревожный признак |
|---|---|---|---|
| Обрабатывающие центры (многоосевые, высокоскоростные) | Плиты, матрицы и корпуса выдувных форм за минимум установок | Взаимозаменяемость, ресурс | Для матриц только простые трёхосевые станки |
| Прецизионные токарные центры | Соосные пуансоны, матрицы и горловые кольца | Взаимозаменяемость, качество преформ | Пуансоны точатся на универсальных токарных станках |
| Плоскошлифовальные станки | Плоские параллельные плиты и уплотняющие поверхности | Ресурс (облой, износ) | Нет шлифования после закалки |
| Электроэрозия и проволочная электроэрозия | Элементы литника и закалённые детали | Ресурс, качество литника | Электроэрозия на стороне для каждой литниковой вставки |
| Высокоскоростное гравирование и полирование | Мелкие детали и качество поверхности | Съём, внешний вид бутылки | Много ручной доводки для устранения следов обработки |
| Собственная КИМ | Доказательство соблюдения допусков | Взаимозаменяемость | Обработанные детали не измеряются |
| Цех с климат-контролем | Стабильные размеры при обработке | Точность, повторяемость | Обработка в открытых неотапливаемых цехах |
Вопросы изготовителю форм о механообработке
- Какие операции выполняются у вас, а какие отдаются на сторону?
- Какие типы станков используются для пуансонов, матриц, горловых колец, литниковых вставок и плит?
- Доводятся ли критичные посадки после термообработки и каким процессом?
- Сколько станков каждого типа есть и как планируется загрузка?
- Можете ли вы изготовить запасные части по моим существующим деталям, если чертежей нет?
- Есть ли в цехе контроль температуры?
Как проверить станочные возможности до заказа
- Шаг 1: Запросите перечень оборудования с привязкой к деталям формы, а не только список марок.
- Шаг 2: Запросите технологический маршрут одной критичной детали, например пуансона преформы, от заготовки до измерения.
- Шаг 3: Уточните, какие этапы выполняются на стороне и как проверяется сторонняя работа при возврате.
- Шаг 4: Посетите цех или проведите видеоэкскурсию; убедитесь, что станки из чек-листа реально работают.
- Шаг 5: Разместите небольшой пробный заказ, например комплект запасных частей, и переставьте детали между гнёздами вашей формы, чтобы проверить взаимозаменяемость.
- Шаг 6: Сравните обещанную и фактическую дату поставки пробного заказа, прежде чем заказывать полную форму.
Как механообработка LIHE соотносится с этим чек-листом
- Обрабатывающие центры: Mazak и Makino (Япония), Haas (США).
- Точение: прецизионные токарные центры Hardinge (США).
- Шлифование: Okamoto (Япония). Основания форм обрабатываются на Mazak, Makino и Haas, шлифуются на Okamoto и проверяются на КИМ Zeiss.
- Электроэрозия: Sodick. Высокоскоростное гравирование: Beijing Jingdiao.
- Цех: более 10 000 кв. м производственной площади с климат-контролем на предприятии площадью 15 000 кв. м.
- Запасные части: изготавливаются по существующим деталям Husky, SACMI или Otto заказчика.
Часто задаваемые вопросы
- Длинный список марок станков — признак хороших станочных возможностей?
- Только если станки соответствуют деталям. Проверьте, что для каждой критичной детали — пуансонов, матриц, горловых колец, литниковых вставок, плит — есть подходящий собственный процесс и что результаты измеряются.
- Как самому проверить взаимозаменяемость?
- Закажите комплект запасных пуансонов, матриц или горловых колец и установите их в разные гнёзда вашей формы. Детали, требующие ручной подгонки или прокладок, на самом деле не взаимозаменяемы.
- Почему сторонняя механообработка влияет на сроки?
- Каждый вынесенный этап добавляет доставку, ожидание в очереди другого поставщика и возможные циклы доработки. Собственные процессы позволяют изготовителю форм управлять графиком.
- Может ли качество механообработки увеличить ресурс формы?
- Да. Точные посадки, шлифование после закалки, хорошее качество поверхности и правильно расположенные каналы охлаждения снижают износ и облой. Формы LIHE рассчитаны на выдерживание до 8 миллионов циклов на платформах Husky, SACMI и Netstal.
- Какие сроки публикует LIHE?
- 20 дней для пилотных форм, 8 недель для стандартных ПЭТ-форм и 4 недели для запасных частей и деталей форм для колпачков.