
Выдувная форма
Выдувные формы для ПЭТ-бутылок для двухстадийного и одностадийного процесса выдувного формования. Разработаны для ведущих платформ оборудования, включая SIDEL, KRONES, KHS, AOKI, ASB и SMI. Подходят для минеральной воды, газированных напитков, горячего розлива и растительного масла.
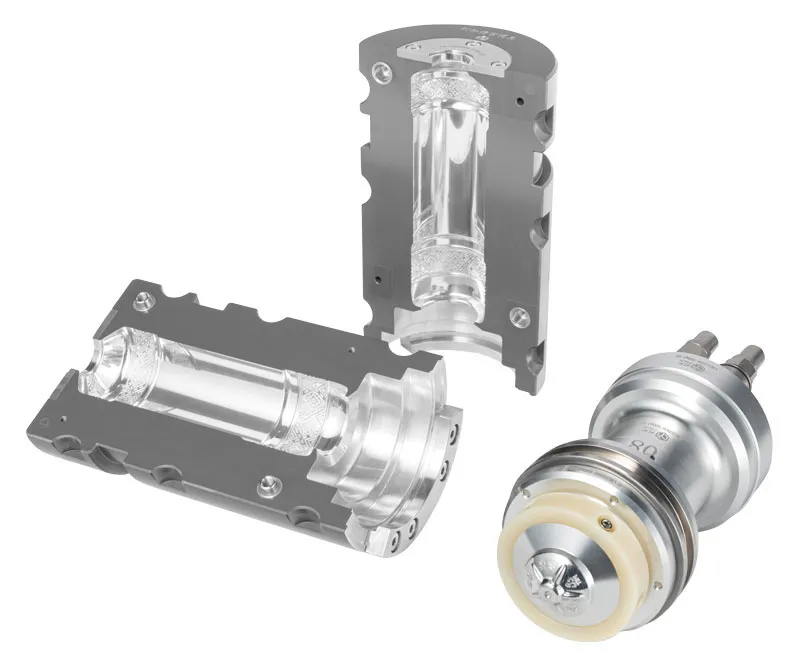
Выдувная форма
Выдувные формы для ПЭТ-тары для двухстадийного и одностадийного процесса выдува с раздувом. Для двух...
Подробнее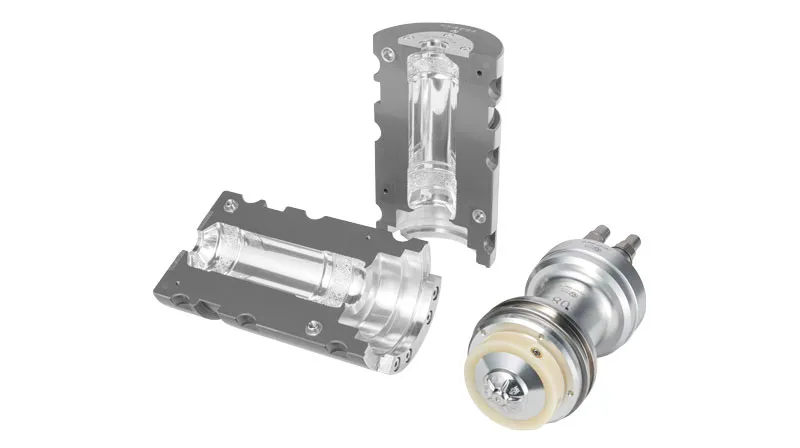
Выдувная форма для холодного розлива — платформа KHS
Выдувные формы для ПЭТ-бутылок холодного розлива для выдувных машин KHS (ранее SIG) InnoPET Blomax. ...
Подробнее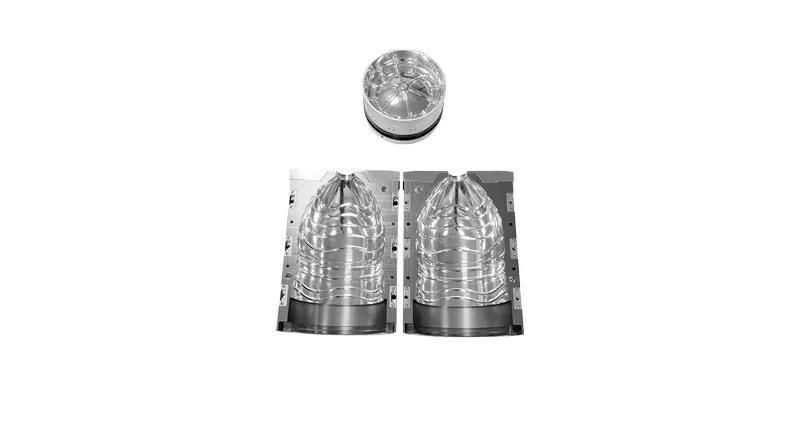
Выдувная форма для одноразовой бутилированной воды
Выдувные формы для одноразовых бутылок негазированной воды, где вес бутылки и скорость выпуска опред...
Подробнее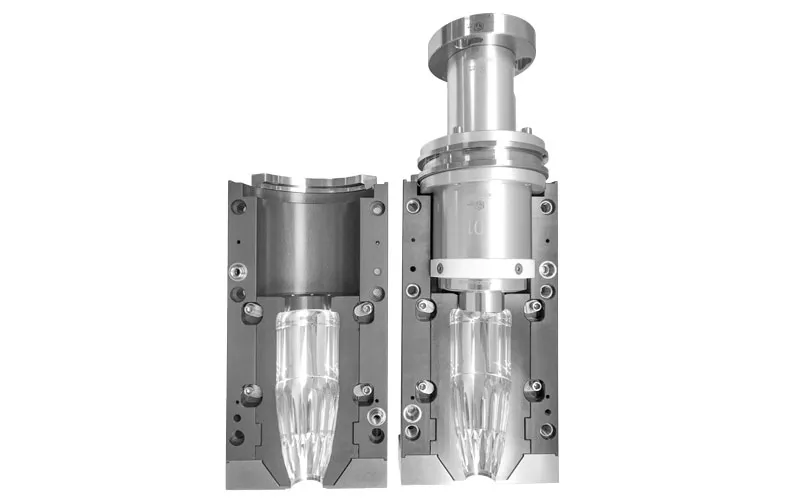
Разъёмная выдувная форма с быстрой сменой
Выдувные формы разъёмной конструкции: вставки с формой бутылки отделены от корпусов формы, которые о...
Подробнее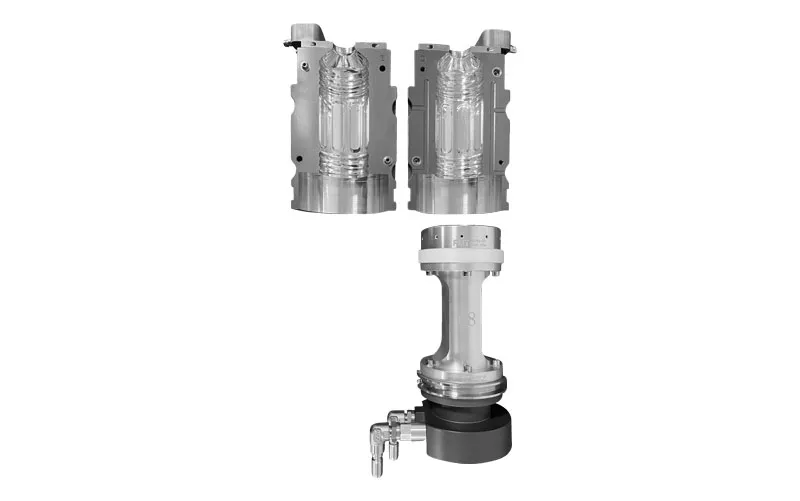
Выдувная форма для холодного розлива — платформа Krones
Выдувные формы для ПЭТ-бутылок холодного розлива для выдувных машин Krones Contiform. Полуформы, дон...
Подробнее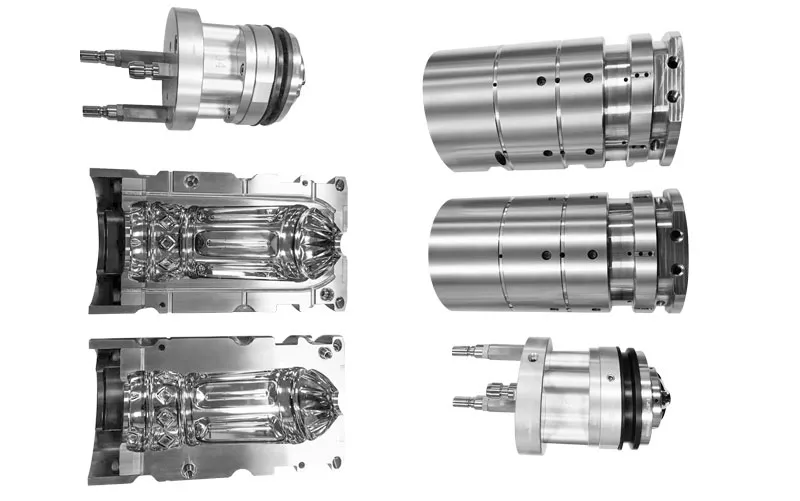
Выдувная форма для горячего розлива
Термофиксирующие выдувные формы для ПЭТ-бутылок горячего розлива при 85–95 °C — соки, чайные и изото...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Обзор выдувных форм для ПЭТ: двухстадийное и одностадийное выдувное формование, платформы машин и типы розлива
Выдувная форма для ПЭТ — это инструмент, который придаёт нагретой ПЭТ-преформе окончательную форму бутылки: вытягивающий шток и сжатый воздух раздувают преформу до стенок полости, образованной полуформами и донной формой. В обзоре описаны два процесса выдувного формования с вытяжкой, платформы машин, для которых LIHE изготавливает выдувные формы, влияние холодного, горячего и асептического розлива на конструкцию формы, а также порядок выбора комплекта. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
Как выдувное формование с вытяжкой превращает ПЭТ-преформу в бутылку
ПЭТ-бутылка формуется в два этапа. Сначала литьевая пресс-форма изготавливает преформу — небольшую заготовку в форме пробирки с уже готовой резьбой горла. Затем выдувная форма превращает преформу в корпус бутылки. Преформу нагревают выше температуры стеклования ПЭТ, помещают в закрытую выдувную форму, вытягивают в длину штоком и раздувают сжатым воздухом в стороны, пока материал не прижмётся к стенкам полости.
Вытяжка в двух направлениях ориентирует молекулы ПЭТ, что даёт тонкой стенке бутылки прочность, прозрачность и газобарьерные свойства. Выдувная форма определяет окончательную геометрию, внешний вид поверхности и охлаждение бутылки, поэтому конструкцию бутылки и формы разрабатывают вместе.
- Полуформы: две половины, которые формируют корпус и плечики бутылки.
- Донная форма: отдельная вставка, формирующая дно бутылки, например лепестковое дно для газированных напитков или плоское дно для негазированной воды.
- Плита горла: деталь, поддерживающая горло преформы, чтобы готовая резьба не деформировалась при выдуве.
- Переходные детали: адаптеры, позволяющие использовать одну конструкцию бутылки на разных машинах.
Сравнение двухстадийного и одностадийного (ISBM) выдувного формования
Выдувные формы проектируются под один из двух технологических маршрутов. При двухстадийном (с повторным нагревом) выдувном формовании преформы отливают на одной машине, хранят, а затем нагревают в инфракрасной печи на отдельной выдувной машине. При одностадийном литье с раздувом и вытяжкой (ISBM) одна и та же машина отливает преформу и выдувает её, пока преформа ещё сохраняет тепло после литья.
| Двухстадийное выдувное формование | Одностадийное формование (ISBM) | |
|---|---|---|
| Последовательность процесса | Литьё, хранение, повторный нагрев и выдув с вытяжкой на разных машинах | Литьё, кондиционирование и выдув с вытяжкой на одной машине |
| Источник преформ | Собственное литьё или покупка у поставщика преформ | Преформы изготавливаются на той же машине и не хранятся |
| Платформы машин в ассортименте LIHE | SIDEL, KRONES, SIG/KHS, TECH-LONG, NEWAMSTAR | SIPA, ASB, AOKI |
| Типичное применение | Высокопроизводительные линии воды, газированных напитков, соков и молочной продукции | Малые и средние объёмы, особые формы, тара для пищевых продуктов, косметики и фармацевтики |
| Состав комплекта формы | Полуформы, донные формы и плиты горла для каждой выдувной станции | Выдувные полости и донные формы, согласованные с литьевой станцией и станцией кондиционирования |
| Смена формата бутылки | Замена выдувных форм; одна преформа может использоваться для нескольких бутылок | Выдувная форма и часто литьевая оснастка меняются вместе |
Платформы выдувных машин: SIDEL, KRONES, KHS, TECH-LONG, NEWAMSTAR, SIPA, ASB и AOKI
Каждая выдувная машина удерживает формы в собственном формодержателе со своей системой зажима, фиксации, подключения охлаждения и движения донной формы. Выдувная форма должна быть обработана точно под этот интерфейс, поэтому марка и модель машины — первое, что нужно знать изготовителю формы.
- SIDEL: ротационные двухстадийные выдувные машины, широко применяемые для воды, газированных и чувствительных напитков, в том числе версии с термофиксацией для горячего розлива.
- KRONES: ротационные двухстадийные машины Contiform, на многих моделях с ручными и бесинструментальными формодержателями быстрой смены.
- SIG/KHS: ротационные выдувные машины InnoPET Blomax, первоначально разработанные под маркой SIG, а сейчас выпускаемые KHS.
- TECH-LONG и NEWAMSTAR: ротационные двухстадийные выдувные машины китайского производства, часто поставляемые в составе комплектных линий розлива.
- SIPA: одностадийные системы литья с раздувом и вытяжкой, изготавливающие преформу и бутылку на одной машине.
- ASB (Nissei ASB) и AOKI: одностадийные машины литья с раздувом и вытяжкой для тары напитков, пищевых продуктов, косметики и фармацевтики.
Выдувные формы для холодного, горячего и асептического розлива
Способ розлива на линии определяет, как должна работать форма. Стандартные ПЭТ-бутылки начинают деформироваться при температуре выше примерно 60°C, поэтому для бутылки горячего розлива нужна форма с термофиксацией, а бутылки холодного и асептического розлива выдувают в охлаждаемых формах.
| Холодный розлив | Горячий розлив (термофиксация) | Асептический розлив | |
|---|---|---|---|
| Температура розлива | Комнатная или охлаждённый продукт | Около 85–95°C | Обычно комнатная, в стерильной зоне |
| Типичные продукты | Негазированная вода, газированные напитки, соки, молочная продукция | Соки, чайные напитки, изотоники | Чувствительные соки, молочные и негазированные напитки |
| Термостатирование формы | Охлаждающая вода в полуформах и донной форме | Горячее масло в полуформах, раздельное регулирование корпуса и дна | Охлаждающая вода, как при холодном розливе |
| Акцент в конструкции бутылки | Облегчение, равномерная толщина стенки, устойчивое к давлению дно для газированных напитков | Вакуумные панели, рёбра и устойчивое дно | Малый вес и совместимость со стерилизацией бутылки |
Как выбрать выдувную форму для ПЭТ
- Шаг 1: Определите способ розлива и фактическую температуру продукта: холодный, горячий или асептический розлив.
- Шаг 2: Укажите марку и модель выдувной машины, тип формодержателя, а также двухстадийная это линия или одностадийная.
- Шаг 3: Зафиксируйте параметры бутылки: объём, целевой вес, горло, зону этикетки и тип дна, либо отправьте образец бутылки.
- Шаг 4: Подберите преформу под бутылку или попросите изготовителя формы предложить преформу, дающую равномерную стенку при целевом весе.
- Шаг 5: Определите объём поставки: полный комплект полуформ, донных форм и плит горла для каждого гнезда или разъёмная форма быстрой смены со сменными вставками.
- Шаг 6: Спланируйте испытания: выдуйте пробные бутылки, проверьте толщину стенки, объём и осевую нагрузку и утвердите конструкцию до изготовления полного комплекта.
Объёмы бутылок, облегчение и выдувные формы быстрой смены
- Типовые формы для бутылок воды охватывают форматы 330ml, 500ml, 550ml и 1.5L; другие объёмы изготавливаются по чертежу бутылки.
- Облегчение выполняется на обоих инструментах: предложения по облегчению преформ снижают её вес на 1g–2g за счёт оптимизации горла или толщины стенки, а геометрия выдувной формы корректируется так, чтобы более лёгкая преформа давала равномерную стенку.
- Разъёмные формы быстрой смены позволяют менять между форматами только вставки полостей и донные формы, а не весь комплект.
- Помимо напитков, выдувные формы изготавливаются для тары растительного масла, приправ, пищевых продуктов, косметики, бытовой химии и фармацевтики.
- Опубликованные сроки: пилотные формы — 20 дней, стандартные ПЭТ-формы — 8 недель, запасные части — 4 недели.
- Готовые детали проверяются на собственной КИМ Zeiss; протоколы валидации и контроля предоставляются по запросу.
Часто задаваемые вопросы
- Чем пресс-форма для преформ отличается от выдувной формы?
- Пресс-форма для преформ — это литьевая форма, которая изготавливает преформу вместе с готовой резьбой горла. Выдувная форма формирует из преформы корпус и дно бутылки. На двухстадийной линии эти инструменты работают на разных машинах, на одностадийной машине ISBM — на одной.
- Можно ли использовать одну выдувную форму на разных машинах?
- Конструкцию бутылки обычно можно перенести, но полуформы, донные формы и плиты горла должны подходить к формодержателю каждой машины. LIHE поставляет переходные детали, чтобы одна конструкция формы работала на разных машинах, или изготавливает отдельный комплект для каждой платформы.
- Нужна ли форма горячего розлива для сока?
- Только если сок разливают горячим. Для продуктов, разливаемых при температуре около 85–95°C, нужны форма с термофиксацией и бутылка с вакуумными панелями. Если сок разливают асептически или холодным, применяется охлаждаемая форма и бутылка, рассчитанная на этот способ.
- Что лучше для моего завода — двухстадийное или одностадийное формование?
- Двухстадийные линии подходят для высокой производительности и позволяют покупать или хранить преформы отдельно. Одностадийные машины ISBM подходят для небольших партий и особых форм тары, так как преформа и бутылка изготавливаются вместе. Выбор обычно делается при покупке линии, а выдувная форма затем подбирается под установленную машину.
- Какая информация нужна LIHE для расчёта выдувной формы?
- Марка и модель машины, способ и температура розлива, чертёж или образец бутылки с объёмом и целевым весом, преформа и горло, а также количество гнёзд для комплектации. Отправьте эти данные на sales@lihe-preform.com.