
Изображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Выдувная форма
Выдувные формы для ПЭТ-тары для двухстадийного и одностадийного процесса выдува с раздувом. Для двухстадийных машин SIDEL, KRONES, SIG/KHS, TECH-LONG, NEWAMSTAR и одностадийных SIPA, ASB, AOKI. Охватывают бутылки для воды, газированных напитков, горячего и асептического розлива, а также тару для продуктов питания, растительного масла, соусов, косметики, бытовой химии и фармацевтики — от дизайна бутылки и подбора преформы до готовой формы.
- Совместимость: Двухстадийные машины: SIDEL, KRONES, SIG/KHS, TECH-LONG, NEWAMSTAR; одностадийные: SIPA, ASB, AOKI.
- Напитки: ПЭТ-бутылки для воды, газированных напитков, горячего и асептического розлива.
- Прочая тара: Продукты питания, растительное масло, соусы, косметика, бытовая химия и фармацевтика.
- Комплект формы: Полуформы, донные вставки и горловые плиты единым комплектом, с переходными деталями для работы одной формы на разных машинах.
- Разработка бутылки: Дизайн, подбор преформы, снижение веса и оптимизация толщины стенки.
Коммерческие предложения и технические вопросы обрабатывает напрямую международный отдел продаж производителя.
Похожие товары
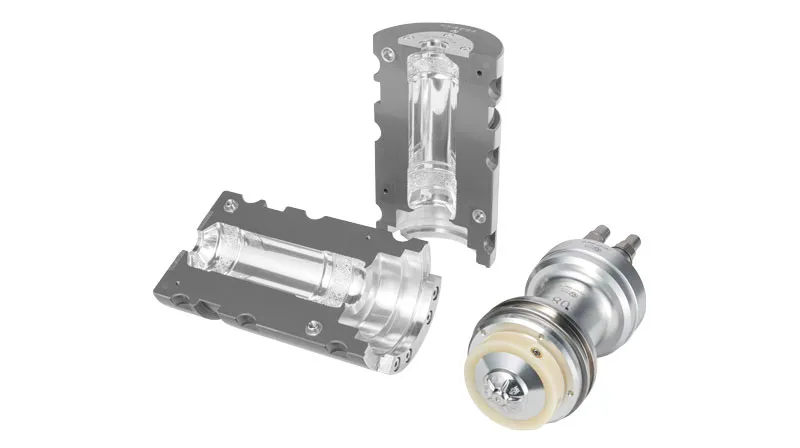
Выдувная форма для холодного розлива — платформа KHS
Выдувные формы для ПЭТ-бутылок холодного розлива для выдувных машин KHS (ранее SIG) InnoPET Blomax. ...
Подробнее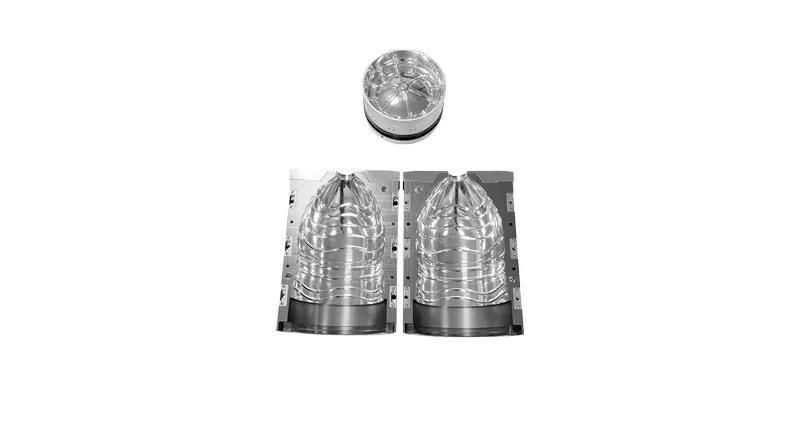
Выдувная форма для одноразовой бутилированной воды
Выдувные формы для одноразовых бутылок негазированной воды, где вес бутылки и скорость выпуска опред...
Подробнее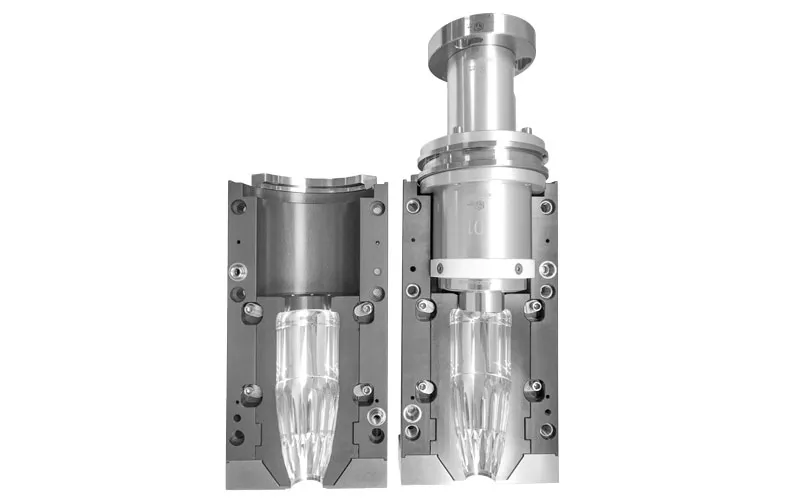
Разъёмная выдувная форма с быстрой сменой
Выдувные формы разъёмной конструкции: вставки с формой бутылки отделены от корпусов формы, которые о...
Подробнее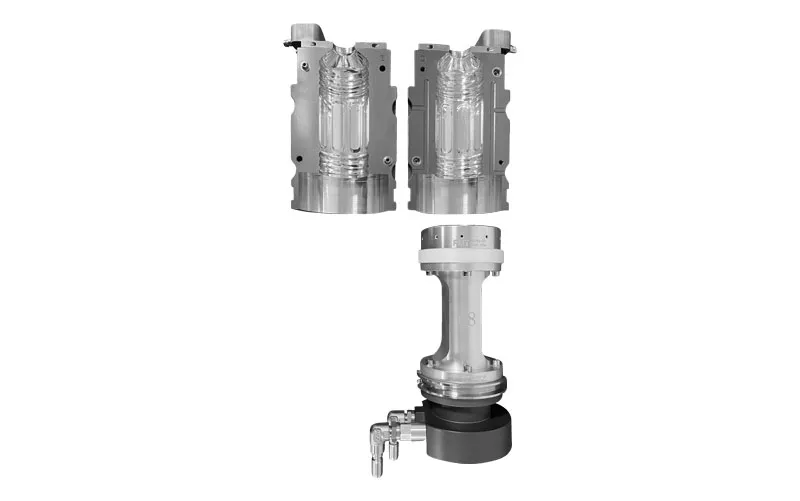
Выдувная форма для холодного розлива — платформа Krones
Выдувные формы для ПЭТ-бутылок холодного розлива для выдувных машин Krones Contiform. Полуформы, дон...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Технический справочник по комплекту выдувной формы: полуформы, донные формы, плиты горла, охлаждение, вентиляция и разработка бутылки
Комплект выдувной формы — это набор деталей, необходимых одной выдувной станции для формования ПЭТ-бутылки: две полуформы, донная форма и плита горла, а также переходные детали, если форма должна подходить к другой машине. В справочнике объясняется назначение каждой детали, общие принципы выбора материалов, охлаждения, вентиляции и отделки поверхности, а также этапы от проекта бутылки до утверждённых пробных образцов. Используйте его при подготовке нового проекта бутылки или проверке имеющегося комплекта.
Детали комплекта выдувной формы для ПЭТ и что проверять
На ротационной выдувной машине каждая станция несёт свой комплект, поэтому машине с большим числом станций нужно столько же одинаковых комплектов. У каждой детали своя задача и типичные точки контроля при получении комплекта или его возврате из производства.
| Деталь | Назначение | Что проверять |
|---|---|---|
| Полуформы (две половины) | Формируют корпус, плечики и зону этикетки; содержат каналы охлаждения или нагрева | Прилегание по линии разъёма, поверхность полости, вентиляционные щели, подключения охлаждения |
| Донная форма | Формирует дно — самую толстую и нагруженную зону бутылки; обычно охлаждается отдельно | Профиль дна, центрирование относительно полуформ, вентиляционные отверстия в ножках дна |
| Плита горла | Поддерживает горло и опорное кольцо преформы, чтобы готовая резьба не деформировалась | Диаметр посадки, износ контактных поверхностей, соосность с вытягивающим штоком |
| Вставки полостей (разъёмные формы) | Сменные части полости внутри неподвижной наружной обоймы для быстрой смены формата | Базовые поверхности, крепёж, уплотнение каналов охлаждения |
| Переходные детали | Адаптируют одну конструкцию формы к формодержателю другой машины | Присоединительные размеры и интерфейс фиксации целевой машины |
Материалы выдувных форм: общие принципы
Ни один материал не подходит для всех деталей. Выбор учитывает теплопередачу, износ, коррозию и вес и согласуется для каждого проекта в зависимости от производительности, типа розлива и машины.
- Алюминиевые сплавы: лёгкие и хорошо проводят тепло, поэтому бутылка быстро охлаждается; легко обрабатываются и полируются, поэтому часто применяются для полуформ холодного розлива.
- Нержавеющие стали: устойчивы к коррозии от охлаждающей воды и конденсата и дольше сохраняют поверхность; часто применяются для донных форм, форм большого ресурса и деталей, работающих в тепле.
- Инструментальные стали: твёрдые и износостойкие, применяются для деталей со скользящим или зажимным контактом, например плит горла и элементов фиксации.
- Вес важен на машинах с быстрой сменой: лёгкие полуформы проще для операторов при смене формата.
- Формы горячего розлива долго работают при повышенной температуре, поэтому материал и отделка полости выбираются для длительной работы в нагретом состоянии.
Каналы охлаждения в полуформах и донных формах
Бутылка должна остыть и стать стабильной до выхода из формы, поэтому охлаждение напрямую влияет на качество бутылки и скорость машины. Каналы сверлят или фрезеруют близко к полости и подключают к водяному контуру машины через формодержатель.
- Охлаждение полуформ повторяет контур полости, чтобы стенка остывала равномерно от плечиков до дна.
- Донная форма имеет собственный контур, так как в дне больше материала и оно дольше остаётся тёплым.
- Расход воды балансируется между всеми комплектами машины, чтобы каждая станция выпускала одинаковую бутылку.
- Чистая подготовленная вода предотвращает накипь в каналах; накипь работает как изолятор и вызывает дрейф качества бутылки.
- В формах с термофиксацией тот же принцип используется наоборот: полуформы несут горячее масло, удерживая ПЭТ при повышенной температуре.
Вентиляция и отделка поверхности полости выдувной формы
При раздуве преформы воздух между ПЭТ и стенкой полости должен уйти за очень короткое время. Если этого не происходит, на бутылке появляются нечёткие детали, скруглённые кромки или следы запертого воздуха. Поэтому отделку поверхности и вентиляцию проектируют вместе.
- Вентиляционные щели вдоль линии разъёма выводят воздух из зоны корпуса.
- Небольшие вентиляционные отверстия или вставки размещают в глубоких элементах: логотипах, рёбрах, зонах захвата и ножках лепесткового дна.
- Мелкоструйная (текстурированная) поверхность полости помогает выходу воздуха и часто применяется вне прозрачных зон этикетки.
- Полированная полость даёт глянцевую бутылку; любая царапина на ней переносится на каждую бутылку.
- Матовые, «морозные» или рельефные элементы получают местным текстурированием или гравировкой полости.
- Точное прилегание двух полуформ и донной формы обеспечивает тонкую и ровную линию разъёма на бутылке.
Этапы разработки бутылки: проект, подбор преформы, форма и испытания
Новая бутылка разрабатывается как проект, в котором бутылка, преформа и форма проверяются друг относительно друга до изготовления полного комплекта. Инженерно-конструкторский центр LIHE использует CAD/CAM, 3D-моделирование и анализ течения до начала производства.
- Шаг 1: Соберите требования: объём, целевой вес бутылки, горло, способ розлива, размер этикетки, ограничения по коробу или паллете и выдувную машину.
- Шаг 2: Спроектируйте бутылку в 3D и рассчитайте полный и номинальный объём; если есть только образец, его можно измерить для создания чертежа.
- Шаг 3: Подберите преформу: проверьте степени вытяжки, толщину стенки и вес, чтобы материал распределялся равномерно, или предложите новую либо облегчённую преформу.
- Шаг 4: Изготовьте пилотную форму (опубликованный срок — 20 дней) и выдуйте пробные бутылки на машине того же типа, что у заказчика.
- Шаг 5: Проверьте пробные бутылки на распределение толщины стенки, объём, осевую нагрузку и, для газированных продуктов, стойкость к давлению; при необходимости скорректируйте конструкцию.
- Шаг 6: Утвердите конструкцию и изготовьте полный комплект (стандартные ПЭТ-формы — 8 недель) с контролем на собственной КИМ Zeiss.
- Шаг 7: Установите комплект и проведите запуск машины при поддержке технической команды по монтажу и пусконаладке.
Запасные части, переоснащение и восстановление комплектов выдувных форм
- Запасные части — донные формы, плиты горла и вставки полостей — имеют опубликованный срок поставки 4 недели.
- Запасные донные формы для массовых бутылок не дают одной повреждённой детали остановить станцию.
- Переходные детали позволяют выпускать существующую бутылку на машине другой марки без повторного утверждения бутылки.
- Проекты облегчения изменяют геометрию бутылки и дна вместе с преформой, что может снизить расход ПЭТ на бутылку.
- Программы восстановления форм возвращают работоспособность изношенным комплектам; протоколы валидации и контроля предоставляются по запросу.
Часто задаваемые вопросы
- Почему донная форма — отдельная деталь выдувной формы?
- Дно — самая толстая и нагруженная зона бутылки, и на большинстве машин донная форма движется отдельно от полуформ. Отдельная деталь может иметь собственный контур охлаждения, меняться при изменении только дна и храниться как запасная.
- Можно ли изготовить выдувную форму по образцу бутылки без чертежа?
- Образец бутылки — хорошая отправная точка. Отправьте его вместе с требованиями и уточните у отдела продаж LIHE, можно ли построить по нему 3D-модель и чертёж; в лаборатории ОТК LIHE есть 3D-сканер профиля и оборудование для контроля образцов бутылок. Преформу всё равно нужно подобрать, а пробные бутылки проверяются до изготовления полного комплекта.
- Что означает подбор преформы?
- Это проверка того, что длина, диаметр, толщина стенки и вес преформы подходят к бутылке, чтобы ПЭТ равномерно растягивался во все части полости. Неподходящая преформа даёт тонкие места, толстое дно или помутнение даже в хорошо изготовленной форме.
- Нужны ли всем выдувным станциям одинаковые комплекты?
- Да. Все станции выпускают бутылки для одной линии, поэтому полость, дно и вентиляция должны быть одинаковыми в каждом комплекте. Комплекты проверяются по одному чертежу, чтобы бутылки со всех станций одинаково вели себя на розливе и этикетировке.
- Можно ли изменить существующую выдувную форму под более лёгкую бутылку?
- Часто можно. Облегчение обычно сочетает более лёгкую преформу с изменениями дна и геометрии стенки. Можно ли доработать существующие полуформы или нужны новые вставки полостей, зависит от масштаба изменений.