
Изображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Пресс-форма для ПЭТ-преформ
LIHE Precision производит пресс-формы для литья ПЭТ-преформ для воды, газированных и других напитков. Выберите число гнёзд и стандарт горловины, затем отправьте модель машины и чертежи присоединительных размеров для проверки совместимости.
| Количество гнёзд | 32–160 гнёзд |
|---|---|
| Платформы машин | HUSKY, NETSTAL, SIPA и KATA; модель машины и присоединительные размеры уточняются для каждого проекта. |
| Стандарты горловины | PCO 1881, PCO 1810, 1716, 3025, 2925, 2622, 2522, ROPP и нестандартные горловины |
| Широкогорлые форматы | 38, 45, 68, 80 и 90 мм |
| Применение | Упаковка для воды, газированных и других напитков |
Что указать в запросе на пресс-форму
Укажите марку и модель машины, приложите чертёж горловины, массу преформы, требуемое число гнёзд и целевую производительность. При наличии добавьте чертёж бутылки и требования к сырью или rPET.
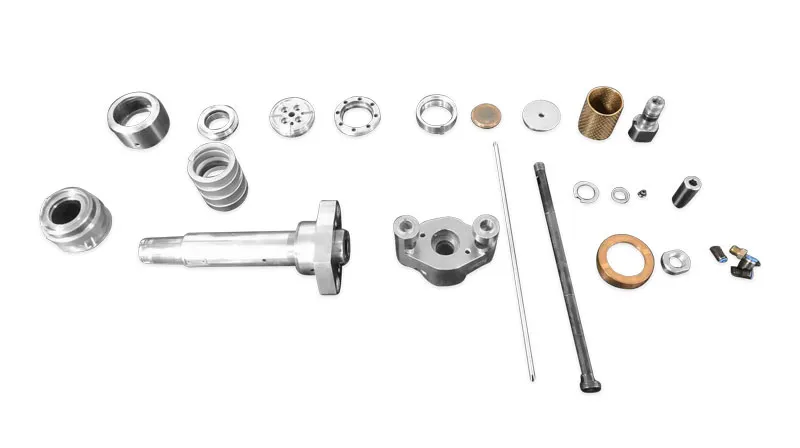
Контроль качества компонентов пресс-формКоммерческие предложения и технические вопросы обрабатывает напрямую международный отдел продаж производителя.
Похожие товары
Услуга по конверсии оснастки
Профессиональные услуги по конверсии оснастки для систем пресс-форм ПЭТ-преформ. Мы производим высок...
ПодробнееИзображения продукции улучшены с помощью ИИ. Чтобы увидеть реальную продукцию, свяжитесь с отделом продаж — мы пришлём фотографии оборудования с производства.
Технический справочник по пресс-форме для ПЭТ-преформ: формообразующий пакет, охлаждение, вентиляция, изнашиваемые детали и обслуживание
Формообразующий пакет пресс-формы для ПЭТ-преформ — это набор прецизионных деталей (пуансон, матрица, горловое кольцо, литниковая вставка и запорное кольцо), которые вместе формируют одну преформу в каждом гнезде формы. В справочнике описано назначение каждой детали пакета, влияние охлаждения и вентиляции на качество преформы, изнашиваемые детали, принципы планирования обслуживания и то, что нужно указать при заказе формы или запасных деталей. LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
Устройство формообразующего пакета пресс-формы для ПЭТ-преформ
Многогнёздная пресс-форма повторяет один и тот же пакет в каждом гнезде — в формах LIHE от 32 до 160 гнёзд. Пакеты располагаются между плитой пуансонов, плитой съёма, плитой матриц и горячеканальной системой. Все детали пакета должны быть взаимозаменяемыми между гнёздами, чтобы изношенную деталь можно было заменить без доработки.
- Пуансон (знак) — формирует внутреннюю поверхность преформы. Он охлаждается изнутри через центральную трубку, а его длина и диаметр задают внутреннюю форму преформы.
- Матрица — формирует наружную поверхность корпуса преформы. Она окружена каналами охлаждения и вместе с пуансоном определяет наружный диаметр и толщину стенки.
- Горловое кольцо (резьбовые полуформы) — две половины, которые формируют горловину и опорное кольцо. Они раздвигаются в стороны на слайдерах, освобождая резьбу, и снимают преформу с пуансона.
- Литниковая вставка — формирует дно преформы и зону впуска, куда сопло горячеканальной системы подаёт расплав. Ей нужно интенсивное охлаждение, так как зона литника застывает последней.
- Запорное кольцо и конусы — запорное кольцо матрицы удерживает матрицу и литниковую вставку в плите; сопряжённые конусы на пуансоне, горловом кольце и матрице центрируют пакет, обеспечивая соосность пуансона и матрицы.
- Запорное кольцо пуансона и детали съёма — фиксируют горловое кольцо со стороны пуансона и передают движение выталкивания.
Схема охлаждения и её влияние на время цикла
В большинстве форм для преформ охлаждение занимает самую большую часть цикла, поэтому именно конструкция охлаждения определяет, насколько быстро может работать форма. Тепло нужно отводить равномерно от пуансона, матрицы, горловины и литника; если одна зона остаётся горячей, весь цикл вынужден её ждать, иначе появятся дефекты — овальность, кристалличность в зоне литника или прилипание.
LIHE оптимизирует охлаждение в ходе проектирования; оптимизированное охлаждение позволяет сократить время охлаждения горловины до 0,5 секунды. Конкретное время цикла зависит от преформы и машины и не приводится как общая цифра.
- Охлаждение пуансона: трубка подаёт воду к вершине пуансона, и вода возвращается вдоль его стенки.
- Охлаждение матрицы: кольцевые или спиральные каналы вокруг матрицы, уплотнённые кольцами.
- Охлаждение литника: отдельные каналы в литниковой вставке, важные для чистой и прозрачной зоны литника.
- Охлаждение горлового кольца: каналы в полуформах; толстая горловина часто является лимитирующей зоной.
- Качество воды: накипь и коррозия в каналах ухудшают теплоотвод, поэтому подготовленная, фильтрованная вода и регулярная проверка расхода сохраняют время цикла.
Вентиляция в пресс-формах для преформ
Когда расплав заполняет гнездо, воздух должен выходить через очень неглубокие вентиляционные каналы, в основном по линии разъёма горлового кольца и у верхнего торца горловины. Глубина каналов достаточна для выхода воздуха, но не пластика.
Засорённые каналы задерживают воздух, что вызывает недолив резьбы, подгары или неполное опорное кольцо. В процессе производства каналы постепенно забиваются отложениями, поэтому их чистка — одна из самых частых операций обслуживания формы.
Изнашиваемые детали пресс-формы и типичные признаки износа
| Деталь | Основная функция | Типичный признак износа | Обычное действие |
|---|---|---|---|
| Горловое кольцо | Формирует резьбу и опорное кольцо | Облой на резьбе или линии разъёма, повреждённые поверхности, износ вентиляции | Очистка, полировка или замена пары |
| Пуансон | Формирует внутреннюю поверхность | Царапины, износ конуса, неравномерная толщина стенки | Полировка или замена; проверка соосности |
| Матрица | Формирует наружную поверхность | Следы на поверхности, износ конуса, протечки охлаждения | Полировка, замена уплотнений или детали |
| Литниковая вставка | Формирует дно и литник | Дефекты литника, износ посадки сопла | Ремонт посадки или замена вставки |
| Запорное кольцо и конусы | Фиксация и центрирование пакета | Следы износа, нарушение центровки | Измерение и замена изношенных колец |
| Уплотнительные кольца | Герметизация контуров охлаждения | Протечки воды, снижение расхода | Замена при каждом обслуживании пакета |
Планирование технического обслуживания пресс-формы
Обслуживание формы для преформ обычно планируется по счётчику циклов, а не по календарю, так как износ зависит от числа отработанных циклов. Точные интервалы зависят от преформы, сырья, машины и руководства изготовителя формы. Формы LIHE рассчитаны на срок службы до 8 млн циклов на платформах Husky/SACMI/Netstal, а техническая команда LIHE выполняет плановое техническое обслуживание и программы восстановления форм.
- Каждую смену: визуальный контроль преформ и поверхности формы, протечек охлаждения и смазки подвижных деталей.
- При плановых коротких остановках: чистка вентиляции и поверхностей разъёма, проверка слайдеров горловых колец и выталкивания.
- При плановом обслуживании пакетов: разборка пакетов, измерение конусов и критичных диаметров, замена уплотнений, удаление накипи из каналов.
- При капитальном ремонте: восстановление или замена изношенных пуансонов, матриц и горловых колец, проверка центровки всей формы.
- Фиксируйте каждое действие вместе с показанием счётчика циклов, чтобы рано увидеть тенденции износа.
Чек-лист заказа пресс-формы для ПЭТ-преформ
- Шаг 1: Отправьте чертёж преформы или бутылки, целевой вес преформы и тип сырья (первичный ПЭТ или доля rPET).
- Шаг 2: Укажите горловину (например, PCO 1881, PCO 1810, 2925, 38 мм или широкое горло) и приложите чертёж колпачка.
- Шаг 3: Укажите гнездность и модель литьевой машины (HUSKY, NETSTAL, SIPA, KATA или другая) с данными интерфейса.
- Шаг 4: Определите горячеканальную систему: новая, использование существующей или только запасные части.
- Шаг 5: Согласуйте план контроля: критичные размеры, целевой CPK и формат отчёта об измерениях.
- Шаг 6: Подтвердите комплект запчастей и необходимую поддержку при запуске на вашем заводе.
- Шаг 7: Согласуйте срок: стандартные ПЭТ-формы LIHE — 8 недель, пилотные формы — 20 дней, запасные части — 4 недели.
Контроль и документация к пресс-форме LIHE
- Критичные размеры пакетов измеряются в собственной лаборатории LIHE на КИМ Zeiss; отчёты о валидации и контроле предоставляются по запросу.
- Оснастка стабильно обеспечивает CPK ≥ 1,33, уровень брака в эксплуатации — до 0,0064%.
- Проектирование выполняется с использованием CAD/CAM, 3D-моделирования и анализа течения расплава до начала производства.
- После поставки LIHE может помочь с установкой формы и запуском машины, а также предлагает удалённую диагностику.
Часто задаваемые вопросы
- Какие детали пресс-формы изнашиваются первыми?
- Обычно первыми требуют внимания горловые кольца и их вентиляция, так как они каждый цикл раздвигаются и смыкаются и формируют резьбу. Уплотнения контуров охлаждения также меняют при каждом обслуживании пакета.
- Можно ли заказать отдельные детали пакета вместо всей формы?
- Да. Пуансоны, матрицы, горловые кольца, литниковые вставки и запорные кольца можно заказать как запасные части. Срок изготовления запасных частей в LIHE — 4 недели.
- Какой ресурс у пресс-формы LIHE для ПЭТ-преформ?
- Формы LIHE рассчитаны на срок службы до 8 млн циклов на платформах Husky/SACMI/Netstal. Фактический ресурс зависит от обслуживания, качества воды и условий эксплуатации.
- Почему охлаждение так важно в формах для преформ?
- Охлаждение обычно занимает самую длинную часть цикла. Равномерное охлаждение пуансона, матрицы, горловины и литника позволяет форме работать быстрее без дефектов. Оптимизированное охлаждение LIHE сокращает время охлаждения горловины до 0,5 секунды.
- Какие данные нужно отправить для расчёта стоимости?
- Чертёж преформы или бутылки, вес преформы, горловину, гнездность, модель машины и требования к горячеканальной системе. Пишите на sales@lihe-preform.com.