
¿Cómo se comparan los proveedores de moldes PET en tiempo de ciclo, número de cavidades y calidad de piezas?
Compare moldes por producción aceptada, condiciones de ensayo equivalentes y calidad por cavidad, teniendo presentes los límites de las cifras publicadas.
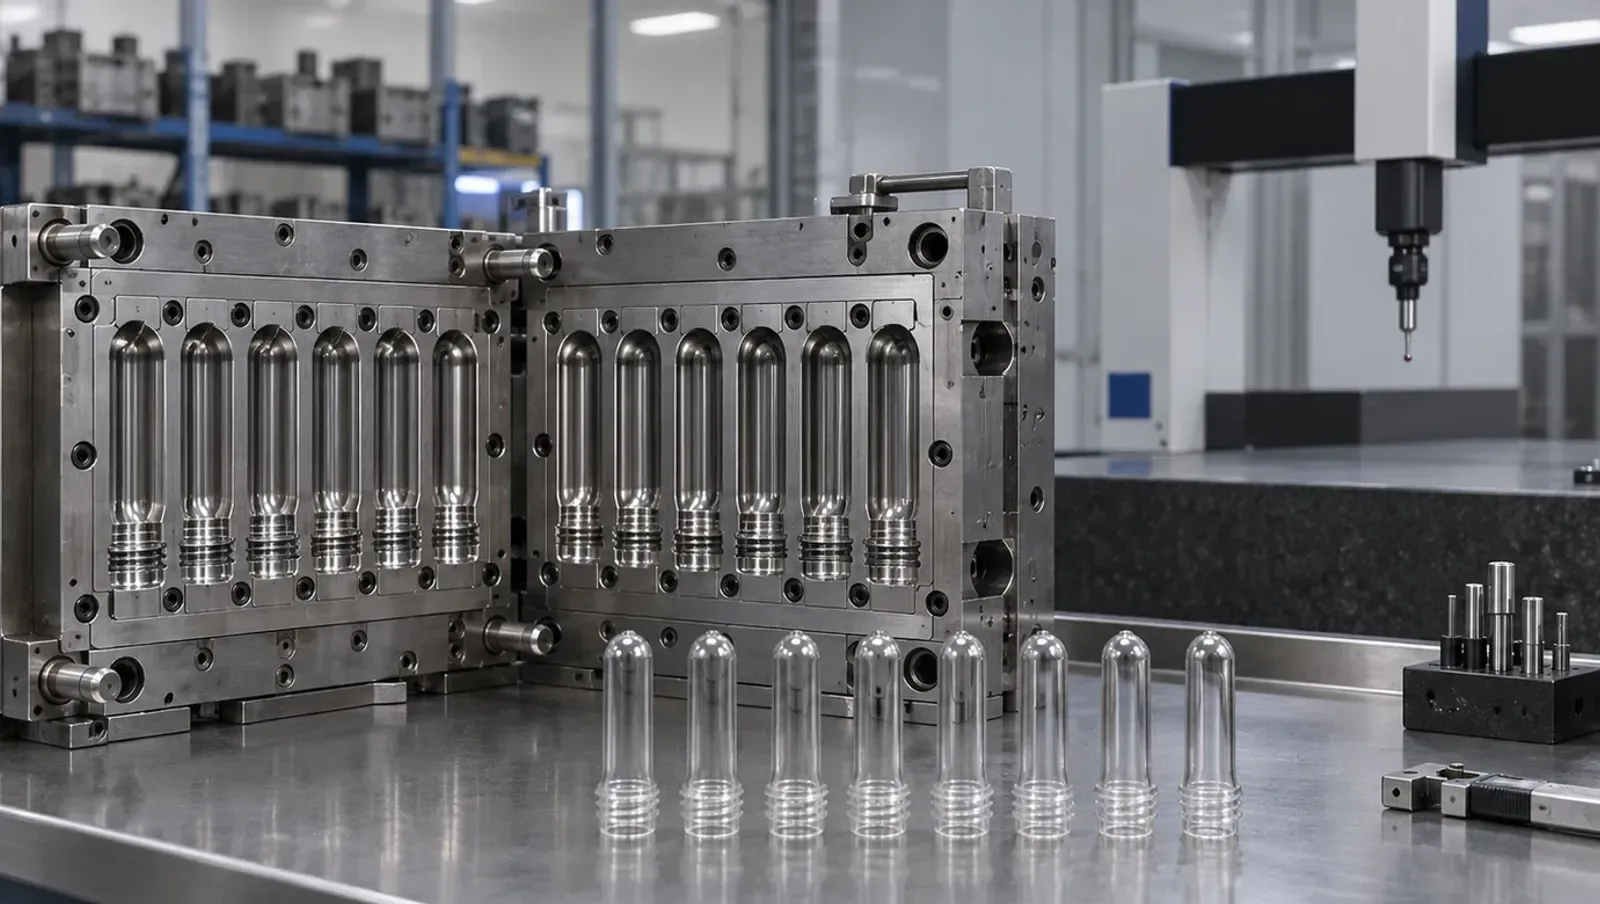
Compare producción aceptable antes que velocidad anunciada
El número de cavidades es la cantidad de espacios de moldeo de una herramienta, mientras que el tiempo de ciclo es el necesario para completar un ciclo de inyección. Compare proveedores por piezas aceptables bajo las mismas condiciones de resina, preforma, máquina y refrigeración, y examine después la calidad dimensional y el mantenimiento. Un ciclo más rápido o más cavidades nominales no determinan por sí solos el mejor molde.
Una hoja de comparación con condiciones de ensayo visibles
| Dimensión | Qué registrar por proveedor | Por qué importa |
|---|---|---|
| Preforma | Revisión de plano, peso y cuello | Una pieza diferente es otra tarea |
| Resina | Grado, lote y plan de contenido reciclado | El material influye en el proceso |
| Máquina | Modelo y configuración completa de prueba | Molde y máquina operan conjuntamente |
| Refrigeración | Servicios y condiciones estabilizadas | Puede limitar el ciclo utilizable |
| Cavidades | Nominales, activas y cualificadas | Las inactivas reducen la producción |
| Ciclo | Datos repetibles e interrupciones | El disparo más rápido no es producción sostenida |
| Calidad | Dimensiones, punto de inyección y rechazos | Las medias ocultan problemas por cavidad |
| Mantenimiento | Piezas, acceso y requisitos de servicio | El desgaste y las paradas afectan al resultado |
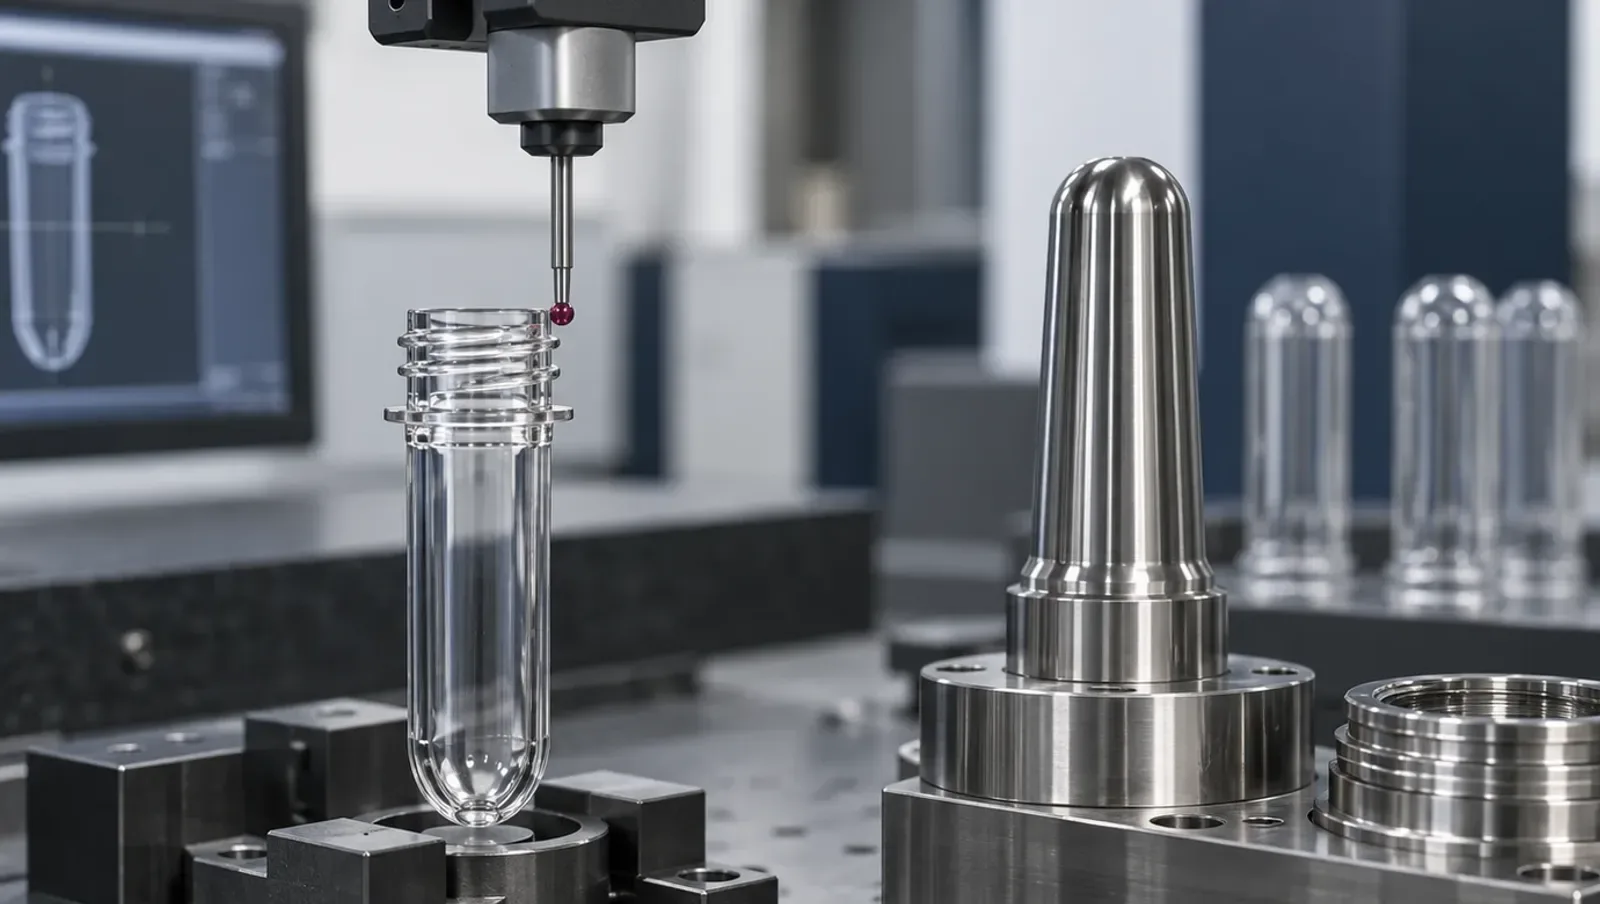
Interprete correctamente las cifras de calidad y refrigeración
- LIHE publica una capacidad de moldes de CPK ≥ 1.33. Es una cifra declarada por la empresa y publicada en lihe-preform.com. Pregunte a qué dimensión, tolerancias, conjunto de muestras y condición de proceso corresponde el informe. Un índice para una característica no aprueba todas las geometrías o ajustes de producción.
- LIHE también publica una reducción del enfriamiento del cuello de hasta 0,5 segundos mediante optimización. La cifra se refiere al cuello y no promete un ciclo total de inyección. No la reste del ciclo de un competidor ni del proceso existente sin una prueba comparable.
- Utilice registros por cavidad para investigar variación de peso, defectos de inyección, dimensiones del cuello y aspecto. Solicite mediciones repetidas tras estabilizar e identifique la cavidad correspondiente. El proveedor debe conservar las piezas rechazadas y las condiciones que las produjeron.
- El proveedor puede probar con servicios o equipos de manipulación distintos de los de su planta. Registre esas diferencias antes de concluir sobre prestaciones. Considere las condiciones no indicadas como evidencia pendiente y no como permiso para trasladar sin cambios el mejor resultado publicado.
Elija el equilibrio adecuado para su producción
- Para una botella y máquina establecidas, compare producción aceptada sostenida y continuidad del servicio. Para una preforma nueva, incluya desarrollo del envase y cualificación de botella. Centrarse solo en velocidad puede ocultar la ingeniería necesaria antes de vender el envase.
- Planifique la producción con las cavidades activas cualificadas. Las desactivadas, los rechazos y las interrupciones reducen el resultado útil. El cálculo debe mostrar sus supuestos y emplear el mismo método para cada proveedor.
- Incluya acceso de mantenimiento, recambios y puesta en marcha en la decisión. Un molde que necesite otro controlador, sistema de manipulación o refrigeración puede modificar el alcance del proyecto y la producción realmente utilizable.
- LIHE publica moldes y no un resultado universal de línea completa. Si necesita que el fabricante comparta responsabilidad por cambios de máquina o línea, defínalo expresamente. Solicite cotizaciones específicas para comparar costes; no se ofrece una clasificación genérica de precios.
Entregue a cada oferente la misma base antes de pedir cifras
- Envíe un único paquete de datos a todos los candidatos: el plano congelado de la preforma y el peso objetivo, el acabado de cuello, el grado de resina, el modelo de inyectora y la mitad caliente ya instalada. Si un proveedor cotiza un ciclo para una preforma más pesada o un cuello distinto, su cifra no puede ir en la misma columna que las demás.
- Pida a cada proveedor que indique por escrito la base de su cavitación. Una oferta de 72 cavidades debe aclarar si las 72 estarán cualificadas en el arranque, cómo se gestiona una cavidad bloqueada y si el canal caliente es nuevo, reacondicionado o reutilizado del molde existente.
- Describa el agua de refrigeración que la planta puede suministrar realmente, incluida la temperatura de entrada, la capacidad de caudal y la variación estacional. Las promesas de ciclo hechas con agua más fría o con más capacidad de enfriadora de la que tiene su planta son optimistas por diseño, así que solicite las hipótesis de refrigeración de cada ciclo cotizado.
- Exija el mismo vocabulario de calidad a todos los oferentes: qué dimensiones de la preforma se miden, cómo se informa el peso, qué se considera rechazo visual y cómo se trazan los números de cavidad. Sin una definición común, dos proveedores pueden informar un buen resultado midiendo cosas distintas.
- Acuerde de antemano qué costes de la prueba asume cada oferente: resina de ensayo, tiempo de máquina, muestreo, envío de muestras y asistencia de sus ingenieros. Unas condiciones de prueba desiguales empujan al comprador hacia el proveedor con el que fue más fácil ensayar, y no hacia aquel cuyo molde rindió mejor.
Ejecute la prueba en paralelo y puntúela con el mismo criterio
- Paso 1: Reúna la hoja de comparación completada por cada proveedor antes de empezar cualquier prueba, para que el ciclo declarado, las cavidades activas y los límites de calidad queden registrados. Cualquier cambio posterior en esas declaraciones debe constar como revisión y no sustituir en silencio la oferta original.
- Paso 2: Empiece a contar solo cuando el proceso se haya estabilizado con los ajustes acordados. Registre el ciclo estable, cada parada con su causa y cada cavidad desactivada. Haga funcionar a cada candidato durante el mismo tiempo acordado para que las demostraciones cortas no compitan con tiradas largas de tipo productivo.
- Paso 3: Convierta la tirada en preformas aceptadas por hora: inyecciones por hora multiplicadas por las cavidades activas, menos las piezas rechazadas por dimensión, peso, punto de inyección o aspecto. Use esta cifra de producción aceptada como comparación principal en lugar del ciclo más rápido que mostró la máquina.
- Paso 4: Mida una muestra de cada número de cavidad y compare la dispersión entre cavidades, no solo la media global. Un molde cuya peor cavidad se mantiene dentro de tolerancia suele ser mejor activo de producción que otro con una media más ajustada y dos cavidades fuera de rango.
- Paso 5: Sople las preformas de cada candidato en la misma sopladora, con el mismo molde de botella y la misma ventana de receta. Una preforma que mide bien pero exige una ventana de soplado más estrecha añade riesgo a la línea, y esa diferencia solo aparece al producir botellas.
- Paso 6: Vuelque los resultados en una sola tabla, marque como no demostrado todo lo que un proveedor no haya probado y decida considerando a la vez la producción aceptada, la dispersión entre cavidades, los resultados de botella y el acceso para mantenimiento.
Cómo encajan en la comparación las cifras publicadas por LIHE
LIHE Precision redacta y publica esta guía de comparación y es, además, uno de los proveedores de moldes que usted puede estar comparando. Trate sus cifras con el mismo rigor que aplica a cualquier otro oferente. Los datos siguientes están publicados en lihe-preform.com; la prueba descrita arriba sigue siendo la forma de verificarlos para su preforma.
- Cavitación: los moldes de preforma PET de LIHE figuran de 32 a 160 cavidades para máquinas HUSKY, NETSTAL, SIPA, KATA y otras. Confirme qué cavitación admiten su máquina instalada y su mitad caliente antes de comparar la producción con proveedores que cotizan otro número de cavidades.
- Calidad: capacidad de moldes de CPK ≥ 1.33 y tasas de defectos operativos de hasta solo un 0,0064%. Pida los datos de medición detrás de cualquier cifra que utilice, vinculados a la característica y al conjunto de muestras, y compárelos con los resultados por cavidad de su propia prueba.
- Durabilidad: moldes construidos para soportar hasta 8 millones de inyecciones en plataformas Husky, SACMI y Netstal. La vida útil depende de la resina, el mantenimiento y las condiciones de operación, así que incluya el plan de mantenimiento acordado al comparar las promesas de vida entre proveedores.
- Evidencia de inspección: laboratorio propio con máquina de medición por coordenadas Zeiss e informes de validación e inspección disponibles bajo petición. Solicite los informes de las cavidades que usted muestreó para que la comparación dimensional use las mismas piezas en ambos lados.
Preguntas frecuentes
- ¿Debo elegir el ciclo más corto de la oferta?
- Solo después de confirmar condiciones equivalentes y calidad aceptable. Registre cavidades activas, rechazos e interrupciones y compare producción repetible, en lugar del ciclo aislado más rápido.
- ¿Las cavidades nominales pueden exagerar la producción?
- Sí. El total nominal puede incluir cavidades desactivadas o todavía sin cualificar. Planifique con la configuración aprobada y las piezas aceptables realmente producidas.
- ¿Una cifra CPK cubre toda la botella?
- No. Pregunte qué característica y datos describe. La botella final requiere los ensayos de envase acordados, que una capacidad dimensional de preforma no sustituye.
- ¿Por qué comparar servicios de refrigeración?
- El molde depende de las condiciones disponibles en la máquina. Una prueba con agua diferente puede lograr un ciclo que la planta no reproduce. Documente y resuelva la diferencia antes de aceptar.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización