
Moldeo por compresión o por inyección para tapas plásticas: comparativa práctica
Las tapas plásticas pueden fabricarse por compresión o por inyección. Comparamos ambos procesos, los moldes que necesita cada uno y cómo decidir cuál encaja en su línea de tapas.
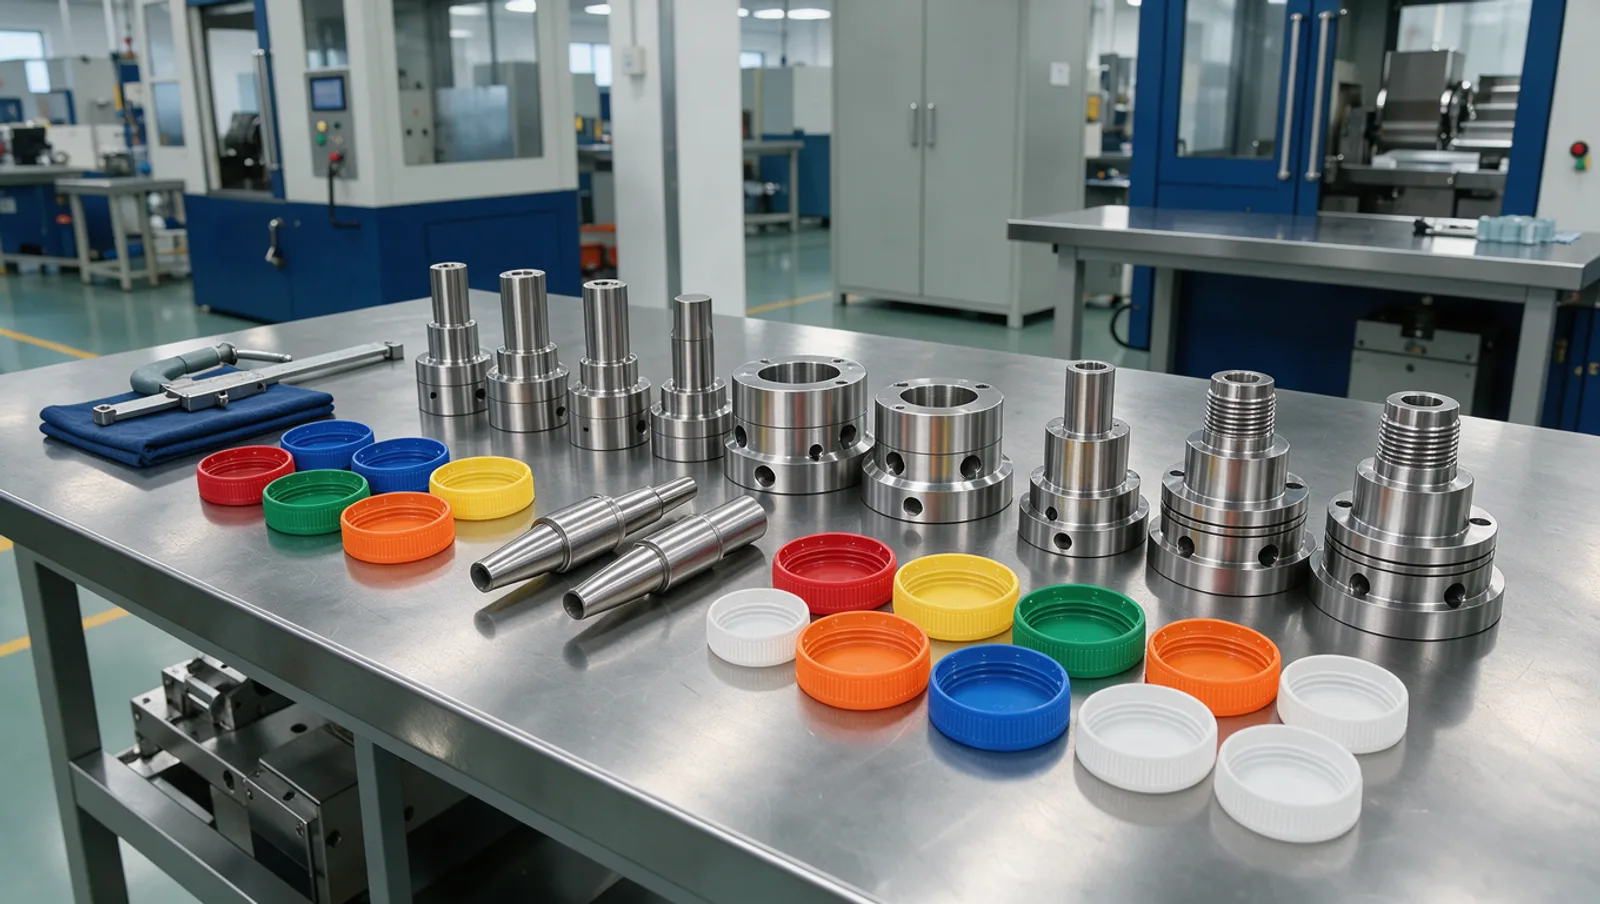
¿Qué es el moldeo por compresión de tapas?
El moldeo por compresión es un proceso en el que una dosis medida de plástico fundido se conforma a presión dentro de la cavidad del molde.
En el moldeo por compresión, cada cavidad recibe una dosis de resina fundida de peso exacto que se conforma en tapa a alta presión. El proceso se realiza en máquinas de moldeo por compresión continua, como las líneas SACMI CCM.
En el moldeo por inyección, el material fundido llena todas las cavidades a través de un sistema de alimentación. En moldes de tapas multicavidad, un canal caliente mantiene la temperatura del material y equilibra el llenado de todas las cavidades.
Términos clave
- Moldeo por compresión: proceso en el que una dosis medida de plástico fundido se coloca en una cavidad abierta y se conforma al cerrar el molde bajo presión.
- Moldeo por compresión continuo (CCM): máquina rotativa de compresión, como una línea SACMI CCM, que corta, coloca y conforma las dosis en un ciclo continuo.
- Moldeo por inyección: proceso en el que el plástico fundido se inyecta a través de un sistema de alimentación en un molde cerrado, se mantiene bajo presión, se enfría y se expulsa.
- Canal caliente: sistema de distribuidor y boquillas calefactados que mantiene el plástico fundido hasta cada cavidad, de modo que no hay colada fría que enfriar, cortar o remoler.
- Banda de garantía (TE): anillo en la parte inferior de la tapa que se rompe o se separa en la primera apertura e indica al consumidor que la botella ya se ha abierto.
- Tapa unida (tethered cap): tapa que permanece sujeta a la botella después de abrirla, como exige la UE para muchos envases de bebidas.
- Tapas de una y dos piezas: la tapa de una pieza sella con elementos moldeados en la propia tapa, mientras que la de dos piezas combina una carcasa con un liner o sello independiente.
- Número de cavidades: cantidad de cavidades del molde que, junto con el tiempo de ciclo, determina la producción de la línea.
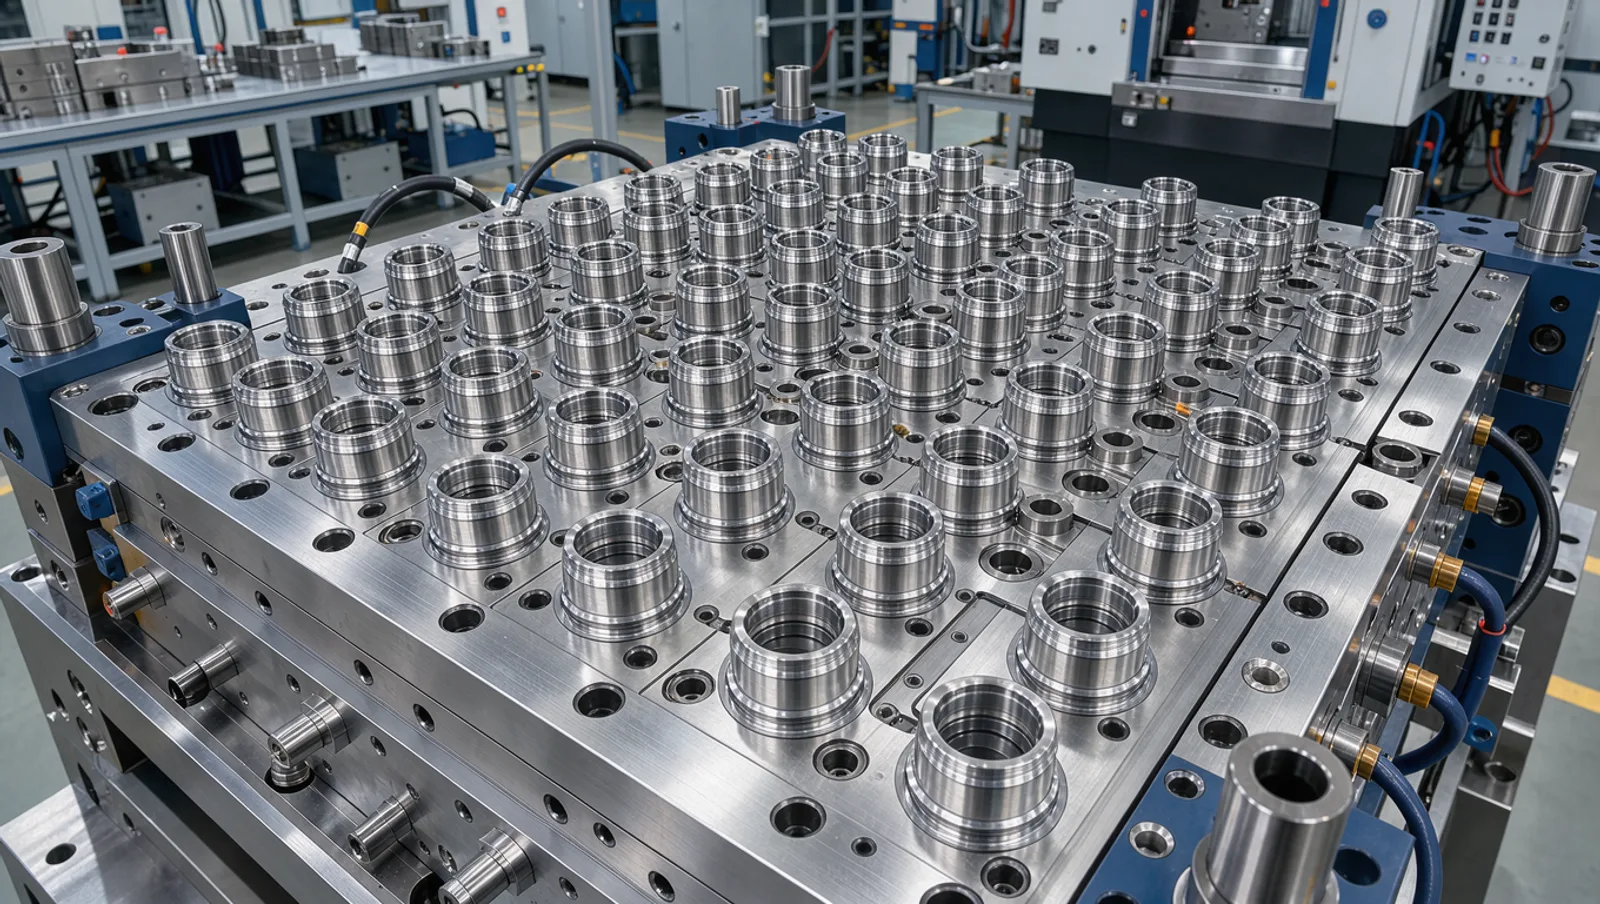
Por qué el moldeo por compresión es más rápido
Como el moldeo por compresión trabaja a menor temperatura de proceso, la tapa necesita menos tiempo de enfriamiento. Menos enfriamiento significa ciclos más cortos, mayor producción y menor consumo energético por tapa que la inyección convencional.
Cómo funciona cada proceso
Las secuencias siguientes describen el proceso general de cada tecnología. Los parámetros reales los fija el fabricante de la máquina y dependen de la resina, del diseño de la tapa y del equipo.
- Inyección: la resina se funde en el cilindro de la inyectora.
- Inyección: el material fundido se inyecta a través de un canal caliente en todas las cavidades del molde al mismo tiempo.
- Inyección: la presión de mantenimiento compensa la contracción mientras las tapas se enfrían contra los machos y cavidades refrigerados.
- Inyección: el molde se abre y las tapas se expulsan, por ejemplo extrayéndolas por desmoldeo forzado o desenroscándolas de los machos.
- Paso 1: Compresión: una extrusora funde la resina de forma continua y la entrega al sistema de dosificación.
- Paso 2: Compresión: una cuchilla separa una dosis de peso exacto y la coloca en la cavidad abierta.
- Paso 3: Compresión: el punzón y la matriz se cierran y conforman la tapa a alta presión, incluida la rosca y la banda de garantía.
- Paso 4: Compresión: la tapa se enfría en el utillaje cerrado y después se expulsa; el corte o plegado de la banda de garantía puede hacerse como una operación posterior independiente.
Comparativa: moldes de compresión frente a moldes de inyección para tapas
| Molde de compresión | Molde de inyección para tapas | |
|---|---|---|
| Llenado de la cavidad | Dosis de resina fundida de peso exacto, conformada a alta presión | Inyección a través de un sistema de alimentación o canal caliente |
| Temperatura de proceso | Menor, por lo que el enfriamiento es más corto | Mayor temperatura del material fundido |
| Máquinas típicas | Líneas de compresión continua SACMI CCM | Inyectoras de tapas de uso general |
| Cavidades (gama LIHE) | Adaptadas a la plataforma SACMI CCM | De 12 a 72 cavidades; canales calientes para tapas de hasta 96 cavidades |
| Tipos de tapa | Una y dos piezas, banda de garantía, tapas unidas (tethered) UE | Una y dos piezas, banda de garantía, tapas unidas (tethered) UE |
Ventajas y límites de cada proceso
- Ventaja de la compresión: menor temperatura de proceso, lo que acorta el enfriamiento, acorta los ciclos y reduce la energía por tapa.
- Ventaja de la compresión: no hay sistema de alimentación, porque cada cavidad recibe su propia dosis.
- Límite de la compresión: necesita una línea de compresión específica, como una máquina SACMI CCM, por lo que conviene a productores que ya trabajan con esa plataforma o planean invertir en ella.
- Ventaja de la inyección: funciona en inyectoras de tapas convencionales, que muchos transformadores ya tienen.
- Ventaja de la inyección: el canal caliente equilibra el llenado de muchas cavidades; los moldes de inyección de tapas de LIHE van de 12 a 72 cavidades.
- Límite de la inyección: la mayor temperatura del material fundido obliga a extraer más calor de cada tapa, por lo que el diseño de la refrigeración es clave para el tiempo de ciclo.
Cuellos de botella y aplicaciones en bebidas
- Cuellos: 26 mm, 28 mm, 2925, 3025, 38 mm y especificaciones a medida.
- Aplicaciones: agua, jugos y bebidas de té, aceite comestible, condimentos y salsa de soja, cosméticos, productos de salud, farmacéuticos y envases alimentarios.
- Tapas unidas UE: tanto los moldes de compresión como los de inyección pueden fabricarse para diseños de tapa unida.
Tapas unidas en la UE y lo que implican para el utillaje
La Directiva (UE) 2019/904 sobre plásticos de un solo uso exige que las tapas y tapones de los envases de bebidas de plástico de hasta 3 litros permanezcan unidos al envase durante su uso, y el requisito se aplica desde julio de 2024. Para los fabricantes de tapas, esto significa que el diseño incluye una unión que conecta la tapa con la banda de garantía o el anillo del cuello después de abrirla.
Una tapa unida puede fabricarse por compresión o por inyección. La unión suele formarse mediante la geometría de la tapa y el corte de la banda, por lo que la cavidad, el macho y los detalles de la banda deben diseñarse junto con el equipo de las operaciones posteriores. LIHE fabrica moldes de compresión y moldes de inyección de tapas para diseños de tapa unida de la UE.
Defectos habituales en tapas y sus causas más frecuentes
- Rebaba en el borde o en la rosca: superficies de cierre desgastadas o dañadas, o exceso de presión o de material para la cavidad.
- Llenado incompleto o roscas incompletas: falta de material en la cavidad, venteo obstruido o llenado desigual entre cavidades.
- Variación de peso o dimensiones entre cavidades: desequilibrio del canal caliente en moldes de inyección, o variación del peso de la dosis en líneas de compresión.
- Ovalización de la tapa: refrigeración insuficiente o irregular antes de la expulsión.
- Banda de garantía que se rompe antes de tiempo o no se rompe al abrir: geometría de la banda, dimensiones de los puentes o corte fuera de especificación.
- Tapas con fugas: elementos de sellado desgastados en machos o punzones, o falta de correspondencia entre la tapa y el acabado del cuello de la botella.
Consideraciones de mantenimiento
- Utillaje de compresión: inspeccione punzones, matrices, machos, insertos de refrigeración y piezas de desgaste a intervalos fijos y sustituya las piezas desgastadas antes de que afecten a las dimensiones de la tapa.
- Moldes de inyección: revise las puntas de boquilla, las agujas de obturación, las resistencias y las juntas del canal caliente, porque estas piezas controlan el llenado equilibrado de todas las cavidades.
- Ambos: mantenga limpios los canales de refrigeración, ya que la cal reduce la extracción de calor y alarga el ciclo.
- Ambos: mantenga despejado el venteo y proteja las superficies de sellado y los machos pulidos durante la limpieza.
- Disponga de juegos de repuesto de las piezas de mayor desgaste para sus formatos de tapa principales, para que una sola pieza dañada no detenga un molde multicavidad.
Cómo elegir el molde de tapas para su línea de bebidas
- Paso 1: Parta de sus máquinas: el herramental de compresión se fabrica para líneas SACMI CCM y los moldes de inyección para inyectoras de tapas.
- Paso 2: Evalúe volumen y costo energético: las líneas de alto volumen son las que más aprovechan los ciclos cortos y el menor consumo por tapa de la compresión.
- Paso 3: Confirme el diseño de la tapa: una o dos piezas, banda de garantía, tapa unida y tipo de cuello.
- Paso 4: Para una línea existente, envíe sus piezas o planos actuales; el herramental de compresión de reemplazo puede fabricarse a partir de piezas existentes.
- Paso 5: Defina el objetivo de producción y el número de cavidades, y compare las cavidades que admite su máquina con el volumen que necesita.
- Paso 6: Solicite informes de inspección y planifique repuestos para las piezas de mayor desgaste antes de que el molde entre en producción.
Capacidades de LIHE en utillaje para tapas
- Moldes de inyección de tapas de 12 a 72 cavidades para tapas de una y dos piezas, bandas de garantía y tapas unidas de la UE.
- Canales calientes con obturador para tapas de hasta 96 cavidades, compatibles con HUSKY, NETSTAL, KM y SIPA; los canales calientes de diseño tipo Husky Ultra tienen una garantía de 3 años contra fugas.
- Moldes de compresión para líneas SACMI CCM, además de utillaje de compresión de repuesto fabricado a partir de sus piezas existentes.
- Acabados de cuello de 26 mm, 28 mm, 2925, 3025, 38 mm y especificaciones a medida.
- El utillaje alcanza de forma constante un CPK ≥ 1,33 y está construido para soportar hasta 8 millones de ciclos en plataformas Husky, SACMI y Netstal.
- Piezas inspeccionadas en una MMC Zeiss propia; informes de inspección disponibles bajo solicitud.
- Plazo publicado para piezas de moldes de tapas: 4 semanas.
Preguntas frecuentes
- ¿Puede LIHE fabricar herramental de reemplazo para una línea de compresión SACMI existente?
- Sí. El herramental de compresión de reemplazo —punzones, matrices, machos, insertos de refrigeración y piezas de desgaste— puede fabricarse a partir de sus piezas existentes y se mecaniza e inspecciona en planta.
- ¿Cuántas cavidades puede tener un molde de inyección de tapas de LIHE?
- Los moldes de inyección de tapas de LIHE van de 12 a 72 cavidades, y los sistemas de canal caliente para tapas admiten hasta 96 cavidades.
- ¿Los moldes de tapas de LIHE admiten tapas unidas UE?
- Sí. Tanto los moldes de compresión como los de inyección pueden fabricarse para tapas unidas UE, además de tapas de una y dos piezas con banda de garantía.
- ¿El moldeo por compresión es siempre más barato que la inyección para tapas?
- No necesariamente. La compresión ofrece ciclos más cortos y menos energía por tapa, pero requiere una línea de compresión como una máquina SACMI CCM. La mejor opción depende de las máquinas que tenga, de su volumen y del diseño de la tapa; el precio exacto del utillaje requiere una cotización.
- ¿Qué botellas necesitan tapas unidas en la UE?
- Según la Directiva (UE) 2019/904, las tapas y tapones de los envases de bebidas de plástico de un solo uso de hasta 3 litros deben permanecer unidos al envase durante su uso. El requisito se aplica desde julio de 2024.
- ¿Cuánto se tarda en obtener piezas de repuesto para moldes de tapas?
- El plazo publicado por LIHE para piezas de moldes de tapas es de 4 semanas. Enviar sus piezas o planos existentes ayuda a confirmar el alcance con rapidez.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización