
Necesitamos aumentar el número de cavidades de un molde de preformas PET existente: ¿cuál es la mejor forma de mejorarlo?
Cómo aumentar el número de cavidades de un molde de preformas PET existente: comprobar los límites de la máquina, elegir entre recavitar el molde, construir una nueva base de molde y canal caliente reutilizando el conjunto, o pedir un molde nuevo, con un plan paso a paso y los problemas comunes tras la mejora.
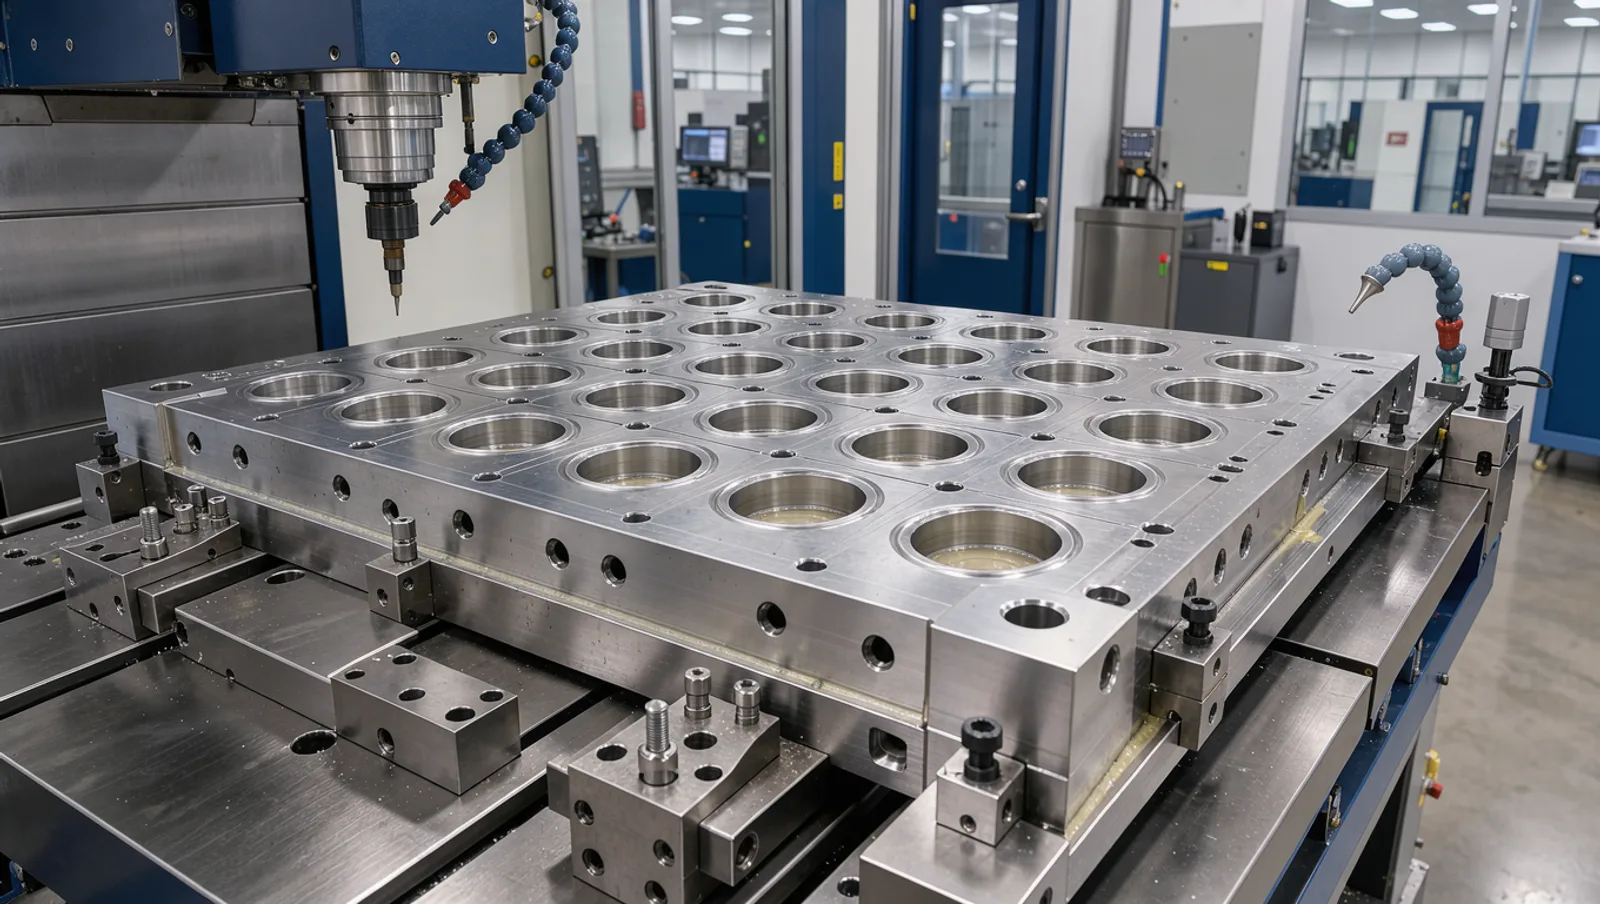
¿Cuál es la mejor forma de aumentar las cavidades de un molde de preformas existente?
La cavitación es el número de cavidades de un molde, es decir, el número de preformas que se producen en cada inyección. La mejor forma de aumentarla depende primero de la máquina de inyección: si la fuerza de cierre, la capacidad de inyección, el espacio entre platos, el post-enfriamiento y los equipos auxiliares admiten más cavidades, la vía habitual es una nueva base de molde y un nuevo canal caliente equilibrado, reutilizando componentes del conjunto (machos, cavidades, anillos de cuello) si el diseño de la preforma no cambia.
Añadir cavidades dentro de las placas originales del molde rara vez es posible, porque las placas, la disposición de refrigeración y el distribuidor del canal caliente están diseñados para un paso y un número de cavidades fijos. Si el límite es la propia máquina, más cavidades en esa máquina no funcionarán y la decisión pasa a ser una máquina mayor o una segunda línea.
Cifras clave para un aumento de cavidades
- Los moldes de preforma de LIHE se fabrican de 32 a 160 cavidades.
- Las bases de molde de LIHE se fabrican para moldes de preforma de hasta 160 cavidades, mecanizadas en Mazak, Makino y Haas, rectificadas en Okamoto y verificadas en una MMC Zeiss.
- Los canales calientes de válvula de LIHE están disponibles hasta 144 cavidades de preforma, con una garantía de 3 años contra fugas en el diseño tipo Husky Ultra.
- Plazos publicados: moldes piloto 20 días, moldes PET estándar 8 semanas, piezas de repuesto 4 semanas.
- LIHE produce más de 12.000 cavidades al año.
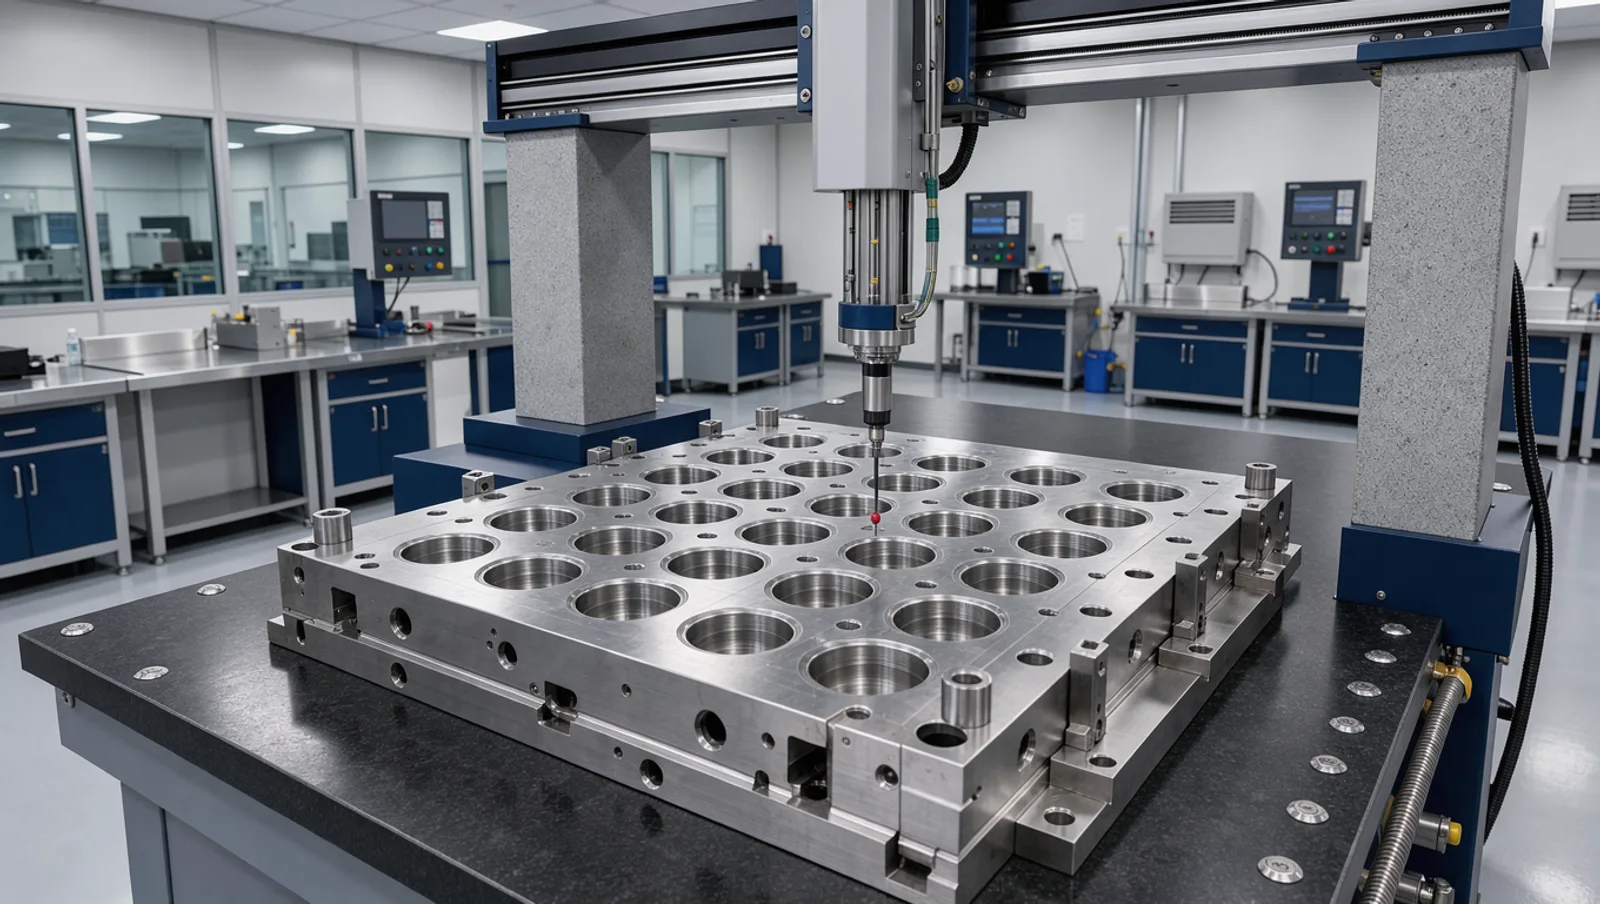
Comparación de opciones de mejora
| Opción | Qué cambia | Qué se puede reutilizar | Cuándo encaja |
|---|---|---|---|
| Recavitar en las placas existentes | Nuevos alojamientos y refrigeración en las placas antiguas, nuevo distribuidor | Estructura de la base, a veces piezas del conjunto | Raro; solo si las placas tienen espacio y el paso lo permite |
| Nueva base de molde y canal caliente, conjunto reutilizado | Nuevas placas, refrigeración y canal caliente equilibrado | Machos, cavidades, anillos de cuello e insertos en buen estado | Mismo diseño de preforma y la máquina tiene capacidad sobrante |
| Molde completamente nuevo | Todo | Nada, o solo repuestos | El conjunto antiguo está desgastado o cambia el diseño de la preforma |
| Molde nuevo con rediseño de preforma | Todo, más una nueva geometría de preforma | Nada | También se busca aligerar o cambiar el acabado de cuello |
Compruebe primero la capacidad de la máquina y de la línea
- Fuerza de cierre: más cavidades aumentan el área proyectada y la fuerza necesaria para mantener el molde cerrado.
- Capacidad de inyección y de plastificación: la extrusora debe fundir más PET por ciclo sin subir la temperatura del fundido ni el AA.
- Espacio entre columnas y platos: el molde más grande debe caber entre las columnas y sobre los platos, con el canal caliente y las conexiones de agua.
- Altura de molde y carrera de apertura: confirme la nueva altura del conjunto y la carrera necesaria para la expulsión.
- Post-enfriamiento y placa de extracción: el robot o la placa de extracción deben tener posiciones para cada nueva cavidad.
- Controlador del canal caliente: una zona por boquilla más las zonas del distribuidor; puede necesitar más zonas.
- Enfriador, secador y manejo de material: el caudal de agua, la capacidad de refrigeración y el caudal de resina seca aumentan con la cavitación.
- Capacidad aguas abajo: sopladoras, transportadores y embalaje deben absorber las preformas adicionales.
Qué preparar antes de pedir una propuesta
- Marca y modelo de la máquina, fuerza de cierre, distancia entre columnas, plano de platos y tamaño del husillo.
- Los planos del molde actual, número de cavidades, paso y la marca y modelo del canal caliente.
- El plano de la preforma, su peso y acabado de cuello, y si alguno de ellos debe cambiar.
- El estado de los componentes del conjunto existentes: número de ciclos, desgaste y resultados de la última inspección.
- Los datos de la placa de extracción y del post-enfriamiento, y el número de zonas del controlador del canal caliente.
- La producción objetivo por hora y el tiempo de ciclo actual, para comparar la nueva cavitación con las alternativas.
Paso a paso: aumentar la cavitación
- Paso 1: Audite la capacidad de la máquina y de la línea frente a la cavitación objetivo y decida si la máquina actual puede trabajar con ella.
- Paso 2: Inspeccione los componentes del conjunto existentes y decida cuáles se pueden reutilizar; mida las cotas críticas en una MMC.
- Paso 3: Elija la opción de mejora: nueva base de molde y canal caliente con piezas reutilizadas, o un molde completamente nuevo.
- Paso 4: Diseñe la nueva disposición de cavidades y el paso, los circuitos de refrigeración y un canal caliente equilibrado de forma natural, y verifíquelos con análisis de flujo.
- Paso 5: Confirme las interfaces: posiciones de la placa de extracción, zonas del controlador del canal caliente, distribuidores de agua y conexiones de la máquina.
- Paso 6: Fabrique la base de molde y el canal caliente, reacondicione las piezas reutilizadas e inspeccione cada componente.
- Paso 7: Monte y pruebe el molde y haga una prueba para comprobar el equilibrio de peso, la calidad de la preforma y el tiempo de ciclo en cada cavidad.
- Paso 8: Instale y ponga en marcha en la máquina de producción y valide el proceso con datos por cavidad antes de la producción plena.
Canal caliente y equilibrio
- Cada cavidad adicional añade una boquilla al distribuidor; los recorridos de flujo a cada boquilla deben tener la misma longitud y caída de presión para un llenado igual.
- Es preferible una disposición equilibrada de forma natural a una que dependa del ajuste de temperaturas para compensar recorridos desiguales.
- Más cavidades significan más zonas de calefacción y termopares, así que planifique el controlador y el cableado como parte de la mejora.
- Los puntos de válvula dan una calidad de punto de inyección constante en muchas cavidades; compruebe que el accionamiento de las agujas está sincronizado en toda la disposición.
- Un distribuidor mayor contiene más fundido; tenga en cuenta el tiempo de residencia, porque una residencia más larga eleva el AA.
Problemas comunes tras aumentar la cavitación
| Problema | Causa probable | Qué revisar o cambiar |
|---|---|---|
| Desequilibrio de peso entre cavidades | Distribuidor desequilibrado o temperaturas de zona desiguales | Revisar temperaturas de zona; verificar que el distribuidor esté equilibrado de forma natural |
| Inyecciones incompletas en cavidades exteriores | Recorrido de flujo más largo o zonas frías del distribuidor | Inspeccionar resistencias y termopares; revisar el análisis de flujo |
| Ciclo más largo de lo previsto | Enfriador o caudal de agua insuficientes para el molde mayor | Medir caudal por circuito; ampliar enfriador o suministro de agua |
| Rebaba en los anillos de cuello | Fuerza de cierre insuficiente para la nueva área proyectada | Comparar la fuerza de cierre con la necesidad del molde |
| Excentricidad de pared en algunas cavidades | Machos o conos reutilizados desgastados, desalineación | Medir las piezas reutilizadas; sustituir las desgastadas |
| AA más alto | Mayor volumen del distribuidor y residencia más larga | Bajar la temperatura del fundido; revisar dosis frente a cilindro |
| Preformas caídas o dañadas en la extracción | Placa de extracción no adaptada a la nueva disposición | Confirmar posiciones y sincronización de la placa de extracción |
Consejos avanzados
- Combine el aumento de cavidades con el aligeramiento: las propuestas de LIHE reducen el peso de la preforma entre 1 g y 2 g optimizando el cuello o el espesor de pared.
- Aproveche el rediseño para mejorar la refrigeración; una refrigeración optimizada puede reducir el enfriamiento del cuello hasta 0,5 s.
- Considere a la vez un cambio de acabado de cuello si el mercado se mueve hacia uno más ligero, como PCO 1881 o 29/25.
- Pruebe primero un nuevo diseño de preforma con un molde piloto; los moldes piloto tienen un plazo de 20 días.
- Especifique objetivos de capacidad en el pedido; el utillaje de LIHE alcanza de forma constante un CPK ≥ 1,33.
- Planifique el cambio en torno a las paradas: un molde PET estándar tiene un plazo de 8 semanas, así que haga el pedido antes de la temporada alta.
Conceptos relacionados
- Paso: distancia entre centros de cavidades, que limita cuántas cavidades caben en una placa.
- Área proyectada: área de todas las cavidades y canales vista en la dirección de cierre, que determina la fuerza de cierre necesaria.
- Componentes del conjunto (stack): macho, cavidad, anillos de cuello e inserto de punto de inyección que forman una preforma.
- Canal caliente equilibrado de forma natural: distribuidor en el que cada boquilla tiene la misma longitud y geometría de recorrido.
- Máquina de medición por coordenadas (MMC): equipo que mide la geometría con un palpador para verificar las piezas frente al plano.
Cómo apoya LIHE los aumentos de cavitación
- LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
- Centro de ingeniería y diseño con CAD/CAM, simulación 3D y análisis de flujo antes de la producción.
- Reacondicionamiento de proyectos: revisiones completas de moldes y mejoras de rendimiento para devolver a los equipos antiguos una eficiencia de nivel OEM.
- Piezas de conversión 100% intercambiables con sistemas Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps y Corvaglia.
- Moldes para máquinas HUSKY, NETSTAL, SIPA, KATA y otras, con instalación y apoyo en la puesta en marcha en planta.
Preguntas frecuentes
- ¿Podemos simplemente añadir cavidades a las placas de nuestro molde actual?
- Rara vez. Las placas, la refrigeración y el distribuidor están diseñados para un paso y un número de cavidades fijos. En la mayoría de los casos se necesitan una nueva base de molde y un nuevo canal caliente, y se pueden reutilizar las piezas del conjunto en buen estado.
- ¿Podemos reutilizar nuestros machos, cavidades y anillos de cuello?
- Sí, si el diseño de la preforma no cambia y las piezas superan la inspección. Las piezas desgastadas deben reacondicionarse o sustituirse, porque causan rebabas y excentricidad de pared en el nuevo molde.
- ¿Cómo sabemos si nuestra máquina admite más cavidades?
- Revise la fuerza de cierre, la capacidad de inyección y de plastificación, la distancia entre columnas, la altura de molde, las posiciones de la placa de extracción, las zonas del controlador del canal caliente y la capacidad del enfriador y del secador. Si alguno se queda corto, el límite es la máquina.
- ¿Cuál es la cavitación máxima que puede fabricar LIHE?
- Los moldes de preforma de LIHE van de 32 a 160 cavidades y las bases de molde se fabrican para hasta 160 cavidades. Los canales calientes de válvula de LIHE están disponibles hasta 144 cavidades de preforma.
- ¿Es más barato aumentar cavidades que comprar un molde nuevo?
- Depende de cuánto se pueda reutilizar. Los factores de coste son la nueva base de molde, el canal caliente, el reacondicionamiento de las piezas reutilizadas y los cambios en la máquina. Los precios exactos requieren una cotización basada en sus planos.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización