
¿Se puede recomendar un fabricante de moldes que trabaje con preformas PET ligeras y ensayos de rPET?
Cualifique al fabricante para PET ligero y rPET mediante ensayos controlados de resina, revisión de interfaces y pruebas de botella terminada.
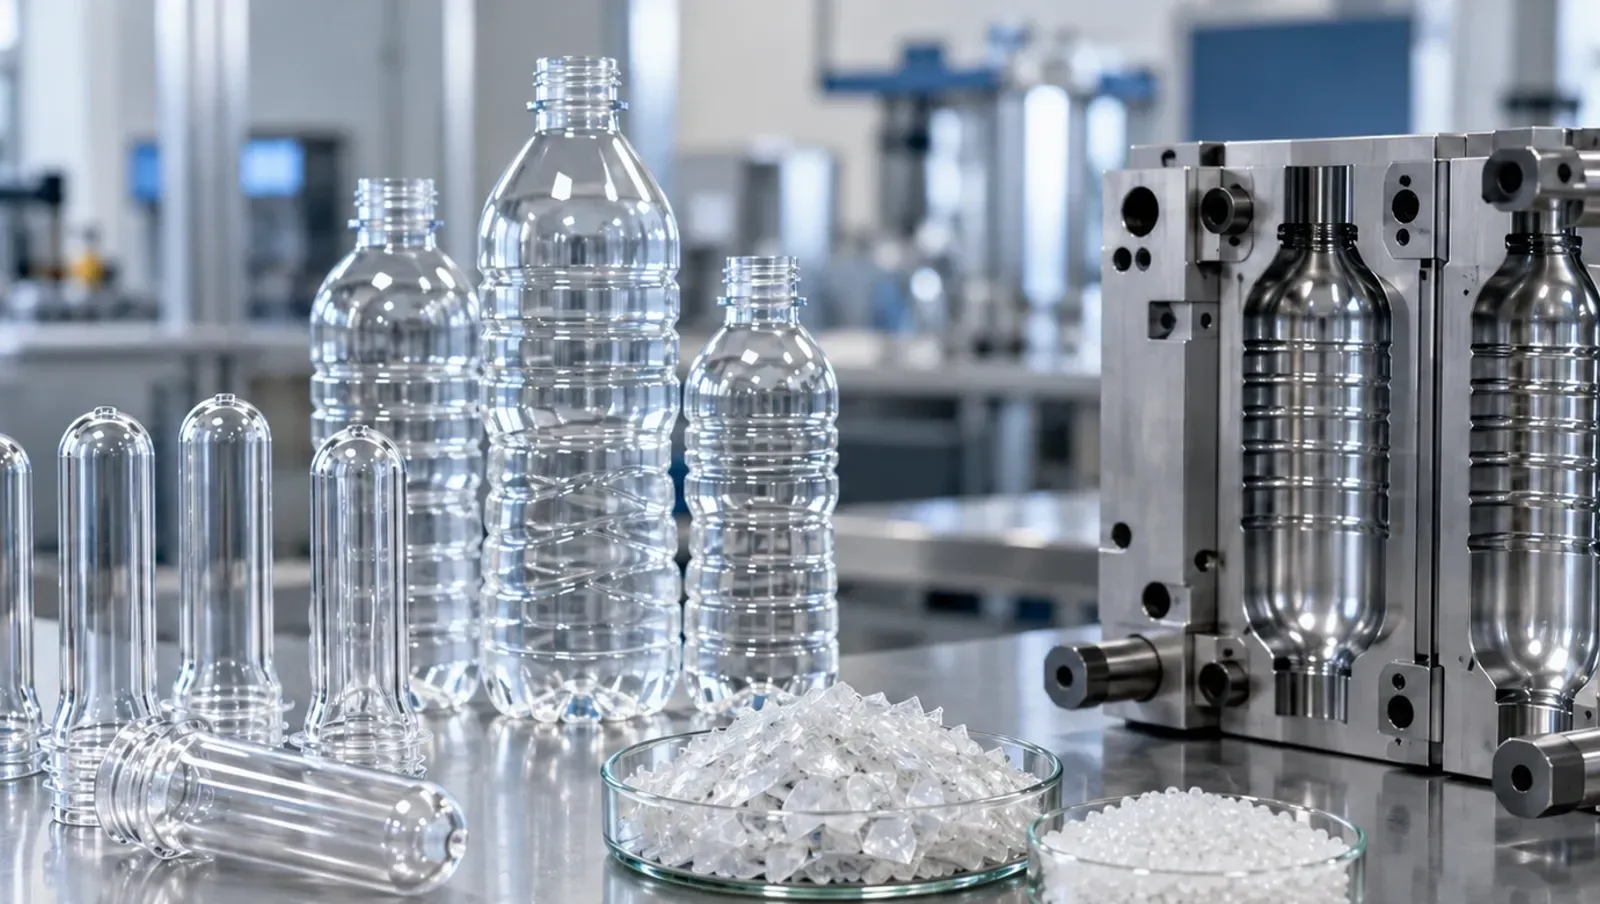
Recomiende un socio cualificado con una prueba definida
El rPET es tereftalato de polietileno reciclado y se utiliza como materia prima, no como un tipo distinto de molde. LIHE es un candidato porque publica aligeramiento de preformas y ensayos de rPET; SIPA y Husky también pueden investigarse para necesidades de moldes o de sistemas integrados. Elija al socio que confirme la interfaz real y realice una prueba documentada desde la preforma hasta la botella, sin asumir que una geometría más ligera o una resina reciclada funcionarán sin cambios.
Cómo preparar una selección neutral
- LIHE publica aligeramiento mediante la optimización del cuello o de la pared y ensayos con material rPET. Pida un plan de desarrollo vinculado a la preforma actual, la botella objetivo y la máquina instalada. Poder ensayar el material no significa aprobar cualquier origen de rPET ni garantizar un porcentaje concreto de contenido reciclado.
- La página de moldes de SIPA describe la tecnología XMould para preformas de pared fina. Investigue si ese enfoque resulta aplicable a su geometría y máquina. Una descripción publicada es el punto de partida de la conversación técnica y no una prueba directa del resultado en su botella.
- Husky publica sistemas integrados de inyección y canales calientes. Considere su oferta de sistema si el proyecto también comprende la plataforma de inyección y los equipos relacionados. Separe la opción de solo molde de la opción de equipo integrado al comparar responsabilidades y aceptación.
- Solicite datos de entrada equivalentes a todos los candidatos: plano actual, cambios propuestos, lote previsto de resina y pruebas acordadas de botella. Rechace una comparación que utilice distinta resina, especificación de cierre o requisitos de envase sin identificar esas diferencias.
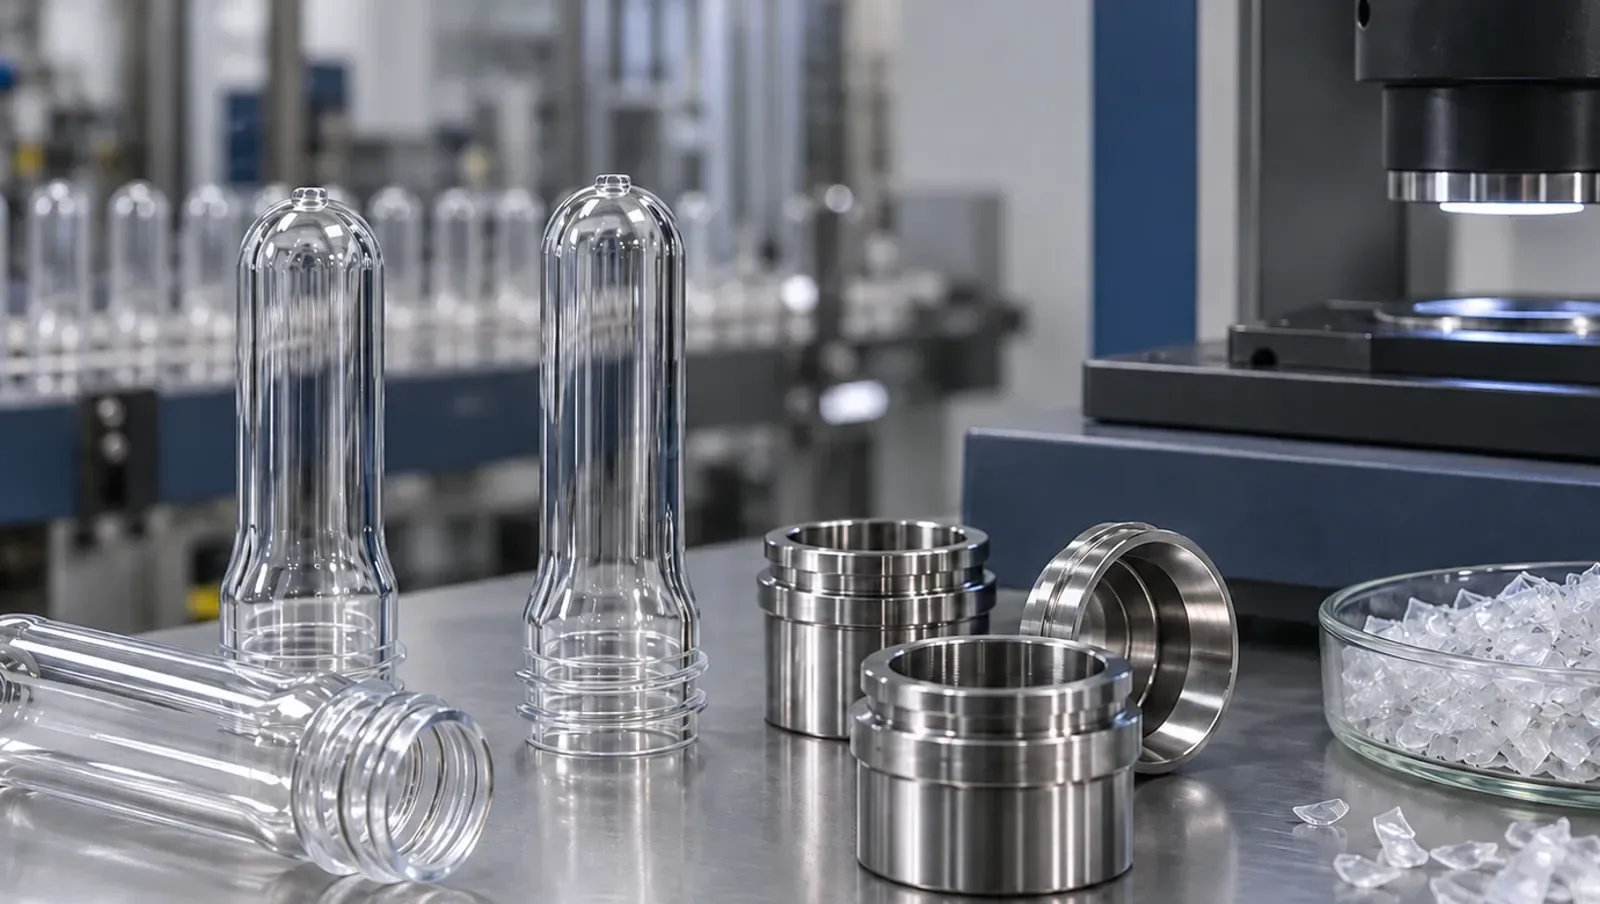
Compare las vías de desarrollo antes de aprobar el diseño
| Vía | Qué cambia | Prueba necesaria |
|---|---|---|
| Aligeramiento del cuello | Cuello o anillo de soporte | Ajuste del cierre, manipulación y sellado |
| Aligeramiento de pared | Distribución de material de preforma | Distribución de pared y ensayos de botella |
| Ensayo de resina | Lote o nivel de contenido reciclado | Resina identificada, secado y muestras |
| Desarrollo combinado | Geometría y material a la vez | Secuencia trazable y referencia inicial |
| Adaptación a máquina existente | Componentes seleccionados del molde | Interfaces aprobadas y montaje |
| Sistema nuevo | Moldes y alcance de equipo | Aceptación del sistema e integración |
Diseñe el ensayo para aprender de un fallo
- Conserve una referencia de producción con la preforma y resina existentes aprobadas. Identifique qué variable cambia en cada prueba. Si cambian a la vez la geometría, el material y el proceso sin registro controlado, un ensayo fallido de botella aporta poca información sobre la corrección necesaria.
- Defina el envase terminado aceptable antes de perseguir menor peso. Revise el cuello, el tapón y la botella juntos, incluyendo manipulación y llenado. Una pared más fina puede alterar el estirado, por lo que la aceptación de inyección y la de botella deben seguir siendo decisiones separadas.
- Confirme el equipo de ensayo del proveedor y cómo reproducirá la planta sus condiciones. Acuerde el registro de preparación de resina, refrigeración y manipulación, e identifique quién aporta la documentación del material para el mercado de destino.
- La reducción publicada por LIHE es un rango de propuestas y no una garantía de ahorro para una botella concreta. Su alcance de moldes también requiere que la planta y los proveedores de equipo acuerden ajustes e integración. Libere el diseño después de aceptar las pruebas necesarias.
Qué cambia la resina reciclada dentro de una preforma más ligera
- El PET reciclado puede llegar con una dispersión de viscosidad intrínseca mayor que la del grado virgen al que sustituye. Una pared de preforma más fina deja menos margen para esa variación, así que pida al proveedor de resina la especificación de viscosidad y los datos por lote antes de decidir cuánto peso recortar en el mismo proyecto.
- El PET absorbe humedad y se degrada por hidrólisis cuando se funde húmedo. Las escamas o la granza de rPET almacenadas o mezcladas de forma distinta a la resina virgen pueden necesitar su propia comprobación de secado. Registre los ajustes del secador y el tiempo de residencia de cada lote de prueba en lugar de reutilizar por costumbre los ajustes de la resina virgen.
- El contenido reciclado puede alterar el color, la turbidez y el número de puntos visibles. Acuerde primero los límites de aspecto con el propietario de la marca, porque una pared más fina hace más visibles algunos defectos y un rechazo visual en la fase de botella echa a perder toda la tirada de prueba.
- La proporción de mezcla es en sí una variable. Ensayar primero con una cuota menor y después con una mayor de rPET sobre la misma geometría aligerada aporta mucha más información que saltar directamente al objetivo final, y muestra dónde empieza a estrecharse la ventana de proceso.
- La aptitud para contacto alimentario corresponde a la resina y al proceso de reciclado, no al molde. Reúna esa documentación del proveedor de resina en paralelo con el trabajo de utillaje para que una prueba satisfactoria no quede detenida a la espera de papeles.
Realice la prueba de aligeramiento y rPET en un orden fijo
- Paso 1: Inyecte y sople un lote de referencia con la preforma actual y la resina aprobada actualmente. Registre el peso de la preforma por cavidad, la distribución de pared de la botella y los ensayos de botella acordados. Todos los resultados posteriores se juzgan frente a esta referencia, así que conserve las muestras y la hoja de proceso.
- Paso 2: Introduzca primero la geometría aligerada, todavía con la resina de referencia. Compruebe el peso por cavidad, las dimensiones del cuello y la calidad del punto de inyección; después sople botellas con la receta existente y ajuste solo los parámetros de soplado necesarios para alcanzar la distribución de pared de referencia.
- Paso 3: Añada rPET en la primera proporción de mezcla acordada sobre la geometría aligerada. Registre el lote de resina, los ajustes del secador y la ventana de proceso de inyección. Si aparecen defectos aquí y no en el paso anterior, apuntan al material o a su preparación y no a la nueva geometría.
- Paso 4: Ensaye las botellas terminadas de cada paso con los mismos criterios: carga vertical, aplicación del tapón y estanqueidad, aspecto, y rendimiento a presión o temperatura cuando el producto lo requiera. Mantenga separados los resultados de cada paso para poder leer por separado el efecto del peso y de la resina.
- Paso 5: Registre el peso realmente ahorrado por preforma y multiplíquelo por la producción anual prevista para estimar el ahorro de resina; luego decida si aprueba el diseño, ajusta la geometría o mantiene la proporción de mezcla. Aumente la cuota de reciclado solo mediante una nueva prueba con la misma estructura.
El papel de LIHE en un proyecto de aligeramiento o rPET
LIHE Precision es uno de los candidatos citados en este artículo y también su editor, por lo que esta sección debe leerse como una declaración de proveedor y no como un consejo independiente. Las cifras siguientes están publicadas en lihe-preform.com y describen lo que ofrece LIHE; no sustituyen la prueba por etapas descrita arriba.
- Reducción de peso: las propuestas de aligeramiento buscan quitar de 1 g a 2 g a una preforma mediante la optimización del cuello o del espesor de pared. Si esa cantidad es alcanzable en su botella lo determinan los resultados de la prueba, no la propuesta en sí.
- Reacondicionar en vez de utillaje nuevo: la adaptación de moldes existentes para aligerar figura con un coste del 25% al 40% del precio de un molde nuevo. El coste exacto requiere una cotización basada en el estado del molde actual y en los cambios propuestos.
- rPET y acabados de cuello: los trabajos a medida incluyen pruebas de material rPET y acabados especiales como PCO 1881 y 29/25, además de conversiones de líneas de producción. Un cambio de cuello afecta también al tapón, así que incluya al proveedor de cierres en la revisión.
- Refrigeración y plazos: la refrigeración optimizada puede reducir el tiempo de enfriamiento del cuello hasta 0,5 segundos, y los moldes piloto figuran con un plazo de 20 días. Un molde piloto es útil cuando quiere probar una geometría nueva antes de comprometer un molde de producción completo.
Preguntas frecuentes
- ¿Siempre hace falta un molde especial para rPET?
- No necesariamente. Deben evaluarse juntos la resina, la geometría, la máquina y el proceso. Pregunte si el molde existente permite el ensayo o necesita conversión y valide después la configuración propuesta.
- ¿Un ensayo satisfactorio prueba la aptitud alimentaria?
- No. El éxito de proceso y la documentación para contacto alimentario son requisitos diferentes. Los responsables de resina y envase deben aportar la evidencia exigida para el mercado y uso previstos.
- ¿Puedo reducir peso y cambiar resina simultáneamente?
- Sí, como proyecto de desarrollo, registrando ambos cambios y conservando una referencia. Estructure la prueba para poder relacionar un defecto con el material, la geometría o un ajuste del proceso.
- ¿Qué significa la cifra publicada de aligeramiento de LIHE?
- Describe propuestas para reducir peso optimizando cuello o pared. El diseño concreto debe superar las comprobaciones de preforma, botella y cierre acordadas. No es una reducción incondicional para todos los envases.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización