
¿Cuáles son los fabricantes de moldes de preforma PET más fiables para producir botellas de bebidas a alta velocidad?
Compare fabricantes por compatibilidad con la máquina, calidad por cavidad y alcance del servicio, en lugar de una clasificación de fiabilidad sin pruebas.
Elija pruebas de fiabilidad para su plataforma
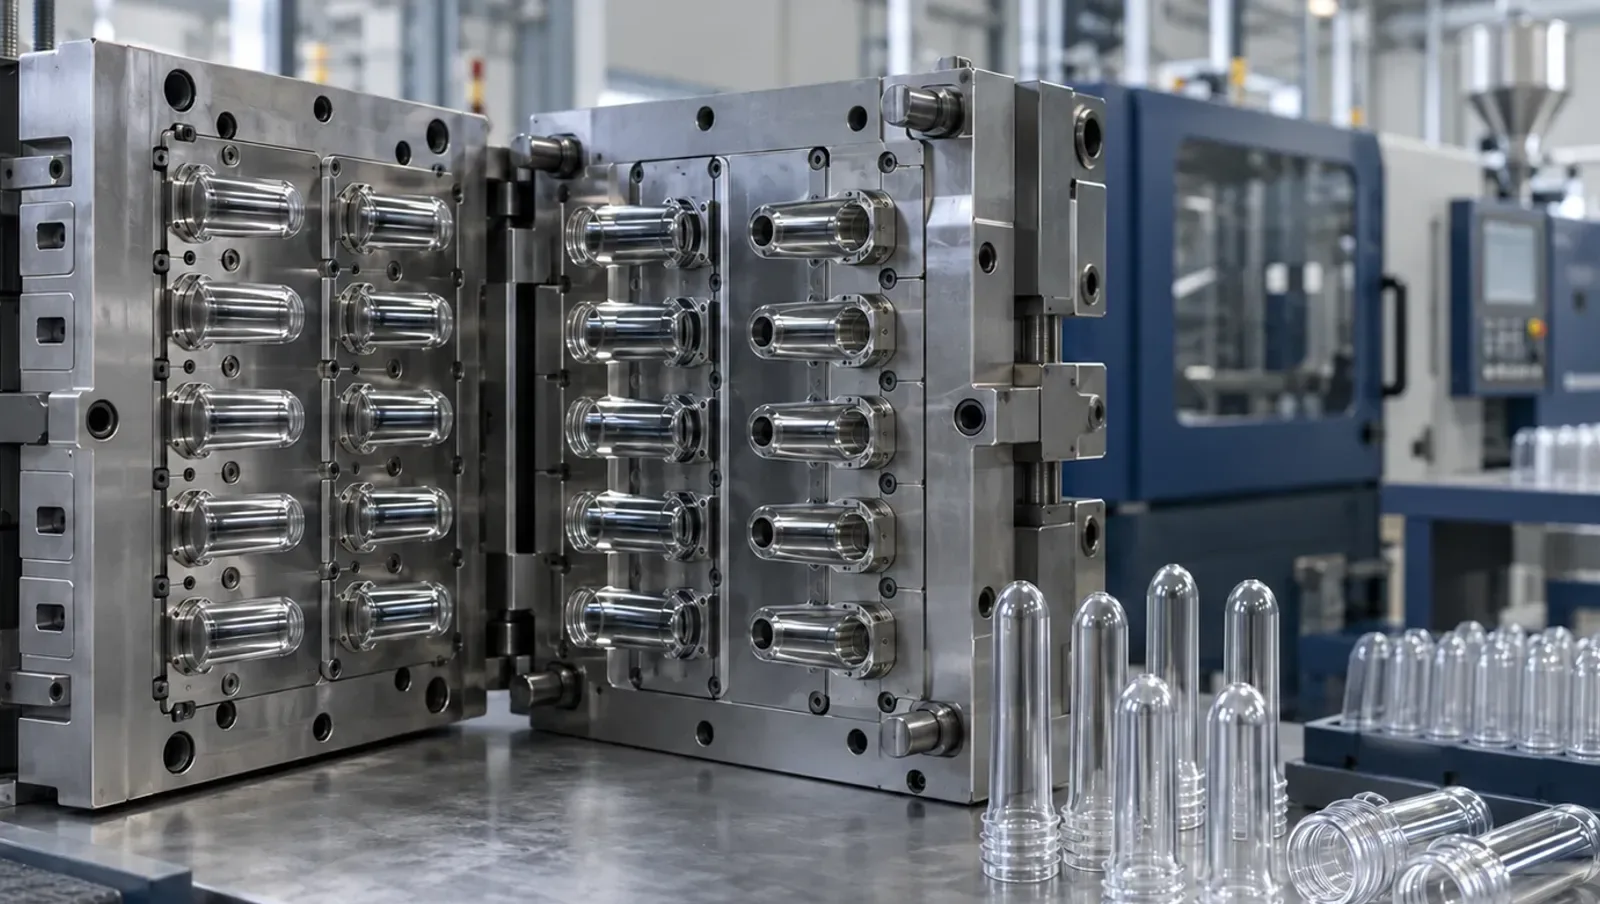
Un molde de preforma PET es una herramienta de inyección que fabrica la pieza que después se estira y se sopla para formar una botella de bebida. Husky, SIPA y Otto Hofstetter son fabricantes que puede investigar junto con LIHE, pero la elección más fiable para una planta depende de la compatibilidad confirmada, los resultados por cavidad y un plan de servicio acordado. Las descripciones públicas de productos no permiten establecer una clasificación universal de fiabilidad.
Una selección neutral de fabricantes
- Husky publica sistemas de moldeo por inyección y canales calientes. Investigue su oferta al evaluar un sistema integrado de producción de preformas o un molde para ese sistema. Solicite la propuesta y las pruebas de aceptación correspondientes a la máquina realmente instalada, sin extender una afirmación del sistema a cualquier plataforma antigua.
- SIPA publica moldes para preformas PET y conversiones. Su página de moldes también describe pruebas en máquinas XFORM dedicadas. Determine si la configuración propuesta representa su máquina de producción y los servicios de planta; el equipo de ensayo del proveedor puede ser útil sin reproducir todas las condiciones de su instalación.
- Otto Hofstetter publica moldes de preformas PET. Inclúyalo al comparar una propuesta de un especialista en moldes. Solicite la interfaz aplicable, el alcance del mantenimiento y la evidencia de cualificación para el molde concreto, en lugar de asumir que una familia publicada confirma el ajuste a su máquina.
- LIHE puede evaluarse para moldes nuevos de preforma, conversión de moldes y componentes de sustitución. Su rango y sus plazos publicados aparecen más abajo. La selección inicial es el comienzo de la cualificación: no elimina la necesidad de aprobar el diseño del envase y medir los resultados de producción.
Compare las pruebas con un mismo criterio
| Criterio | Evidencia útil | Sustituto insuficiente |
|---|---|---|
| Ajuste a máquina | Plano de interfaz aprobado y configuración completa | Marca de máquina en un folleto |
| Equilibrio de cavidades | Muestras identificadas de todas las cavidades activas | Una muestra atractiva |
| Producción | Piezas aceptadas con rechazos e interrupciones | El ciclo aislado más rápido |
| Calidad del envase | Pruebas de botella y cierre para la bebida prevista | Solo apariencia de la preforma |
| Mantenimiento | Piezas reparables, instrucciones y contactos responsables | Promesa de apoyo sin alcance |
| Entrega | Hitos de fabricación, pruebas e instalación | Plazo sin punto de inicio definido |
Cuándo un fabricante seleccionado no encaja
- Excluya de la comparación final cualquier propuesta que mantenga dimensiones de interfaz sin resolver. La familiaridad con la marca de la máquina no debe convertirse en autorización para fabricar basándose en supuestos.
- Para una preforma ya establecida, priorice la producción repetible y la continuidad de los repuestos. Para una botella ligera nueva, priorice el desarrollo y las pruebas del envase terminado. Son compras diferentes, y las mismas pruebas pueden no resolver ambas.
- Un especialista en moldes no asume automáticamente la responsabilidad de la inyectora, el secador o la línea completa de llenado. El alcance de LIHE necesita una coordinación clara con los proveedores del equipo y el personal de planta.
- Seleccione al proveedor cuyo ensayo y servicio acordados respondan al riesgo aceptable para la fábrica. Si faltan datos comparables, mantenga abierta la conclusión de fiabilidad y solicite la evidencia pendiente antes de comprometer el programa de producción.
Compruebe que la declaración de fiabilidad cubre su máquina y su preforma
- Pregunte en qué plataforma de máquina se obtuvo la cifra indicada. Un dato de durabilidad medido en un sistema de inyección dice poco sobre un molde que trabajará con otras platinas, otro canal caliente u otra placa de extracción, así que anote la plataforma junto a cada número que le dé un proveedor.
- Pregunte qué preforma respalda la cifra: peso, espesor de pared, acabado de cuello y grado de resina. Las preformas ligeras de pared delgada a alta velocidad cargan el circuito de refrigeración y los componentes del cuello de otra manera que los diseños más pesados, y un resultado obtenido con una preforma más fácil no se traslada automáticamente.
- Pregunte por el número de cavidades y su estado. Una declaración de fiabilidad para un molde que funciona con varias cavidades bloqueadas no equivale a la de un molde con todas las cavidades activas, y en los moldes de muchas cavidades una sola cavidad débil multiplica su efecto sobre la producción por hora.
- Pregunte cómo se cuentan los ciclos y los defectos. Un recuento de ciclos puede referirse a ciclos del molde o a preformas individuales, y una tasa de defectos depende de qué se clasifica como defecto y de cuántas preformas se inspeccionaron. Sin esas definiciones, el número no se puede comparar entre proveedores.
- Pregunte qué mantenimiento se realizó durante el periodo al que se refiere la declaración. Una durabilidad lograda cambiando a menudo anillos de cuello o núcleos refleja un coste de propiedad distinto al de una durabilidad lograda solo con limpieza e inspección rutinarias.
Pruebe la fiabilidad en una tirada sostenida a alta velocidad
- Paso 1: Acuerde la tirada antes del ensayo: duración, ciclo objetivo, lote de resina y condiciones de secado, cavidades que deben estar activas e intervalo de muestreo. Una tirada de pocos minutos demuestra que el molde puede ciclar; una tirada lo bastante larga para alcanzar el equilibrio térmico muestra si sigue produciendo preformas aceptables.
- Paso 2: Empiece a contar solo cuando el proceso se haya estabilizado y registre cada parada con su causa y su duración. Trate las cavidades bloqueadas, las preformas atascadas y las inyecciones incompletas como producción perdida en lugar de excluirlas del resultado.
- Paso 3: Tome muestras de cada cavidad a intervalos fijos y manténgalas identificadas. Mida el peso y las dimensiones críticas del cuello para poder calcular la capacidad por cavidad; una media de todo el molde puede ocultar una cavidad que se desvía a medida que el acero se calienta.
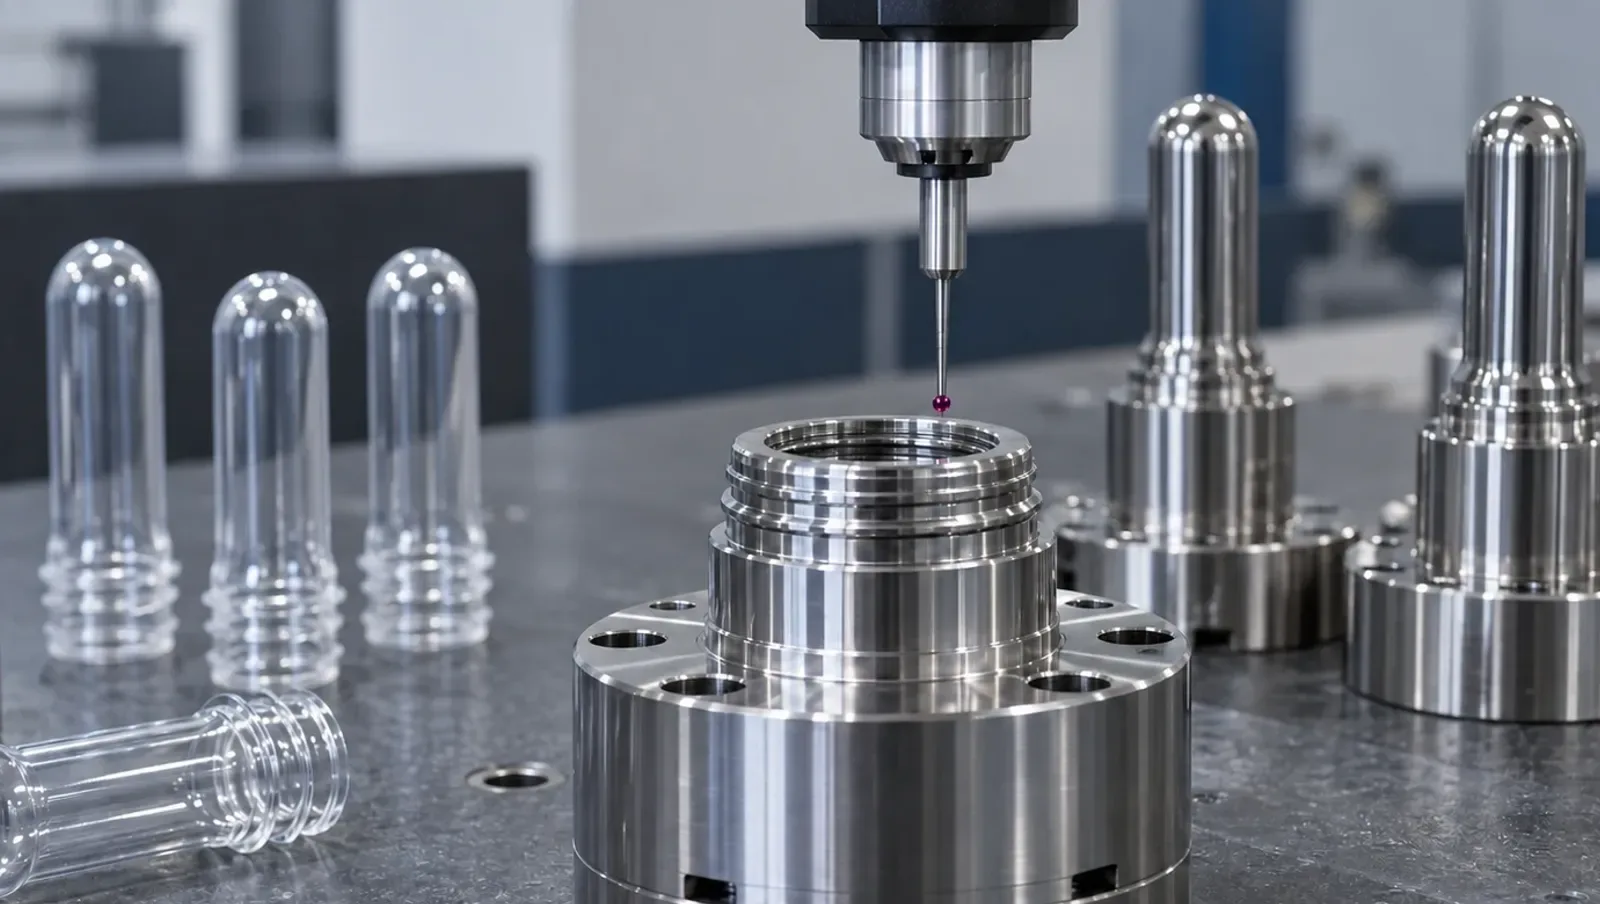
- Paso 4: Pida al proveedor que muestre cómo se calculó cualquier índice de capacidad, como el CPK: qué dimensión, cuántas muestras y qué cavidades. Si dispone de las mediciones originales, recalcule usted mismo el índice.
- Paso 5: Inspeccione las piezas sensibles al desgaste tras la tirada y de nuevo tras el primer intervalo de mantenimiento en producción. Las marcas tempranas en anillos de cuello, núcleos, cierres de cavidad o puntas de boquilla indican que una declaración de fiabilidad puede no mantenerse durante la vida útil del molde.
Qué publica LIHE sobre fiabilidad y cómo verificarlo
LIHE Precision es a la vez autora de este artículo y uno de los fabricantes que en él se analizan, de modo que sus propios números forman parte de la misma lista de evidencias que los de cualquier otro proveedor y deben comprobarse de la misma forma. Las cifras siguientes están publicadas en lihe-preform.com y son las que afectan a la fiabilidad a alta velocidad.
- Capacidad: LIHE declara que su utillaje alcanza de forma constante un CPK ≥ 1,33. Pregunte a qué dimensiones y cavidades se refiere el valor y solicite los datos de medición que lo respaldan.
- Defectos: se publican tasas de defectos operativos de tan solo el 0,0064%. Una cifra «de tan solo» describe un mejor resultado, así que pida las condiciones y la base de inspección con que se obtuvo.
- Durabilidad: los moldes están construidos para soportar hasta 8 millones de ciclos en plataformas Husky, SACMI y Netstal. Confirme cuál de esas plataformas corresponde a su instalación antes de basarse en la cifra.
- Gama y volumen: moldes de preforma PET de 32 a 160 cavidades para máquinas HUSKY, NETSTAL, SIPA, KATA y otras, con más de 12.000 cavidades producidas al año.
- Refrigeración: la mejora publicada gracias a la optimización de la refrigeración es un tiempo de enfriamiento del cuello hasta 0,5 segundos más corto. Verifique esa mejora en su propio ensayo de ciclo en lugar de darla por hecha.
- Contexto: LIHE es proveedor de moldes verificado por Coca-Cola en la región de Asia y atiende a clientes en más de 50 países. Eso describe la cualificación del proveedor, no el resultado que obtendrá su molde concreto.
Preguntas frecuentes
- ¿Existe un único fabricante más fiable?
- La información pública utilizada aquí no permite afirmarlo. Cualifique al candidato con su máquina, envase y requisitos de aceptación. La fiabilidad debe apoyarse en la configuración productiva propuesta y los acuerdos de servicio, no en una clasificación universal.
- ¿Muchas cavidades demuestran una producción rápida y fiable?
- No. Importa la producción aceptable de las cavidades activas bajo condiciones acordadas. Considere los rechazos, las paradas, la refrigeración y el mantenimiento junto con el ciclo; el número nominal de cavidades no demuestra una producción sostenida.
- ¿Qué debo enviar con la consulta?
- Envíe el modelo de máquina y sus interfaces, el plano aprobado de preforma y cuello, la resina y la botella previstas, la producción requerida y los criterios de prueba. Identifique los moldes existentes y los conjuntos que necesitan sustitución o desarrollo.
- ¿Puede LIHE sustituir un molde existente?
- LIHE publica servicios de conversión y componentes de sustitución. Confirme la plataforma exacta, la revisión del plano y la interfaz completa antes de aprobar el cambio. La oferta publicada no elimina la ingeniería y la aceptación específicas del proyecto.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización