
Vamos a pasar una línea de botellas PET a 100% rPET: ¿qué cambios necesitamos en el molde y el canal caliente?
Guía práctica para ingenieros de planta que convierten una línea de preformas y botellas a 100% rPET: qué cambios revisar en el molde de preforma, el canal caliente y la refrigeración, cómo hacer la conversión paso a paso y cómo corregir los defectos típicos.
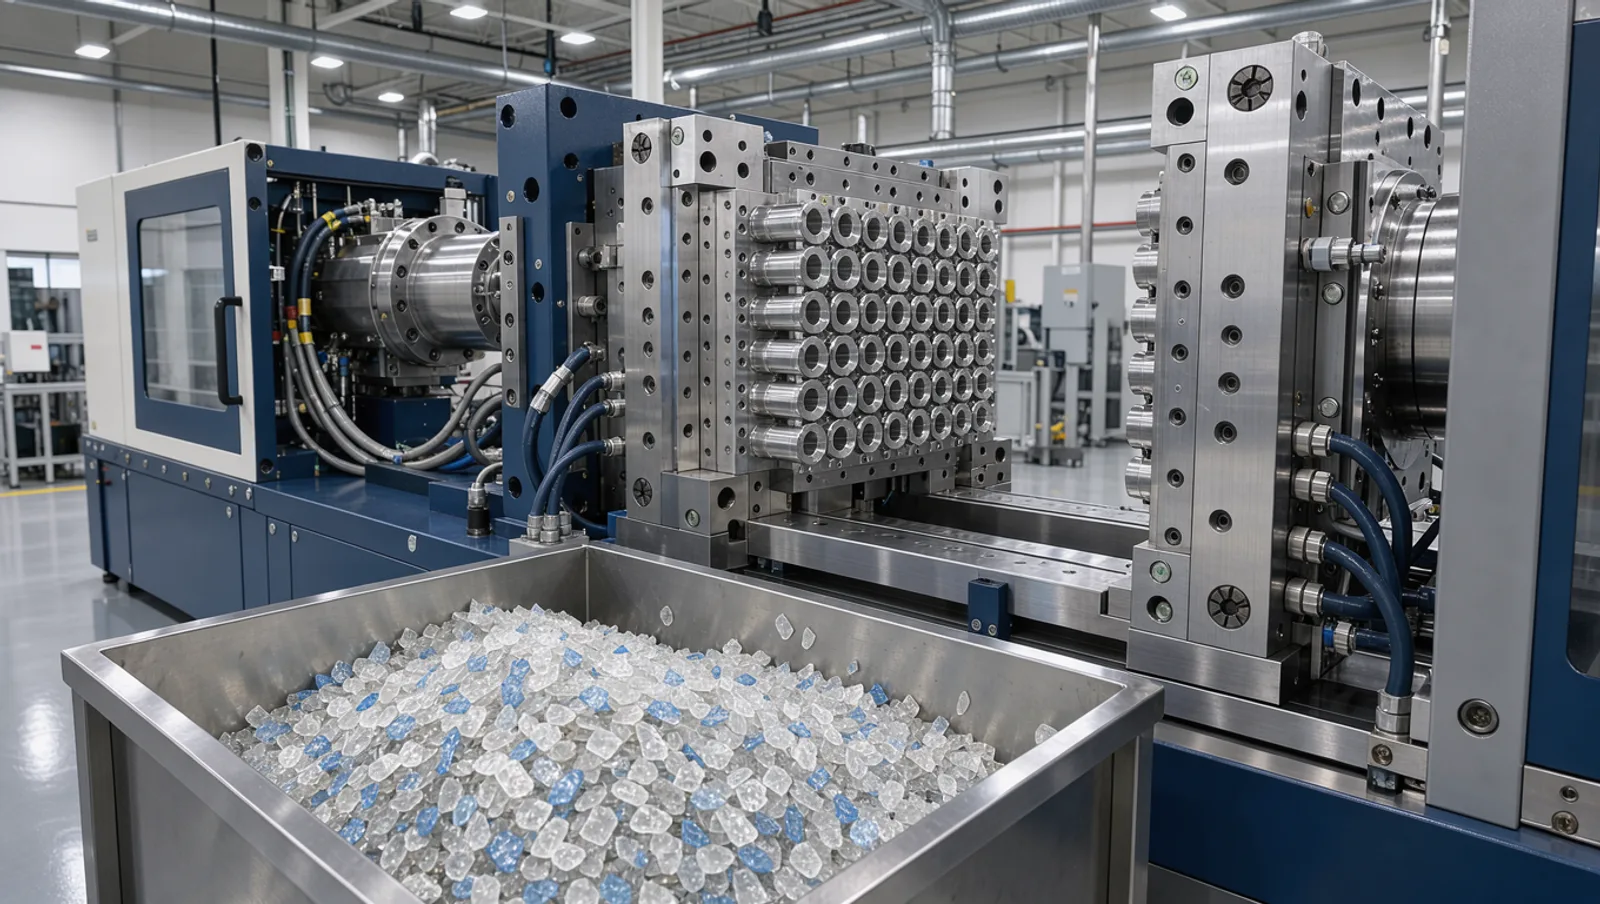
¿Qué cambios de molde y canal caliente necesita una línea con 100% rPET?
El rPET (tereftalato de polietileno reciclado) es PET recuperado de botellas usadas y reprocesado en escamas o granza de grado alimentario que puede sustituir a la resina virgen. En la mayoría de las conversiones el acero del molde de preforma y la disposición de cavidades pueden quedarse como están; los cambios se concentran en el canal caliente (puntas de boquilla, agujas de válvula, sellos, resistencias y equilibrio de temperatura), en el venteo y la refrigeración del molde, y en el secado y el manejo del material antes de la máquina.
La razón es que el 100% rPET se comporta de forma menos uniforme que el PET virgen: la viscosidad intrínseca (IV) varía de un lote a otro, el material es más sensible a la humedad y al historial térmico, y contiene más volátiles y contaminantes finos. Un molde y un canal caliente que funcionan bien con resina virgen pueden mostrar puntos negros, turbidez, defectos de punto de inyección y variación de peso cuando el rPET llega al 100%.
Cifras clave para planificar una conversión a rPET
- Los moldes de preforma pueden especificarse de 32 a 160 cavidades; el enfoque de conversión es el mismo, pero cada cavidad adicional suma una boquilla más que equilibrar.
- Los canales calientes de válvula de LIHE están disponibles hasta 144 cavidades de preforma, con una garantía de 3 años contra fugas en el diseño tipo Husky Ultra.
- Una refrigeración optimizada puede reducir el tiempo de enfriamiento del cuello hasta 0,5 s, lo que ayuda a recuperar tiempo de ciclo si el rPET obliga a un proceso más frío y lento.
- Las propuestas de aligeramiento reducen el peso de la preforma entre 1 g y 2 g; con rPET, confirme primero el comportamiento en el estirado-soplado.
- Plazos publicados: piezas de repuesto 4 semanas, moldes piloto 20 días, moldes PET estándar 8 semanas.
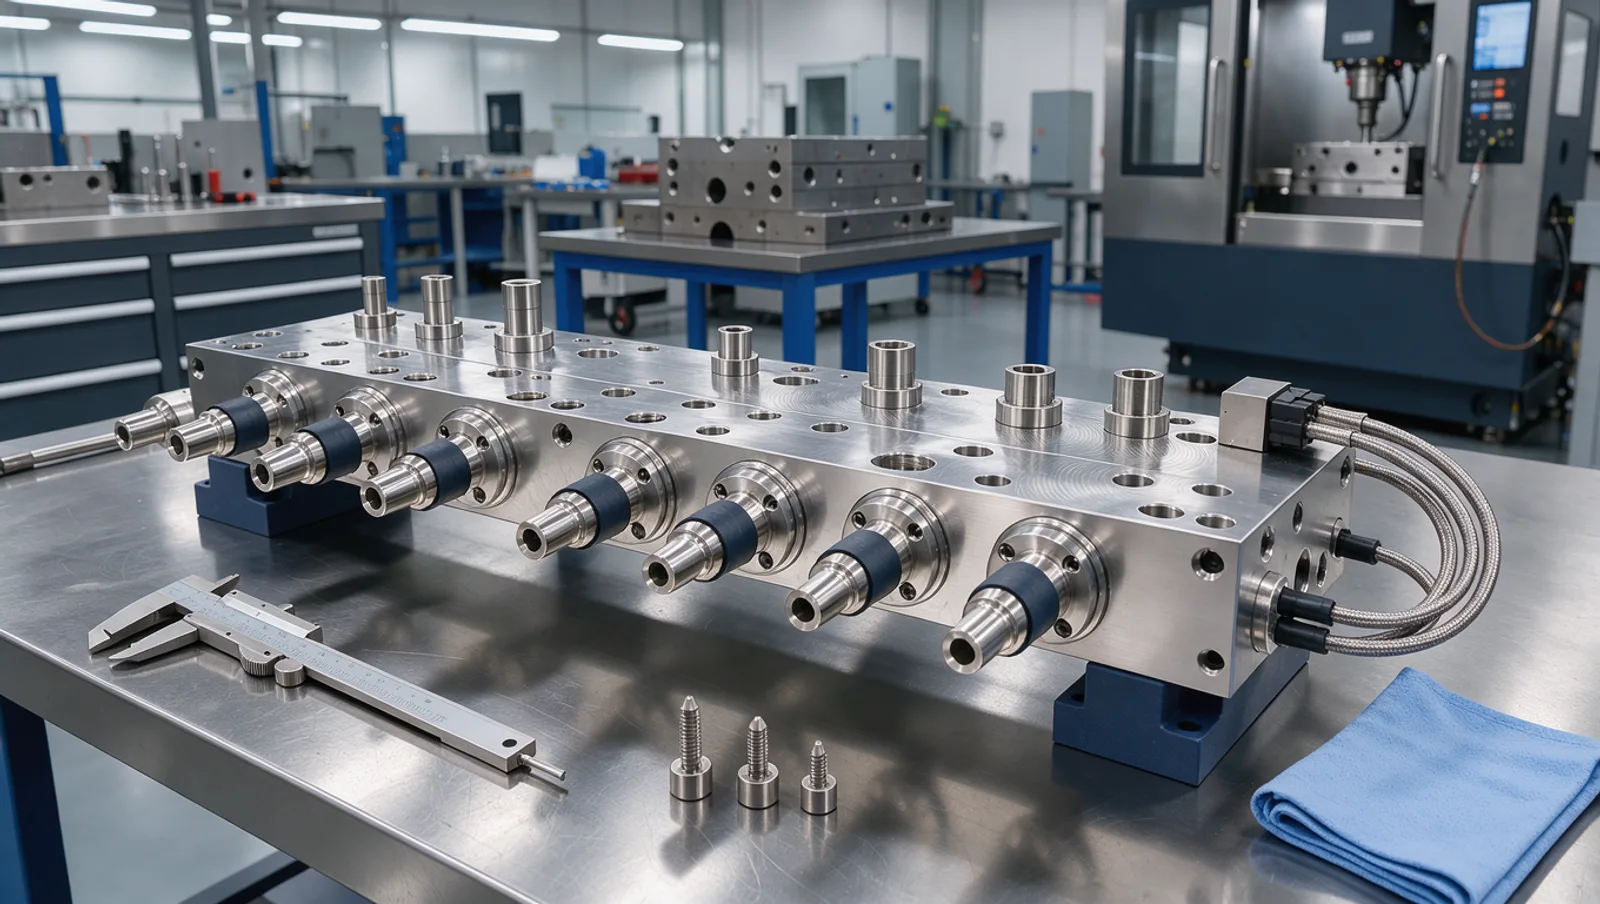
Qué cambia cuando la resina pasa a ser 100% rPET
- Variación de IV: los lotes de escama y granza reciclada difieren en IV, por lo que la viscosidad del fundido, el equilibrio de llenado y el peso de la preforma cambian entre lotes.
- Sensibilidad a la humedad: el PET húmedo se hidroliza en el cilindro y en el canal caliente, lo que baja la IV y debilita la botella final.
- Historial térmico: el rPET ya se ha fundido al menos una vez, así que el tiempo de residencia extra en el distribuidor eleva el acetaldehído (AA) y el amarilleo.
- Volátiles y finos: más gas y polvo en el fundido significan un ensuciamiento más rápido de los venteos y depósitos en cavidades y machos.
- Contaminantes: geles, puntos y partículas extrañas que pasan la filtración del reciclador pueden obstruir parcialmente puntas de boquilla y puntos de inyección.
- Color: el rPET suele tener un ligero tono; la turbidez o el amarilleo causados por el proceso se notan más que con resina virgen.
Qué preparar antes de la conversión
- La especificación de rPET de su proveedor: rango de IV, humedad en la entrega, límites de contaminación y la aprobación para contacto alimentario del proceso de reciclado (por ejemplo, una carta de no objeción de la FDA en EE. UU.).
- Datos base de la línea actual con PET virgen: tiempo de ciclo, tasa de rechazo por cavidad, peso de preforma por cavidad, nivel de AA y caída de IV de la granza a la preforma.
- Una revisión de capacidad del secador y del transporte de material, porque la escama de rPET tiene otra densidad aparente y otra respuesta al secado que la granza virgen.
- Una auditoría del estado del canal caliente: lecturas de resistencias y termopares por zona, desgaste de puntas y agujas, estado de los sellos e historial de fugas.
- Una auditoría del estado del molde: profundidad de venteo, caudal y diferencia de temperatura del agua por circuito, cal en los canales y desgaste de anillos de cuello y conos de cierre.
- Los planos de preforma y botella, además de los resultados de soplado, para comprobar en la sopladora cualquier cambio de espesor de pared o de peso.
Cambios de molde y canal caliente a considerar
| Componente | Problema típico con 100% rPET | Cambio a considerar |
|---|---|---|
| Puntas de boquilla y agujas de válvula | Desgaste, depósitos, hilos y marca de inyección | Inspeccionar cada boquilla; sustituir puntas, agujas y sellos como juego donde haya desgaste |
| Resistencias y termopares | Zonas débiles causan boquillas frías y desequilibrio de peso | Sustituir resistencias y sensores defectuosos; reequilibrar temperaturas de zona |
| Canales del distribuidor | Zonas muertas retienen fundido degradado y liberan puntos negros | Limpiar o reacondicionar el distribuidor; revisar puntos de estancamiento |
| Filtración del fundido (lado máquina) | Partículas bloquean puntos de inyección y causan inyecciones incompletas | Confirmar la filtración con el proveedor de rPET y en la máquina |
| Venteo de cavidad y macho | Depósitos de volátiles, quemaduras, inyecciones incompletas | Revisar profundidad de venteo y acortar el intervalo de limpieza |
| Circuitos de refrigeración | Turbidez y enfriamiento más largo para mantener la calidad | Desincrustar, verificar caudal por circuito, considerar refrigeración de cuello optimizada |
| Insertos de punto de inyección | Punto cristalino, agujero o hilos | Revisar la geometría del punto y la refrigeración alrededor |
| Diseño de preforma | Distinto comportamiento de estirado en la sopladora | Revisar espesor de pared y peso antes de aligerar |
Paso a paso: convertir la línea a 100% rPET
- Paso 1: Registre una línea base completa con PET virgen para comparar cada cambio posterior con cifras reales.
- Paso 2: Acuerde la especificación de rPET con su proveedor y analice la IV y la humedad de cada lote antes de que llegue al secador.
- Paso 3: Confirme el tiempo de residencia y la capacidad de punto de rocío del secador para el caudal de rPET, según los datos de secado del proveedor de resina.
- Paso 4: Revise el canal caliente: compruebe cada zona de calefacción y termopar, sustituya puntas, agujas y sellos desgastados y limpie el distribuidor.
- Paso 5: Revise el molde: desincruste los canales de refrigeración, verifique el caudal por circuito, limpie y mida los venteos y compruebe anillos de cuello y conos.
- Paso 6: Haga una prueba de material escalonada, aumentando la proporción de rPET por etapas mientras mide peso, AA, caída de IV y defectos por cavidad.
- Paso 7: Ajuste el proceso en cada etapa: temperatura del fundido, equilibrio de zonas del canal caliente, presión de mantenimiento y enfriamiento, con el menor tiempo de residencia posible.
- Paso 8: Sople preformas de muestra en su sopladora y revise la distribución de pared, la carga axial y el aspecto de la botella.
- Paso 9: Fije la ventana de proceso y actualice los intervalos de mantenimiento preventivo de venteos, puntas y filtros para el rPET.
Problemas comunes tras pasar a rPET y cómo resolverlos
| Síntoma | Causa probable | Qué revisar o cambiar |
|---|---|---|
| Puntos negros | Fundido degradado en zonas muertas del distribuidor o contaminación | Limpiar o reacondicionar el distribuidor; revisar filtración; reducir tiempo de residencia |
| Amarilleo | Exceso de historial térmico o sobresecado | Bajar temperaturas de fundido y canal caliente donde sea posible; revisar el secador |
| AA alto | Temperatura de fundido alta y residencia larga | Reducir temperaturas de cilindro y distribuidor; revisar dosis frente a tamaño del cilindro |
| Turbidez en punto de inyección o fondo | Enfriamiento lento o humedad | Revisar refrigeración del punto, caudal de agua y secado |
| Inyecciones incompletas en algunas cavidades | Puntas obstruidas, zonas frías, venteos sucios | Inspeccionar puntas, resistencias y venteos de las cavidades afectadas |
| Hilos o marca de inyección larga | Agujas o puntas desgastadas, punto demasiado caliente | Sustituir agujas y puntas; reequilibrar la temperatura del punto |
| Variación de peso entre lotes | Variación de IV en el suministro de rPET | Ajustar la especificación de IV; separar y mezclar lotes |
| Burbujas o rayas plateadas | Humedad o volátiles | Verificar el secado; limpiar venteos |
Consejos avanzados para una producción estable con 100% rPET
- Mida la IV en las preformas, no solo en el material de entrada; la caída de IV a lo largo de la línea indica si el secado y el tiempo de residencia están bajo control.
- Tenga en planta un juego de repuesto de puntas, agujas y sellos para resolver una boquilla obstruida sin una parada larga.
- Haga seguimiento de rechazos por cavidad; una sola cavidad que deriva suele apuntar a una boquilla, un venteo o un circuito de refrigeración, no al material.
- Use la optimización de refrigeración para recuperar tiempo de ciclo; la refrigeración optimizada de LIHE puede reducir el enfriamiento del cuello hasta 0,5 s.
- Retrase cualquier aligeramiento hasta que el proceso con rPET sea estable y luego pruebe la reducción de 1 g a 2 g en la sopladora.
- Si el canal caliente es antiguo, compare el reacondicionamiento con la sustitución; el rPET pone en evidencia rápidamente fugas y resistencias débiles.
Conceptos relacionados
- Viscosidad intrínseca (IV): medida del peso molecular del PET; baja cuando el PET se degrada por humedad o calor.
- Acetaldehído (AA): subproducto de la degradación térmica del PET que puede afectar al sabor del agua y de bebidas sensibles.
- Hidrólisis: reacción del PET fundido con el agua, principal razón por la que el material sin secar pierde IV.
- Canal caliente de válvula: canal caliente en el que una aguja abre y cierra mecánicamente cada punto de inyección, con puntos más limpios que los térmicos.
- Cristalinidad: regiones ordenadas del PET que aparecen como turbidez blanca en la preforma cuando el enfriamiento es demasiado lento.
Cómo apoya LIHE una conversión a rPET
- LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
- Pruebas de material rPET y conversiones de líneas de producción como parte de sus soluciones a medida.
- Reacondicionamiento de canales calientes y repuestos de puntas de boquilla, agujas de válvula, resistencias y sellos para sistemas compatibles con HUSKY, NETSTAL, KM y SIPA.
- Optimización de refrigeración y piezas de conversión 100% intercambiables con sistemas Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps y Corvaglia.
- Diagnóstico remoto, apoyo en la puesta en marcha en planta y mantenimiento preventivo a cargo de un equipo técnico dedicado.
Preguntas frecuentes
- ¿Necesitamos un molde de preforma nuevo para trabajar con 100% rPET?
- Normalmente no. La disposición de cavidades y el acero suelen mantenerse. El trabajo se centra en el canal caliente, el venteo, la refrigeración y el secado. Solo hace falta un molde nuevo si el actual está desgastado o si debe cambiar el propio diseño de la preforma.
- ¿Qué piezas del canal caliente se desgastan antes con rPET?
- Las primeras que conviene revisar son las puntas de boquilla, las agujas de válvula y los sellos, seguidas de resistencias y termopares. Los contaminantes y depósitos del rPET ponen en evidencia el desgaste y las zonas débiles antes que la resina virgen.
- ¿Por qué vemos más puntos negros después del cambio?
- El rPET tiene un historial térmico más largo, así que el fundido que queda en zonas muertas del distribuidor se degrada antes. Limpiar o reacondicionar el distribuidor, reducir el tiempo de residencia y confirmar la filtración suelen resolverlo.
- ¿El 100% rPET alargará nuestro tiempo de ciclo?
- Puede hacerlo si el proceso debe trabajar más frío o más lento para controlar el AA y la turbidez. La refrigeración optimizada, que puede reducir el enfriamiento del cuello hasta 0,5 s, es una forma de recuperar parte de ese tiempo.
- ¿Puede LIHE ayudar con pruebas antes de comprometernos?
- Sí. Las pruebas de material rPET forman parte de las soluciones a medida de LIHE, junto con el reacondicionamiento de canales calientes y las conversiones de línea. Escriba a sales@lihe-preform.com con los datos de su molde, máquina y rPET.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización