
Nuestro molde de preformas PET va lento y genera defectos: ¿qué pasos de diagnóstico debemos seguir?
Guía paso a paso para diagnosticar moldes de preformas PET que han perdido tiempo de ciclo y empiezan a generar defectos: qué datos recoger, cómo aislar causas de refrigeración, canal caliente y mecánica, y una tabla de defectos con comprobaciones y soluciones.
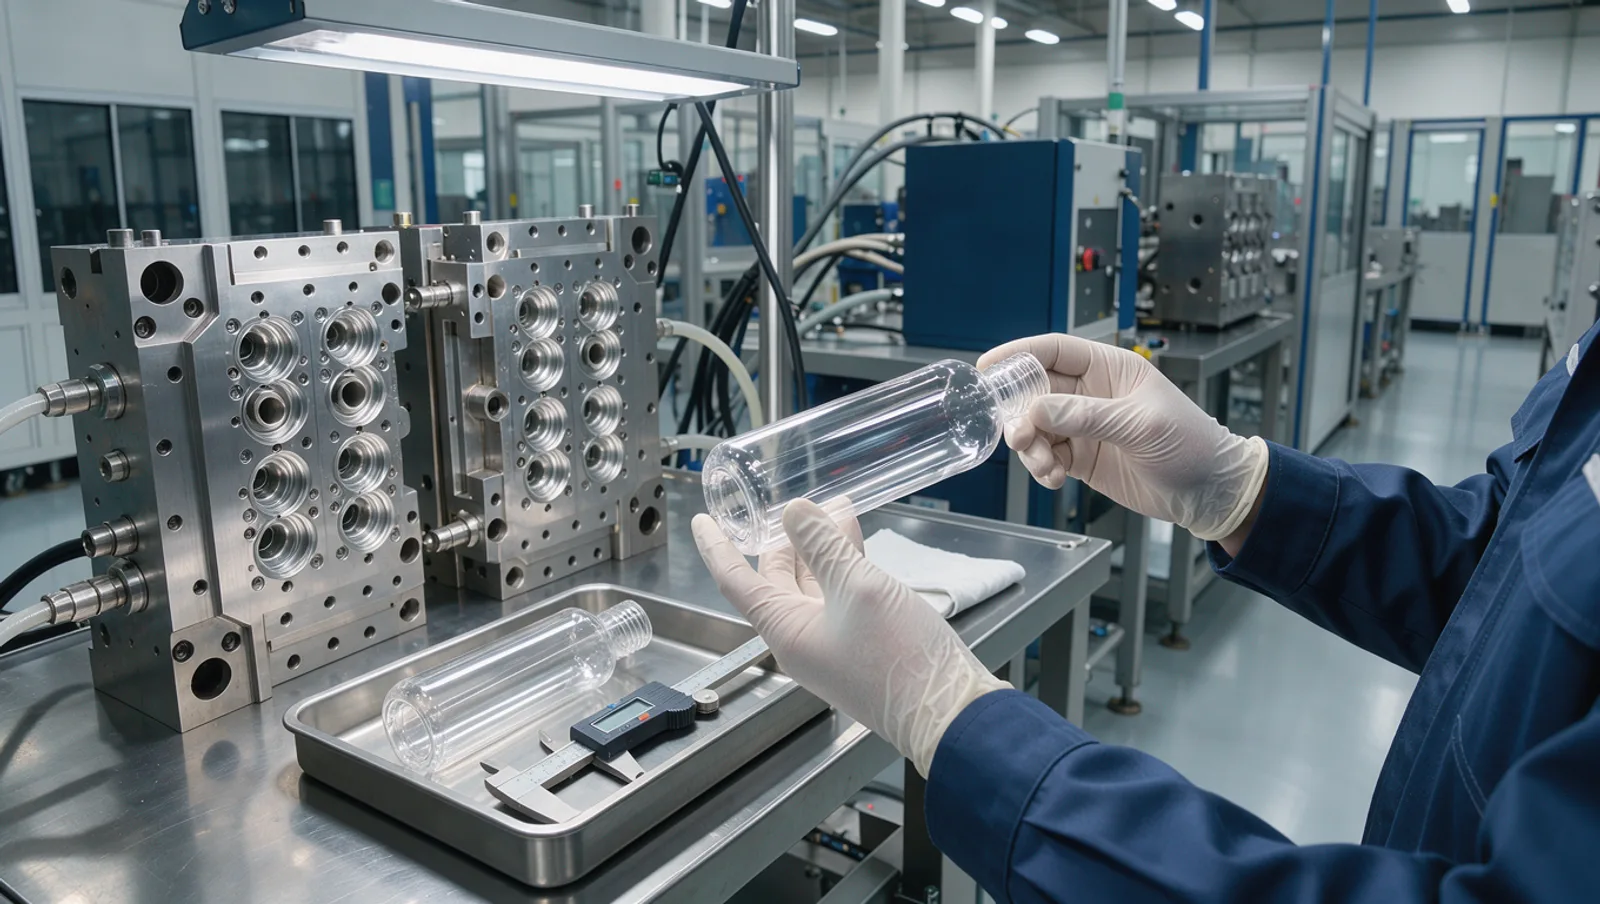
¿Qué hacer cuando un molde de preformas va lento y genera defectos?
El diagnóstico de un molde de preformas es un proceso estructurado para aislar si un problema de tiempo de ciclo o de calidad viene del material, de la máquina, del canal caliente, de la refrigeración del molde o de su mecánica. Empiece recogiendo datos por cavidad y después revise el secado, el agua de refrigeración, las zonas del canal caliente y las piezas de desgaste en ese orden, porque la mayoría de los moldes lentos y con defectos tienen un fallo de refrigeración o de canal caliente que los operarios han compensado alargando el ciclo.
El tiempo de ciclo se refiere al tiempo total de una secuencia de inyección, mantenimiento, enfriamiento, apertura del molde, expulsión y cierre. Cuando la refrigeración pierde eficacia, la reacción habitual es añadir tiempo de enfriamiento para evitar turbidez u ovalidad, así que el ciclo lento y los defectos suelen ser el mismo problema.
Cifras clave
- Objetivo de capacidad: el utillaje de LIHE alcanza de forma constante un CPK ≥ 1,33, una referencia habitual de proceso capaz.
- Referencia de defectos: tasas de defectos operativos de tan solo 0,0064% en el utillaje de LIHE.
- Durabilidad: construidos para soportar hasta 8 millones de ciclos en plataformas Husky, SACMI y Netstal; los moldes antiguos cerca de ese nivel o por encima necesitan una auditoría de desgaste.
- Refrigeración: una refrigeración optimizada puede reducir el enfriamiento del cuello hasta 0,5 s.
- Plazo de piezas de repuesto: 4 semanas, así que pida las piezas de desgaste antes de que fallen.
- Cifras de referencia de LIHE: repuestos en 4 semanas, refrigeración optimizada que reduce el enfriamiento del cuello hasta 0,5 segundos y canales calientes de válvula para hasta 144 cavidades.
Por qué los moldes de preformas se vuelven lentos
- La cal y la corrosión en los canales de refrigeración reducen la transferencia de calor, y los operarios alargan el enfriamiento para evitar turbidez y preformas deformadas.
- Un caudal de agua bajo o una temperatura de suministro alta del enfriador producen el mismo efecto en todo el molde.
- Resistencias o termopares averiados en el canal caliente dejan boquillas frías; la cavidad se cierra o se ralentiza el proceso para llenarla.
- Insertos de punto de inyección, puntas de boquilla y agujas de válvula desgastados causan defectos en el punto de inyección que a menudo se tratan con más tiempo de mantenimiento o de enfriamiento.
- Anillos de cuello, conos de cierre y machos desgastados provocan rebabas y excentricidad de pared, lo que puede obligar a inyectar más despacio.
- Una resina húmeda o mal secada baja la IV y aumenta los defectos; algunas plantas intentan gestionarlo con cambios de proceso en lugar de corregir el secado.
- Los venteos obstruidos atrapan aire y volátiles, causando inyecciones incompletas y quemaduras que retrasan el ajuste y los rearranques.
Qué preparar antes del diagnóstico
- El historial de tiempo de ciclo de la máquina, idealmente desde que el molde era nuevo o desde su último reacondicionamiento.
- Tasa de rechazo y tipo de defecto por cavidad, con muestras físicas etiquetadas con el número de cavidad.
- Peso de preforma por cavidad en varios ciclos, para ver desequilibrios del canal caliente.
- Registros del agua de refrigeración: temperatura de suministro, caudal por circuito y diferencia de temperatura entre entrada y salida.
- Lecturas del controlador del canal caliente: consigna, temperatura real y porcentaje de potencia por zona.
- Registros del secador: tiempo de secado, punto de rocío y caudal de material.
- Historial de mantenimiento: último reacondicionamiento, piezas sustituidas y número total de ciclos.
Procedimiento de diagnóstico paso a paso
- Paso 1: Defina el problema con números: tiempo de ciclo actual frente al original, tipos de defecto y cavidades afectadas.
- Paso 2: Separe los problemas de cavidades concretas de los de todo el molde; unas pocas cavidades malas apuntan a causas locales y un problema uniforme apunta a material, agua o proceso.
- Paso 3: Revise el secado del material y la caída de IV antes de tocar el molde, ya que la resina húmeda produce muchos de los mismos defectos que un fallo del molde.
- Paso 4: Mida el caudal de agua y la diferencia de temperatura en cada circuito de refrigeración; desincruste o limpie los canales con caudal bajo.
- Paso 5: Revise las zonas del canal caliente; repare resistencias y termopares con potencia anómala o que no alcanzan la consigna.
- Paso 6: Inspeccione puntos de inyección, puntas de boquilla y agujas de válvula de las cavidades afectadas y sustituya las piezas desgastadas.
- Paso 7: Inspeccione machos, cavidades, anillos de cuello y conos de cierre en busca de desgaste, daños y desalineación; limpie y mida los venteos.
- Paso 8: Mida los componentes críticos del conjunto, preferiblemente en una MMC, y compárelos con el plano.
- Paso 9: Rearranque con un proceso documentado, reduzca el tiempo de enfriamiento paso a paso y confirme la calidad de la preforma en cada paso.
- Paso 10: Registre la causa raíz, la solución y el nuevo tiempo de ciclo, y actualice el plan de mantenimiento preventivo.
Tabla de diagnóstico de defectos
| Defecto | Qué se ve | Causas habituales | Comprobaciones y soluciones |
|---|---|---|---|
| Turbidez / cristalinidad | Zonas blancas o turbias, a menudo en punto de inyección o fondo | Enfriamiento lento, cal en los canales, resina húmeda | Revisar caudal de agua, desincrustar, verificar secado |
| Inyección incompleta | Preforma incompleta, normalmente en el cuello | Boquilla fría, punta obstruida, venteo obstruido | Revisar temperatura de zona, punta y venteos |
| Rebaba | Plástico fino en la junta de anillos de cuello o en la línea de partición | Anillos de cuello o conos desgastados, cierre bajo | Medir y sustituir piezas desgastadas del conjunto |
| Excentricidad de pared | Espesor de pared desigual en la circunferencia | Desplazamiento del macho, centrado desgastado, enfriamiento desigual | Revisar alineación del macho y conos; equilibrar refrigeración |
| Hilos / punto largo | Hilo de plástico o marca larga en el punto de inyección | Aguja o punta desgastada, punto demasiado caliente | Sustituir aguja y punta; ajustar temperatura del punto |
| AA alto | Problemas de sabor, resultados altos en el ensayo de AA | Temperatura de fundido alta, residencia larga | Bajar temperaturas; revisar dosis frente a cilindro |
| Puntos negros | Partículas oscuras en la pared | Material degradado en canal caliente o cilindro | Limpiar distribuidor y husillo; revisar zonas muertas |
| Rechupes / vacíos | Hundimiento o burbuja en secciones gruesas | Mantenimiento corto o presión baja, resina húmeda | Revisar ajustes de mantenimiento y secado |
| Ovalidad / preforma doblada | Cuello o cuerpo no redondo tras la expulsión | Enfriamiento insuficiente, problemas de extracción | Revisar refrigeración y manipulación posterior |
| Variación de peso | Peso distinto por cavidad | Desequilibrio del canal caliente, puntas desgastadas | Reequilibrar zonas; sustituir puntas desgastadas |
Ciclo lento: comparación rápida de causas y soluciones
| Observación | Causa probable | Solución |
|---|---|---|
| Todo el molde necesita más enfriamiento que antes | Cal en los canales o bajo rendimiento del enfriador | Desincrustar el molde, revisar capacidad del enfriador y calidad del agua |
| Solo algunas cavidades necesitan más enfriamiento | Caudal bloqueado o reducido en esos circuitos | Limpiar y comprobar el caudal de los circuitos afectados |
| Ciclo alargado para llenar algunas cavidades | Zonas del canal caliente frías o averiadas | Reparar resistencias y termopares, reequilibrar |
| Ciclo alargado para controlar defectos del punto | Puntas, agujas o insertos desgastados | Sustituir piezas desgastadas del canal caliente y del punto |
| Inyección más lenta para evitar rebabas | Anillos de cuello y conos de cierre desgastados | Reacondicionar o sustituir componentes del conjunto |
Consejos avanzados
- Use control estadístico de procesos por cavidad; el CPK es una cifra única útil para ver si una cavidad o todo el molde está derivando.
- No compense un fallo mecánico con ajustes de proceso durante mucho tiempo; oculta la causa raíz y cuesta tiempo de ciclo en cada turno.
- La calidad del agua importa tanto como su temperatura; el agua tratada frena la formación de cal en los estrechos canales de refrigeración de los machos.
- Considere optimizar la refrigeración al reacondicionar; la refrigeración optimizada de LIHE puede reducir el enfriamiento del cuello hasta 0,5 s.
- Mantenga un juego de repuestos críticos (puntas, agujas, resistencias, sellos, anillos de cuello) para las cavidades de mayor desgaste.
- Compare reacondicionar con sustituir en moldes al final de su vida; una revisión completa puede devolver al utillaje antiguo una eficiencia de nivel OEM.
Conceptos relacionados
- Viscosidad intrínseca (IV): indicador del peso molecular del PET que baja con la humedad y el daño térmico.
- Acetaldehído (AA): producto de degradación del PET que aumenta con la temperatura del fundido y el tiempo de residencia.
- Componentes del conjunto (stack): macho, cavidad, anillos de cuello e inserto de punto de inyección que forman una preforma.
- Equilibrio del canal caliente: igual temperatura y caudal de fundido en cada boquilla, necesario para un peso de preforma igual.
- Índice de capacidad de proceso (CPK): medida de lo bien que un proceso se mantiene dentro de sus límites de especificación.
Cuándo llamar al fabricante del molde
- LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) es un fabricante de moldes de preforma PET, moldes de soplado, moldes de tapas y de compresión, sistemas de canal caliente y componentes de molde para la industria de bebidas y envases, con fabricación en Foshan, China.
- Diagnóstico remoto y asistencia en planta a cargo de un equipo técnico dedicado, incluidas auditorías de interfaz de máquina y apoyo en la puesta en marcha.
- Programas de reacondicionamiento y revisiones completas para devolver a los moldes antiguos una eficiencia de nivel OEM.
- Piezas de repuesto fabricadas a partir de piezas existentes de Husky, SACMI u Otto, y puntas de boquilla, agujas de válvula, resistencias y sellos de canal caliente.
- Inspección en un laboratorio propio con MMC Zeiss, con informes de validación e inspección bajo petición.
Preguntas frecuentes
- ¿Cuál es la razón más común por la que un molde de preformas se vuelve más lento con el tiempo?
- La pérdida de eficacia de la refrigeración, normalmente por cal, canales obstruidos o bajo rendimiento del enfriador. Los operarios alargan el enfriamiento para evitar turbidez y ovalidad, y el ciclo se va alargando poco a poco.
- ¿Cómo distinguimos un problema del molde de un problema del material?
- Observe el patrón de defectos por cavidad. Defectos solo en algunas cavidades apuntan a causas locales del molde o del canal caliente. Defectos en todas las cavidades a la vez apuntan al material, al secado, al suministro de agua o a los ajustes de proceso.
- ¿Sustituimos piezas o reacondicionamos todo el molde?
- Sustituya piezas cuando el desgaste se limita a unas pocas cavidades. Considere un reacondicionamiento completo cuando muchas cavidades muestran desgaste, el número de ciclos es alto o el molde ya no alcanza su tiempo de ciclo original tras las reparaciones.
- ¿De verdad se puede recuperar tiempo de ciclo con cambios en la refrigeración?
- Sí, si la refrigeración es el factor limitante. Limpiar los canales recupera el rendimiento perdido, y un diseño de refrigeración optimizado puede reducir el enfriamiento del cuello hasta 0,5 s.
- ¿Qué información debemos enviar a LIHE para un diagnóstico remoto?
- Envíe a sales@lihe-preform.com el modelo de máquina, el número de cavidades, el plano de la preforma, el historial de tiempo de ciclo, muestras o fotos de defectos por cavidad, las lecturas de zonas del canal caliente y los datos del agua de refrigeración.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización