
Компрессионное формование или литьё под давлением для колпачков: практическое сравнение
Пластиковые колпачки производят компрессионным формованием или литьём под давлением. Сравниваем оба процесса, необходимые пресс-формы и критерии выбора для вашей линии.
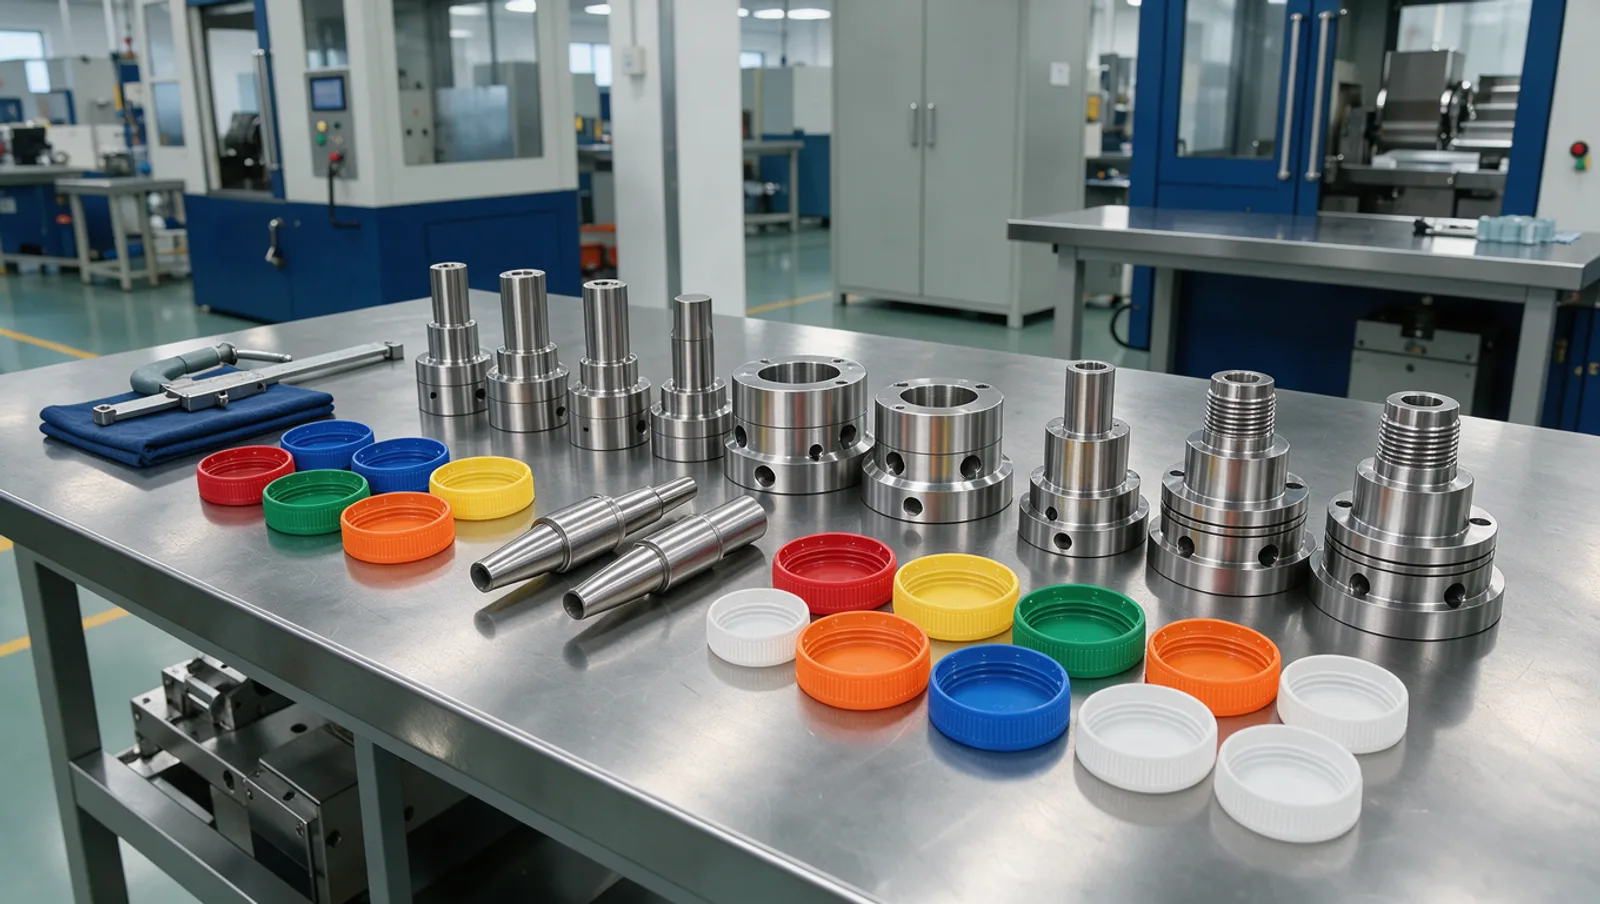
Что такое компрессионное формование колпачков?
Компрессионное формование — это процесс, при котором отмеренная доза расплава формуется под давлением в гнезде формы.
При компрессионном формовании в каждое гнездо подаётся доза расплава точного веса, которая формуется в колпачок под высоким давлением. Процесс идёт на машинах непрерывного компрессионного формования, например на линиях SACMI CCM.
При литье под давлением расплав заполняет все гнёзда через литниковую систему. В многогнёздных формах для колпачков горячеканальная система поддерживает заданную температуру расплава и балансирует заполнение всех гнёзд.
Основные термины
- Компрессионное формование: процесс, при котором отмеренная доза расплавленного пластика помещается в открытое гнездо формы и формуется при смыкании формы под давлением.
- Непрерывное компрессионное формование (CCM): роторная компрессионная машина, например линия SACMI CCM, которая отрезает, укладывает и формует дозы в непрерывном цикле.
- Литьё под давлением: процесс, при котором расплав впрыскивается через литниковую систему в закрытую форму, выдерживается под давлением, охлаждается и извлекается.
- Горячеканальная система: обогреваемый коллектор и сопла, которые поддерживают пластик в расплавленном состоянии на пути к каждому гнезду, поэтому нет холодного литника, который нужно охлаждать, отделять или перерабатывать.
- Кольцо контроля первого вскрытия (TE): кольцо в нижней части колпачка, которое разрывается или отделяется при первом открытии и показывает потребителю, что бутылка вскрывалась.
- Привязанный колпачок (tethered cap): колпачок, который остаётся прикреплённым к бутылке после открытия, как требуется для многих ёмкостей для напитков в ЕС.
- Однокомпонентные и двухкомпонентные колпачки: однокомпонентный колпачок герметизирует за счёт элементов, отлитых в самом колпачке, а двухкомпонентный сочетает корпус с отдельной прокладкой или уплотнением.
- Гнёздность: количество гнёзд в форме, которое вместе со временем цикла определяет производительность линии.
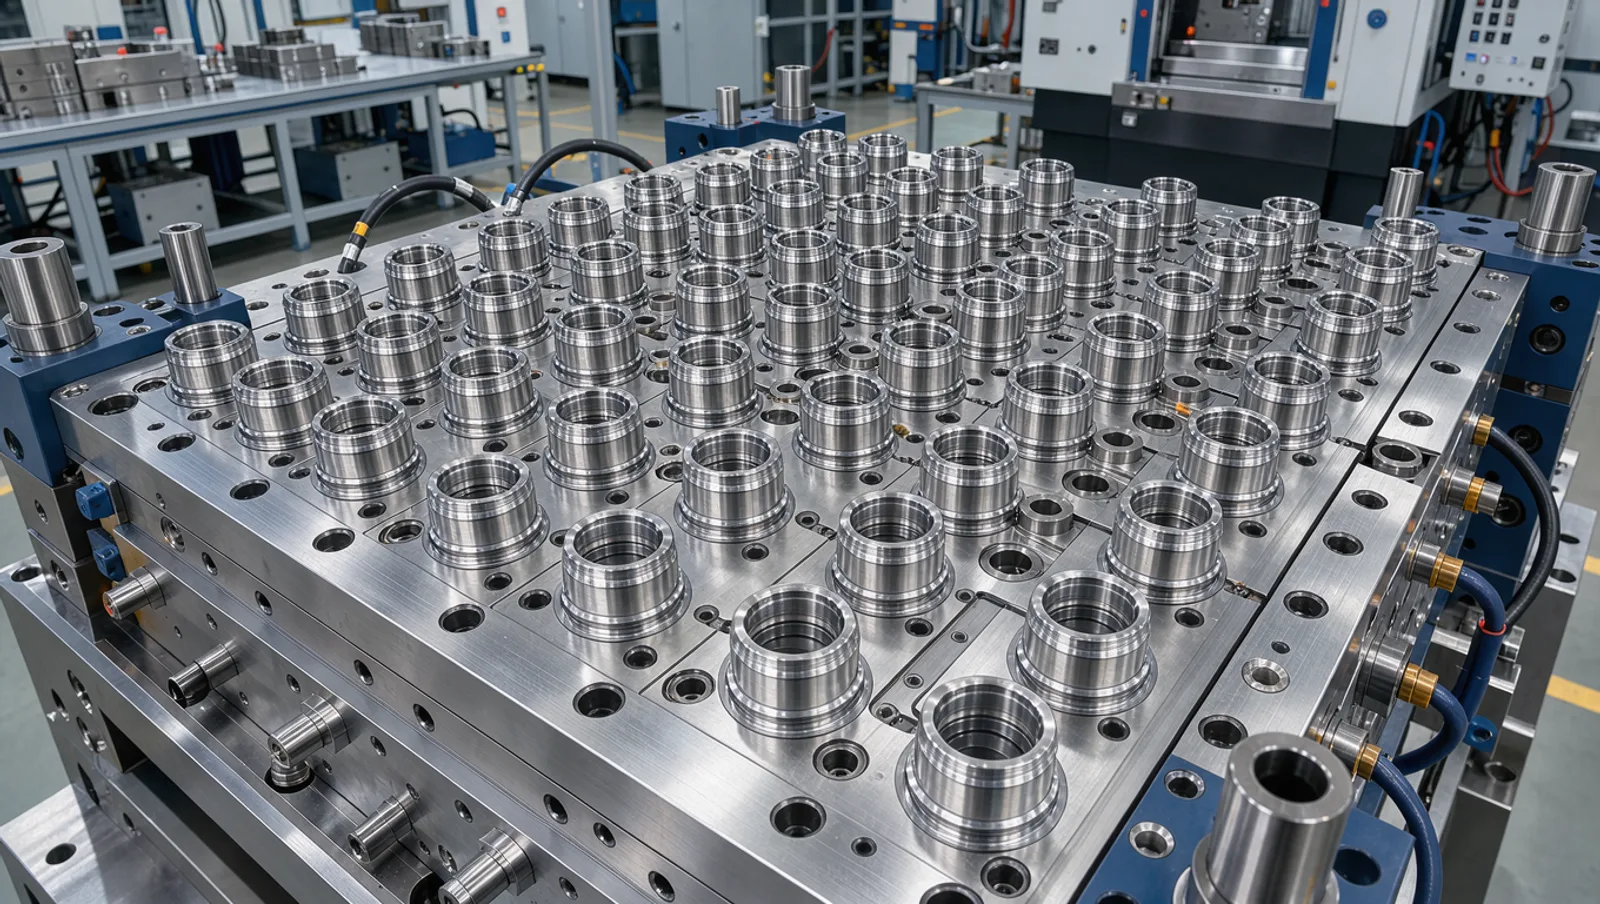
Почему компрессионное формование быстрее
Компрессионное формование работает при более низкой температуре, поэтому колпачку нужно меньше времени на охлаждение. Более короткое охлаждение означает более короткий цикл, более высокую производительность и меньшее энергопотребление на колпачок по сравнению с обычным литьём под давлением.
Как работает каждый процесс
Ниже описана общая последовательность для каждой технологии. Фактические параметры процесса задаёт производитель машины, и они зависят от сырья, конструкции колпачка и оборудования.
- Литьё: сырьё плавится в материальном цилиндре литьевой машины.
- Литьё: расплав одновременно впрыскивается через горячеканальную систему во все гнёзда формы.
- Литьё: давление выдержки компенсирует усадку, пока колпачки охлаждаются на охлаждаемых знаках и матрицах.
- Литьё: форма раскрывается и колпачки извлекаются, например сталкиванием или свинчиванием со знаков.
- Шаг 1: Компрессия: экструдер непрерывно плавит сырьё и подаёт его в систему дозирования.
- Шаг 2: Компрессия: нож отделяет дозу точного веса и помещает её в открытое гнездо.
- Шаг 3: Компрессия: пуансон и матрица смыкаются и формуют колпачок под высоким давлением, включая резьбу и кольцо контроля первого вскрытия.
- Шаг 4: Компрессия: колпачок охлаждается в сомкнутой оснастке и затем извлекается; надрезка или загибание кольца контроля первого вскрытия может выполняться отдельной операцией после формования.
Сравнение компрессионных и литьевых пресс-форм для колпачков бутылок напитков
| Компрессионная форма | Литьевая форма для колпачков | |
|---|---|---|
| Заполнение гнезда | Доза расплава точного веса, формуется под высоким давлением | Впрыск расплава через литниковую или горячеканальную систему |
| Температура процесса | Ниже, поэтому охлаждение короче | Более высокая температура расплава |
| Типичное оборудование | Линии непрерывного компрессионного формования SACMI CCM | Распространённые термопластавтоматы для колпачков |
| Гнёздность (ассортимент LIHE) | Под платформу SACMI CCM | От 12 до 72 гнёзд; горячеканальные системы для колпачков до 96 гнёзд |
| Типы колпачков | Одно- и двухкомпонентные, с контрольным кольцом, привязные колпачки ЕС | Одно- и двухкомпонентные, с контрольным кольцом, привязные колпачки ЕС |
Сильные стороны и ограничения каждого процесса
- Преимущество компрессии: более низкая температура переработки, что сокращает охлаждение, сокращает цикл и снижает расход энергии на колпачок.
- Преимущество компрессии: нет литниковой системы, так как каждое гнездо получает свою дозу.
- Ограничение компрессии: нужна специальная компрессионная линия, например машина SACMI CCM, поэтому технология подходит производителям, которые уже работают на этой платформе или планируют инвестировать в неё.
- Преимущество литья: работает на распространённых литьевых машинах для колпачков, которые уже есть у многих переработчиков.
- Преимущество литья: горячеканальная система балансирует заполнение многих гнёзд; литьевые формы LIHE для колпачков имеют от 12 до 72 гнёзд.
- Ограничение литья: более высокая температура расплава означает, что из каждого колпачка нужно отвести больше тепла, поэтому конструкция охлаждения так важна для времени цикла.
Горловины и области применения
- Горловины: 26 мм, 28 мм, 2925, 3025, 38 мм и нестандартные спецификации.
- Применение: вода, соки и чайные напитки, растительное масло, соусы и соевый соус, косметика, товары для здоровья, фармацевтика и пищевая упаковка.
- Привязные колпачки ЕС: как компрессионные, так и литьевые формы могут изготавливаться под привязные колпачки.
Привязанные колпачки в ЕС и что это значит для оснастки
Директива (ЕС) 2019/904 об одноразовых пластиковых изделиях требует, чтобы колпачки и крышки пластиковых ёмкостей для напитков объёмом до 3 литров оставались прикреплёнными к ёмкости во время использования; требование действует с июля 2024 года. Для производителей колпачков это означает, что конструкция колпачка включает перемычку, которая после открытия соединяет колпачок с кольцом контроля первого вскрытия или горловиной.
Привязанный колпачок можно изготавливать как компрессионным формованием, так и литьём под давлением. Перемычка обычно образуется геометрией колпачка и надрезкой кольца, поэтому гнездо, знак и элементы кольца должны проектироваться вместе с оборудованием последующих операций. LIHE изготавливает и компрессионные, и литьевые формы для привязанных колпачков по требованиям ЕС.
Типичные дефекты колпачков и их обычные причины
- Облой по краю колпачка или резьбе: изношенные или повреждённые запорные поверхности либо избыточное давление или количество материала для гнезда.
- Недоливы или неполная резьба: недостаточно материала в гнезде, засорённая вентиляция или неравномерное заполнение гнёзд.
- Разброс веса или размеров колпачков между гнёздами: дисбаланс горячеканальной системы в литьевых формах или колебания веса дозы на компрессионных линиях.
- Овальность колпачка: недостаточное или неравномерное охлаждение перед извлечением.
- Кольцо контроля первого вскрытия разрывается слишком рано или не разрывается при открытии: геометрия кольца, размеры перемычек или надрезка вне допуска.
- Протекающие колпачки: изношенные уплотнительные элементы на знаках или пуансонах либо несоответствие колпачка горловине бутылки.
Особенности обслуживания
- Компрессионная оснастка: через установленные интервалы проверяйте пуансоны, матрицы, знаки, охлаждающие вставки и быстроизнашивающиеся детали и заменяйте изношенные детали до того, как они повлияют на размеры колпачка.
- Литьевые формы: проверяйте наконечники сопел, запорные иглы, нагреватели и уплотнения горячеканальной системы, так как эти детали обеспечивают сбалансированное заполнение всех гнёзд.
- Оба типа: поддерживайте охлаждающие каналы в чистоте, так как накипь снижает теплоотвод и удлиняет цикл.
- Оба типа: держите вентиляцию открытой и берегите уплотнительные поверхности и полированные знаки при чистке.
- Держите запасные комплекты быстроизнашивающихся деталей для основных форматов колпачков, чтобы одна повреждённая деталь не останавливала многогнёздную форму.
Как выбрать пресс-форму для колпачков на линии напитков
- Шаг 1: Начните с оборудования: компрессионная оснастка делается для линий SACMI CCM, литьевые формы — для термопластавтоматов для колпачков.
- Шаг 2: Оцените объёмы и стоимость энергии: высокопроизводительные линии больше всего выигрывают от короткого цикла и меньшего энергопотребления компрессионного формования.
- Шаг 3: Уточните конструкцию колпачка: одно- или двухкомпонентный, контрольное кольцо, привязной колпачок, тип горловины.
- Шаг 4: Для действующей линии пришлите текущие детали или чертежи — сменную компрессионную оснастку можно изготовить по имеющимся деталям.
- Шаг 5: Определите целевую производительность и гнёздность, затем сравните, сколько гнёзд может нести ваша машина и какой объём вам нужен.
- Шаг 6: Запросите протоколы контроля и спланируйте запасные части для быстроизнашивающихся деталей до запуска формы в производство.
Возможности LIHE в области оснастки для колпачков
- Литьевые формы для колпачков от 12 до 72 гнёзд для однокомпонентных и двухкомпонентных колпачков, колец контроля первого вскрытия и привязанных колпачков по требованиям ЕС.
- Горячеканальные системы с запорными соплами для колпачков до 96 гнёзд, совместимые с HUSKY, NETSTAL, KM и SIPA; на горячеканальные системы конструкции типа Husky Ultra предоставляется 3-летняя гарантия от протечек.
- Компрессионные формы для линий SACMI CCM, а также сменная компрессионная оснастка, изготовленная по вашим существующим деталям.
- Горловины 26 мм, 28 мм, 2925, 3025, 38 мм и специальные исполнения.
- Оснастка стабильно обеспечивает CPK ≥ 1,33 и рассчитана на ресурс до 8 миллионов циклов на платформах Husky, SACMI и Netstal.
- Детали проверяются на собственной КИМ Zeiss; протоколы контроля предоставляются по запросу.
- Опубликованный срок изготовления деталей форм для колпачков: 4 недели.
Часто задаваемые вопросы
- Может ли LIHE изготовить сменную оснастку для действующей компрессионной линии SACMI?
- Да. Сменная компрессионная оснастка — пуансоны, матрицы, знаки, охлаждающие вставки и изнашиваемые детали — изготавливается по вашим действующим деталям, обрабатывается и контролируется на собственном производстве.
- Сколько гнёзд может быть в литьевой форме LIHE для колпачков?
- Литьевые формы LIHE для колпачков выпускаются на 12–72 гнезда, а горячеканальные системы для колпачков — до 96 гнёзд.
- Поддерживают ли формы LIHE привязные колпачки ЕС?
- Да. Компрессионные и литьевые формы могут изготавливаться под привязные колпачки ЕС, а также под одно- и двухкомпонентные колпачки с контрольным кольцом.
- Всегда ли компрессионное формование дешевле литья для колпачков?
- Не обязательно. Компрессионное формование даёт более короткий цикл и меньший расход энергии на колпачок, но требует компрессионной линии, например машины SACMI CCM. Лучший вариант зависит от имеющегося оборудования, объёма и конструкции колпачка; точная цена оснастки определяется коммерческим предложением.
- Каким бутылкам в ЕС нужны привязанные колпачки?
- Согласно Директиве (ЕС) 2019/904, колпачки и крышки одноразовых пластиковых ёмкостей для напитков объёмом до 3 литров должны оставаться прикреплёнными к ёмкости во время использования. Требование действует с июля 2024 года.
- Сколько времени занимает изготовление сменных деталей форм для колпачков?
- Опубликованный срок LIHE для деталей форм для колпачков — 4 недели. Если прислать существующие детали или чертежи, объём работ можно подтвердить быстрее.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение