
Нам нужно увеличить число гнёзд в существующей пресс-форме для ПЭТ-преформ — как лучше её модернизировать?
Как увеличить количество гнёзд существующей пресс-формы для ПЭТ-преформ: проверка ограничений машины, выбор между доработкой формы, новой плитой и горячим каналом с повторным использованием деталей пакета или новой формой, а также пошаговый план и типичные проблемы после модернизации.
Как лучше увеличить число гнёзд в существующей пресс-форме для преформ?
Гнёздность — это количество гнёзд в пресс-форме, то есть число преформ, получаемых за один цикл. Лучший способ её увеличить зависит прежде всего от литьевой машины: если усилие смыкания, объём впрыска, размеры плит, послеформовочное охлаждение и вспомогательное оборудование выдерживают больше гнёзд, обычный путь — новая плита формы и новая сбалансированная горячеканальная система с повторным использованием деталей пакета (пуансонов, матриц, горловых колец), если конструкция преформы не меняется.
Добавить гнёзда в исходные плиты формы удаётся редко, потому что плиты, схема охлаждения и коллектор горячего канала рассчитаны на фиксированный шаг и число гнёзд. Если ограничением является сама машина, больше гнёзд на ней работать не будет, и решение сводится к выбору более крупной машины или второй линии.
Ключевые цифры для увеличения гнёздности
- Пресс-формы LIHE для преформ выпускаются на 32–160 гнёзд.
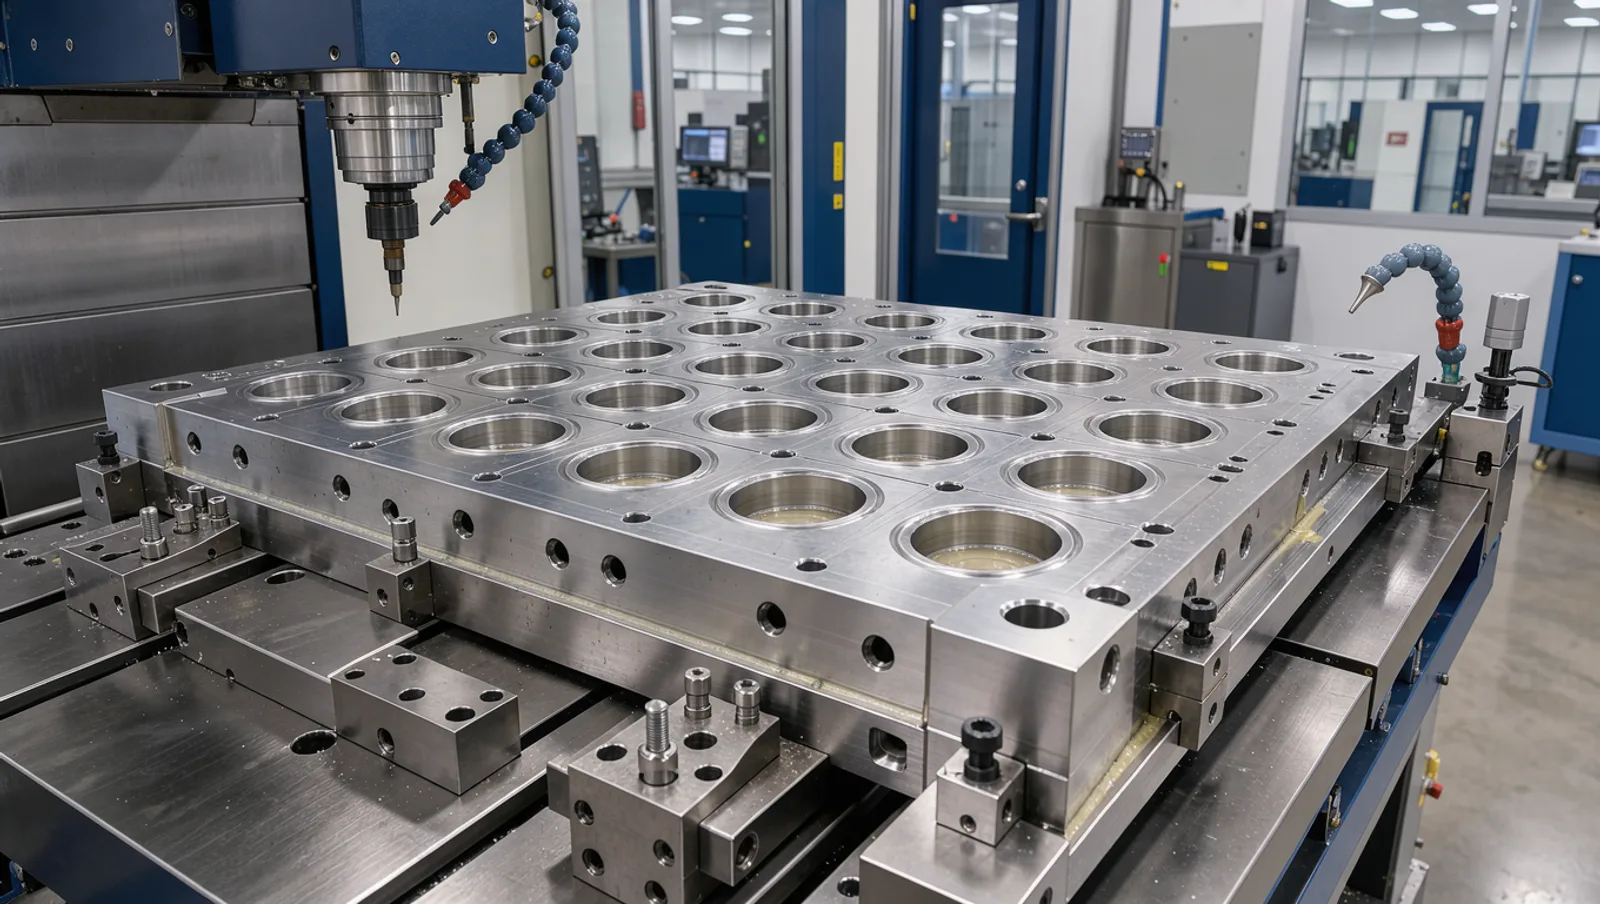
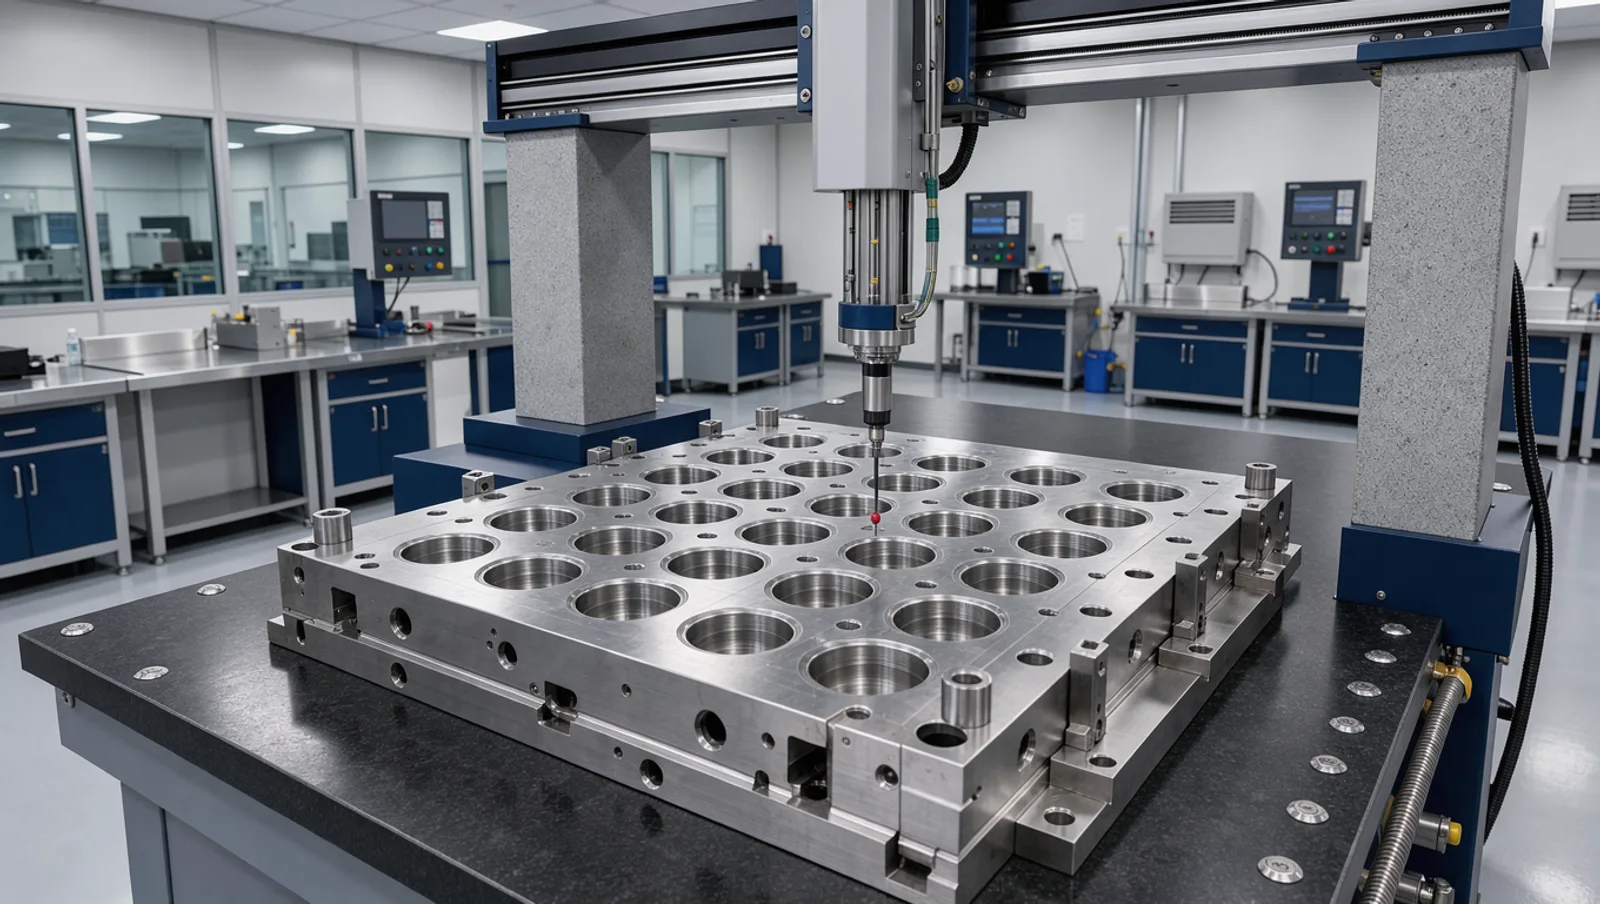
- Плиты форм LIHE изготавливаются для форм на количество гнёзд до 160, обрабатываются на Mazak, Makino и Haas, шлифуются на Okamoto и проверяются на КИМ Zeiss.
- Клапанные горячие каналы LIHE выпускаются на количество гнёзд до 144 для преформ, с 3-летней гарантией от протечек для конструкции типа Husky Ultra.
- Опубликованные сроки: пилотные формы — 20 дней, стандартные ПЭТ-формы — 8 недель, запасные части — 4 недели.
- LIHE производит более 12 000 гнёзд в год.
Сравнение вариантов модернизации
| Вариант | Что меняется | Что можно использовать повторно | Когда подходит |
|---|---|---|---|
| Добавить гнёзда в существующие плиты | Новые гнёзда и охлаждение в старых плитах, новый коллектор | Каркас плиты, иногда детали пакета | Редко; только если в плитах достаточно места и шаг позволяет |
| Новая плита и горячий канал с прежним пакетом | Новые плиты, схема охлаждения и сбалансированный горячий канал | Пуансоны, матрицы, горловые кольца, литниковые вставки в хорошем состоянии | Та же преформа, у машины есть запас мощности |
| Полностью новая форма | Всё | Ничего или только запасные части | Старый пакет изношен или меняется конструкция преформы |
| Новая форма с переработкой преформы | Всё, плюс новая геометрия преформы | Ничего | Нужно также облегчение или новая горловина |
Сначала проверьте возможности машины и линии
- Усилие смыкания: больше гнёзд — больше площадь проекции и усилие, необходимое для удержания формы закрытой.
- Объём впрыска и производительность пластикации: экструдер должен расплавлять больше ПЭТ за цикл без роста температуры расплава и AA.
- Расстояние между колоннами и размер плит: более крупная форма должна поместиться между колоннами и на плитах вместе с горячим каналом и подключениями воды.
- Высота формы и ход раскрытия: подтвердите новую высоту пакета и ход, необходимый для съёма.
- Послеформовочное охлаждение и плита съёма: у робота или плиты съёма должны быть позиции под каждое новое гнездо.
- Контроллер горячего канала: по одной зоне на сопло плюс зоны коллектора; контроллеру может понадобиться больше зон.
- Чиллер, сушилка и подача материала: расход воды, мощность охлаждения и производительность по сухой смоле растут с гнёздностью.
- Производительность после формы: выдувные машины, конвейеры и упаковка должны принять дополнительные преформы.
Что подготовить перед запросом предложения
- Марку и модель машины, усилие смыкания, расстояние между колоннами, чертёж плит и размер шнека.
- Чертежи текущей формы, количество гнёзд, шаг, а также марку и модель горячего канала.
- Чертёж преформы, вес и горловину, а также нужно ли что-то из этого изменить.
- Состояние существующих деталей пакета: счётчик циклов, износ и результаты последнего контроля.
- Данные плиты съёма и послеформовочного охлаждения, число зон контроллера горячего канала.
- Целевую производительность в час и текущее время цикла, чтобы сравнить новую гнёздность с альтернативами.
Пошаговое увеличение гнёздности
- Шаг 1: Проведите аудит возможностей машины и линии относительно целевой гнёздности и решите, сможет ли текущая машина работать с ней.
- Шаг 2: Осмотрите существующие детали пакета и решите, какие можно использовать повторно; измерьте критические размеры на КИМ.
- Шаг 3: Выберите вариант модернизации: новая плита и горячий канал с прежними деталями или полностью новая форма.
- Шаг 4: Спроектируйте новую раскладку гнёзд и шаг, контуры охлаждения и естественно сбалансированный горячий канал и проверьте их анализом течения.
- Шаг 5: Подтвердите интерфейсы: позиции плиты съёма, зоны контроллера горячего канала, водяные коллекторы и подключения машины.
- Шаг 6: Изготовьте плиту формы и горячий канал, восстановите повторно используемые детали пакета и проконтролируйте каждую деталь.
- Шаг 7: Соберите и испытайте форму, затем проведите пробный запуск для проверки баланса веса, качества преформ и времени цикла по каждому гнезду.
- Шаг 8: Установите форму на производственную машину, запустите и валидируйте процесс по данным каждого гнезда перед полным производством.
Горячий канал и балансировка
- Каждое дополнительное гнездо добавляет сопло в коллектор; пути течения к каждому соплу должны иметь одинаковую длину и потерю давления для равного заполнения.
- Естественно сбалансированная схема предпочтительнее схемы, где неравные пути течения компенсируются подстройкой температур.
- Больше гнёзд — больше зон нагрева и термопар, поэтому контроллер и проводку нужно планировать как часть модернизации.
- Клапанные литники обеспечивают стабильное качество литника на многих гнёздах; проверьте синхронность срабатывания игл по всей схеме.
- Больший коллектор вмещает больше расплава; учитывайте время пребывания, так как его рост повышает AA.
Типичные проблемы после увеличения гнёздности
| Проблема | Вероятная причина | Что проверить или изменить |
|---|---|---|
| Разброс веса между гнёздами | Несбалансированный коллектор или неравные температуры зон | Проверить температуры зон; убедиться, что коллектор естественно сбалансирован |
| Недоливы во внешних гнёздах | Более длинный путь течения или холодные зоны коллектора | Осмотреть нагреватели и термопары; пересмотреть анализ течения |
| Цикл длиннее ожидаемого | Чиллер или расход воды малы для более крупной формы | Измерить расход по контурам; усилить чиллер или подачу воды |
| Облой на горловых кольцах | Усилие смыкания мало для новой площади проекции | Сверить усилие смыкания с требованием формы |
| Разностенность в части гнёзд | Изношенные повторно используемые пуансоны или конусы, несоосность | Измерить повторно используемые детали; заменить изношенные |
| Повышенный AA | Больший объём коллектора и более долгое пребывание | Снизить температуру расплава; проверить дозу относительно цилиндра |
| Падение или повреждение преформ при съёме | Плита съёма не соответствует новой раскладке | Подтвердить позиции и синхронизацию плиты съёма |
Практические советы
- Совмещайте увеличение гнёздности с облегчением: предложения LIHE снижают вес преформы на 1–2 г за счёт оптимизации горловины или толщины стенки.
- Используйте перепроектирование для улучшения охлаждения; оптимизированное охлаждение может сократить время охлаждения горловины до 0,5 с.
- Рассмотрите одновременную смену горловины, если рынок переходит на более лёгкую, например PCO 1881 или 29/25.
- Сначала испытайте новую конструкцию преформы на пилотной форме; срок изготовления пилотной формы — 20 дней.
- Указывайте целевые показатели воспроизводимости в заказе; оснастка LIHE стабильно обеспечивает CPK ≥ 1,33.
- Планируйте замену с учётом простоя: срок изготовления стандартной ПЭТ-формы — 8 недель, поэтому заказывайте до пикового сезона.
Связанные понятия
- Шаг: расстояние между центрами гнёзд, ограничивающее число гнёзд на плите.
- Площадь проекции: площадь всех гнёзд и каналов в направлении смыкания, определяющая необходимое усилие смыкания.
- Детали пакета (stack): пуансон, матрица, горловые кольца и литниковая вставка, формирующие одну преформу.
- Естественно сбалансированный горячий канал: коллектор, в котором у каждого сопла одинаковая длина и геометрия пути течения.
- Координатно-измерительная машина (КИМ): прибор, измеряющий геометрию щупом для проверки деталей по чертежу.
Как LIHE поддерживает увеличение гнёздности
- LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
- Инженерно-конструкторский центр с CAD/CAM, 3D-моделированием и анализом течения до начала производства.
- Модернизация проектов: полный капитальный ремонт форм и улучшение характеристик, возвращающие стареющей оснастке эффективность уровня OEM.
- Конверсионные детали, на 100% взаимозаменяемые с системами Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps и Corvaglia.
- Формы для машин HUSKY, NETSTAL, SIPA, KATA и других, с установкой и поддержкой пуска на месте.
Часто задаваемые вопросы
- Можно ли просто добавить гнёзда в существующие плиты формы?
- Редко. Плиты, схема охлаждения и коллектор рассчитаны на фиксированный шаг и число гнёзд. В большинстве случаев нужны новая плита и горячий канал, а детали пакета в хорошем состоянии можно использовать повторно.
- Можно ли повторно использовать наши пуансоны, матрицы и горловые кольца?
- Да, если конструкция преформы не меняется и детали проходят контроль. Изношенные детали нужно восстановить или заменить, так как они вызывают облой и разностенность в новой форме.
- Как понять, выдержит ли наша машина больше гнёзд?
- Проверьте усилие смыкания, объём впрыска и производительность пластикации, расстояние между колоннами, высоту формы, позиции плиты съёма, зоны контроллера горячего канала, мощность чиллера и сушилки. Если что-то из этого недостаточно, ограничением является машина.
- Какую максимальную гнёздность может изготовить LIHE?
- Пресс-формы LIHE для преформ выпускаются на 32–160 гнёзд, плиты форм — для форм до 160 гнёзд. Клапанные горячие каналы LIHE выпускаются на количество гнёзд до 144 для преформ.
- Дешевле ли увеличение гнёздности, чем новая форма?
- Зависит от того, сколько можно использовать повторно. Основные статьи затрат — новая плита формы, горячий канал, восстановление повторно используемых деталей пакета и изменения на стороне машины. Точная цена требует расчёта по вашим чертежам.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение