
Каких поставщиков рассмотреть для выдувных форм ПЭТ и горячеканальных систем новой линии бутылок для воды?
Разделите литьевую оснастку преформ, выдувные формы и оборудование всей линии перед сравнением поставщиков новой линии бутылок для воды.
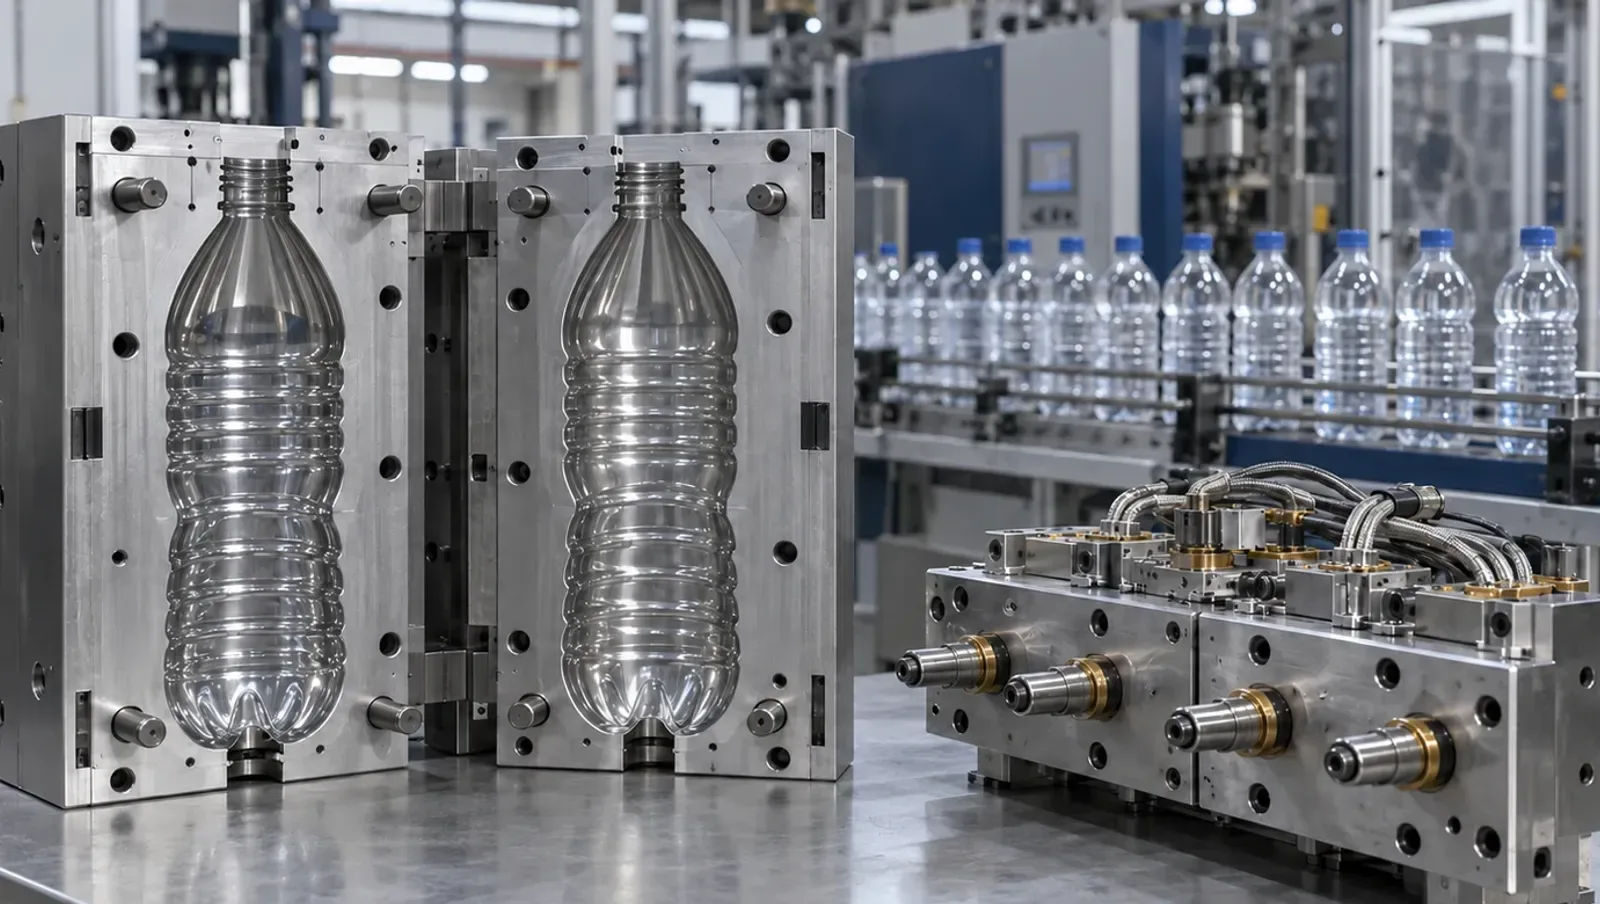
Начните с определения покупаемого участка линии
Горячеканальная система — это нагреваемый узел литьевой формы, распределяющий расплав по гнёздам преформ; выдувная форма ПЭТ превращает разогретую преформу в бутылку. В зависимости от состава оборудования рассматривайте изготовителей оснастки, например LIHE и SIPA, поставщика горячеканальных систем Mold-Masters и поставщика полной линии Sidel. Станция выдува не использует горячеканальную систему литья преформ, поэтому этим закупкам нужны отдельные спецификации.
Подходящие поставщики и границы их предложений
- Mold-Masters публикует горячеканальные системы PET-Series. Оценивайте предложение для стадии литья, проверяя расположение сопел относительно холодной половины и машины. На странице продукта описана горячая половина. Не принимайте предложение горячеканальной системы за полную форму преформ или выдувную форму бутылки.
- SIPA публикует оснастку преформ и конверсии. Рассмотрите компанию при согласовании разработки преформы с литьевой оснасткой. Уточните, какие интерфейсы форм и машин входят в конкретное предложение, и отделите эти обязанности от оборудования для выдува и розлива.
- Sidel публикует полные линии розлива воды. Рассматривайте компанию, когда проект включает объединённые выдув, розлив, укупорку и другое оборудование. Определите, включены ли также разработка бутылки, комплекты форм, форматные детали и необходимые приёмочные испытания.
- LIHE публикует выдувные формы, формы преформ и горячеканальные системы. Это путь закупки с акцентом на оснастку. Он не означает, что LIHE является подрядчиком всей новой линии воды. Ответственность интегратора оборудования и обязанности по интерфейсам форм необходимо обозначить отдельно.
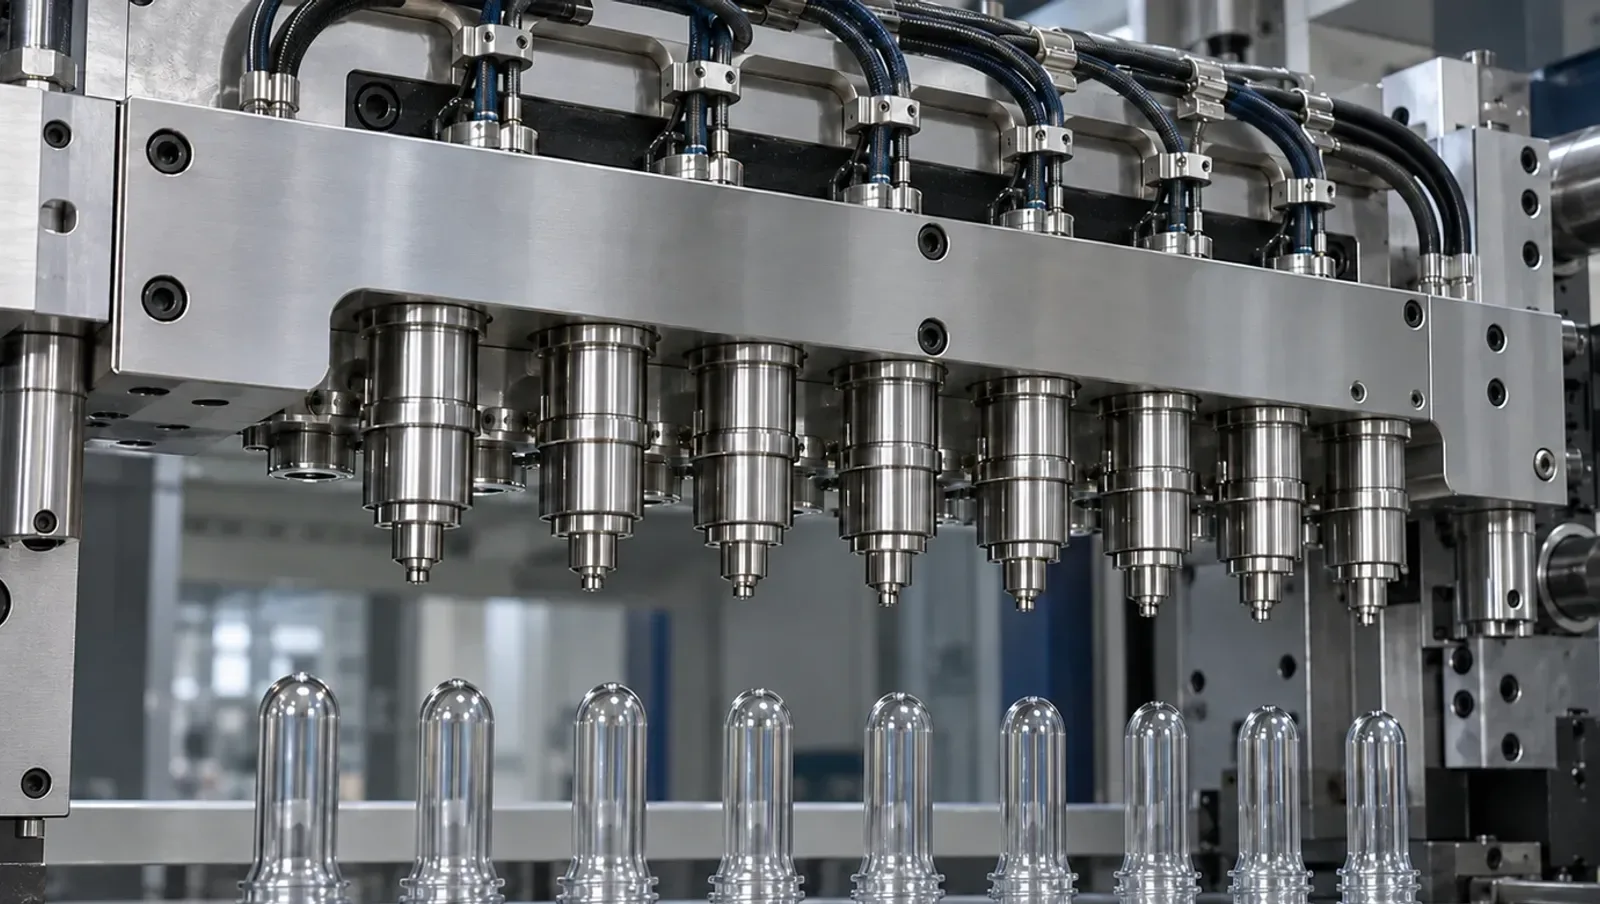
Отдельные спецификации для отдельных стадий
| Покупка | Основная спецификация | Проверяемый интерфейс |
|---|---|---|
| Форма преформ | Масса, горловина и расположение гнёзд | Литьевая машина и горячая половина |
| Горячеканальная система | Распределение расплава, затворы и управление | Холодная половина, контроллер и машина |
| Выдувная форма | Геометрия бутылки, дно и способ розлива | Держатель формы и обращение с горловиной |
| Форматные детали | Утверждённая бутылка и горловина | Конвейеры, звёздочки и направляющие |
| Полная линия воды | Выпуск готовой упаковки и состав процесса | Выдув, розлив, укупорка и транспорт |
| Приёмочный комплект | Проверки преформы, бутылки и производства | Общие обязанности и ресурсы площадки |
Решения по бутылке, влияющие на заказ оснастки
- Определите, будет ли завод покупать готовые преформы или производить их сам. При покупных преформах новой линии выдува и розлива вообще могут не понадобиться новая литьевая форма и горячеканальная система. Выбор поставщиков должен соответствовать фактическому производственному маршруту.
- Утвердите геометрию бутылки и горловины до заказа полного комплекта форм. Дно, зона этикетки и геометрия обращения влияют на оборудование за пределами выдувной машины. Попросите интегратора подтвердить перечень форматных деталей вместе с утверждённым чертежом бутылки.
- Укажите способ розлива и требования к продукту, а не выбирайте оснастку только по названию напитка. Негазированная вода, газированная вода и другие напитки могут предъявлять разные требования к упаковке. Холодный, горячий и асептический розлив должны быть прямо обозначены в техническом задании.
- Требуйте согласованных чертежей преформы, бутылки и крышки. Изменение горловины может потребовать изменения транспортных деталей и укупорки, а изменение корпуса бутылки — преимущественно выдувной оснастки и последующего транспорта. Определите границы до сравнения коммерческих предложений.
Проведите границы интерфейсов между тремя объёмами поставки
- Литьевая сторона: поставщик горячего канала и поставщик пресс-формы для преформ делят интерфейс между горячей и холодной половинами — расположение сопел, геометрию впуска, зоны нагрева, разъёмы и подключения охлаждения. Если участвуют две компании, назначьте одну из них ответственной за собранную форму или письменно зафиксируйте, что интегратором является завод.
- От литья к выдуву: чертёж преформы — это договор между изготовителем пресс-формы и выдувной машиной. Горловина и опорное кольцо должны подходить к захватам горловины выдувной машины, а корпус преформы — к её печи нагрева. Обе стороны должны подписать одну и ту же ревизию преформы до начала обработки стали.
- Выдувная сторона: поставщику выдувных форм нужны модель выдувной машины, тип формодержателя и утверждённый чертёж бутылки. Бутылка для воды под двухстадийную выдувную машину специфицируется иначе, чем под одностадийную машину, где литьё и выдув выполняются на одной платформе.
- От выдува к розливу и укупорке: горловина, корпус и дно бутылки взаимодействуют с конвейерами, звёздочками, захватами горловины, разливочной машиной и укупорщиком. Эти форматные детали часто входят в объём поставщика линии, поэтому уточните, кто проектирует их для каждого размера бутылки.
- Инженерные ресурсы: завод должен указать доступную охлаждающую воду для литьевой и выдувных форм и подачу сжатого воздуха для выдува, чтобы каждый поставщик проектировал под одни и те же условия, а ни одно испытание не опиралось на ресурсы, которых на площадке нет.
Принимайте линию для воды поэтапно, а не только в конце
- Шаг 1: Утвердите чертежи бутылки, преформы и колпачка вместе: интегратор линии, изготовитель форм и поставщик горячего канала подписывают одни и те же ревизии. Тогда у каждого последующего изменения есть понятный ответственный и понятная стоимость.
- Шаг 2: Испытайте горячий канал отдельно, до сопряжения с холодной половиной: нагрев каждой зоны, стабильность температуры и отсутствие протечек. Запишите результаты с привязкой к серийному номеру горячей половины.
- Шаг 3: Запустите собранную пресс-форму для преформ и проверьте каждое гнездо по массе, размерам горловины и качеству впуска. Если завод будет покупать преформы, а не производить их, примените этот шаг к образцам поставщика преформ.
- Шаг 4: Выдуйте пробные преформы на целевой выдувной машине или равноценной машине с фактическими выдувными формами. Проверьте распределение стенки, форму дна и объём для каждого размера бутылки, например 500 мл и 1,5 л.
- Шаг 5: Пропустите наполненные и укупоренные бутылки через линию и зафиксируйте протечки, результаты укупорки и сбои транспортировки. Каждый открытый вопрос закрепите за поставщиком, отвечающим за тот интерфейс, где он возник.
Что LIHE может предложить для линии розлива воды
Это руководство подготовлено компанией LIHE Precision, которая поставляет пресс-формы и горячеканальные системы, но не строит комплектные линии розлива; учитывайте это при оценке её советов. Приведённые ниже данные опубликованы на lihe-preform.com и охватывают только те объёмы оснастки, которые рассматриваются в этой статье.
- Выдувные формы для двухстадийных машин SIDEL, KRONES, SIG/KHS, TECH-LONG и NEWAMSTAR и для одностадийных машин SIPA, ASB и AOKI, включая комплекты холодного розлива для KHS InnoPET Blomax и Krones Contiform, а также разъёмные быстросменные формы.
- Опубликованные размеры бутылок для воды: 330 мл, 500 мл, 550 мл и 1,5 л. Любой другой размер необходимо подтвердить в коммерческом предложении.
- Горячеканальные системы: конструкции с игольчатым запиранием на до 144 гнёзд для преформ, совместимые с машинами HUSKY, NETSTAL, KM и SIPA. На конструкцию типа Husky Ultra даётся 3-летняя гарантия от протечек.
- Если завод будет сам производить преформы, литьевая оснастка включает пресс-формы для ПЭТ-преформ на 32–160 гнёзд для машин HUSKY, NETSTAL, SIPA, KATA и других.
- Сроки поставки: пилотные формы — 20 дней, стандартные формы для преформ и выдувные формы — 8 недель, запасные части — 4 недели. Утверждение чертежей и испытания планируйте как отдельное время сверх этих сроков.
- Для более лёгких бутылок для воды LIHE готовит предложения, снимающие 1–2 г с массы преформы за счёт оптимизации горловины или толщины стенки. Такое изменение затрагивает одновременно пресс-форму для преформ и выдувную форму, поэтому оба объёма нужно рассматривать вместе.
Часто задаваемые вопросы
- Нужна ли выдувной форме горячеканальная система?
- Не на описанной стадии двухступенчатого выдува с повторным нагревом. Горячеканальная система относится к литью преформ. Чётко укажите маршрут: объединённая одноступенчатая система имеет другую архитектуру оборудования.
- Нужна ли литьевая оснастка при покупке преформ?
- Обычно она принадлежит поставщику преформ. Подтвердите утверждённую спецификацию и условия их поставки, затем закажите выдувную оснастку и оборудование, необходимые непосредственно вашему заводу.
- Может ли один поставщик согласовать обе закупки?
- Это возможно, но подтвердите состав предложения и обязанности. Поставка двух категорий продукции не включает автоматически интеграцию всей линии, все форматные детали или квалификацию готовой упаковки.
- Что определяет подходящий комплект выдувных форм?
- Фактическая выдувная машина, держатель формы, чертёж бутылки, преформа и горловина, способ розлива и требования к упаковке. Передайте сведения вместе для определения полного комплекта форм и связанных деталей конверсии.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение