
Repuestos y conversión de herramental para moldes de preforma PET Husky, SACMI y Otto
No siempre hace falta un molde nuevo para cambiar un cuello, aligerar una preforma o reemplazar piezas desgastadas. Explicamos qué cubre la conversión de herramental y qué preparar antes de iniciar un proyecto.
¿Qué es el servicio de conversión de herramental?
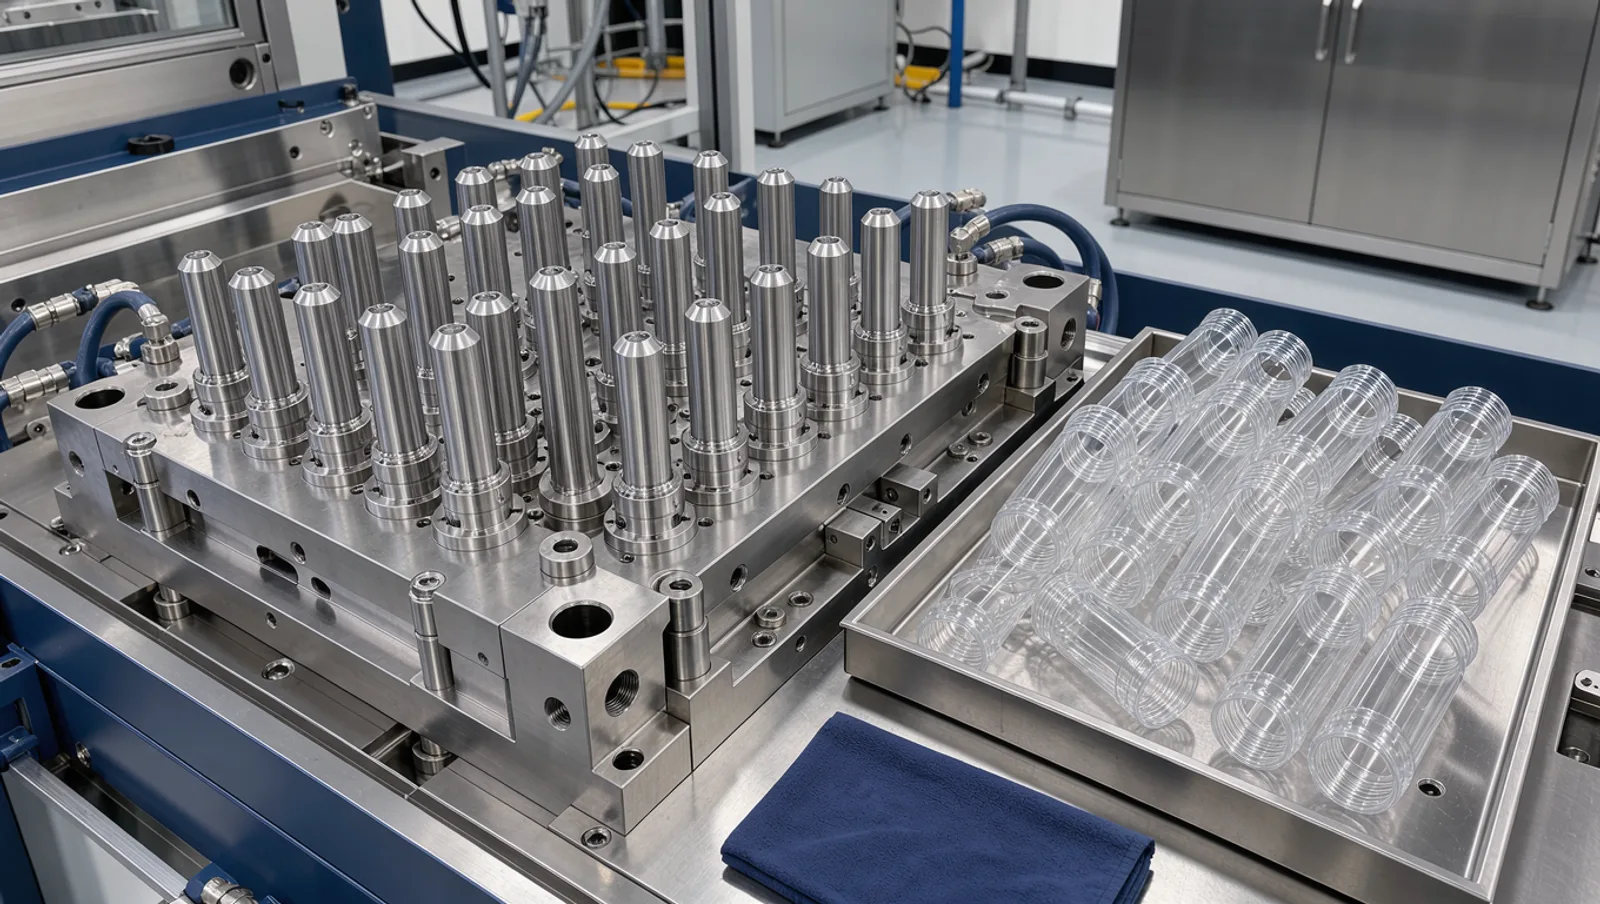
La conversión de herramental consiste en fabricar repuestos y mejoras de rendimiento para un molde de preforma PET que usted ya tiene. A partir de sus piezas Husky, SACMI u Otto existentes, LIHE entrega piezas equivalentes que se montan en su molde actual.
La conversión va más allá del reemplazo uno a uno. También se usa para cambios de cuello y proyectos de aligeramiento, que reducen el consumo de resina, y para mejorar la eficiencia de refrigeración y acortar los ciclos.
Términos clave
- Conjunto de molde (stack): el grupo de piezas que forma una preforma, normalmente el macho, la cavidad, el inserto de inyección y los anillos de cuello, fijados en las placas del molde.
- Anillos de cuello: insertos partidos que forman el acabado de cuello (rosca, anillo de soporte y reborde de garantía) y se abren para liberar la preforma.
- Acabado de cuello: la geometría normalizada de rosca y sellado de la boca de la botella, como PCO 1881, PCO 1810, 2925 o 38 mm; debe coincidir con la tapa.
- Aligeramiento: reducción del peso de la preforma, normalmente optimizando el cuello o el espesor de pared, manteniendo el rendimiento que necesita la botella.
- Canal caliente: el distribuidor y las boquillas calefactados que llevan el PET fundido a cada cavidad; las puntas de boquilla, agujas de obturación, resistencias y juntas desgastadas afectan al llenado y a la calidad de la preforma.
- CPK: índice de capacidad de proceso que compara la dispersión de una cota medida con su tolerancia; un valor más alto significa piezas más uniformes.
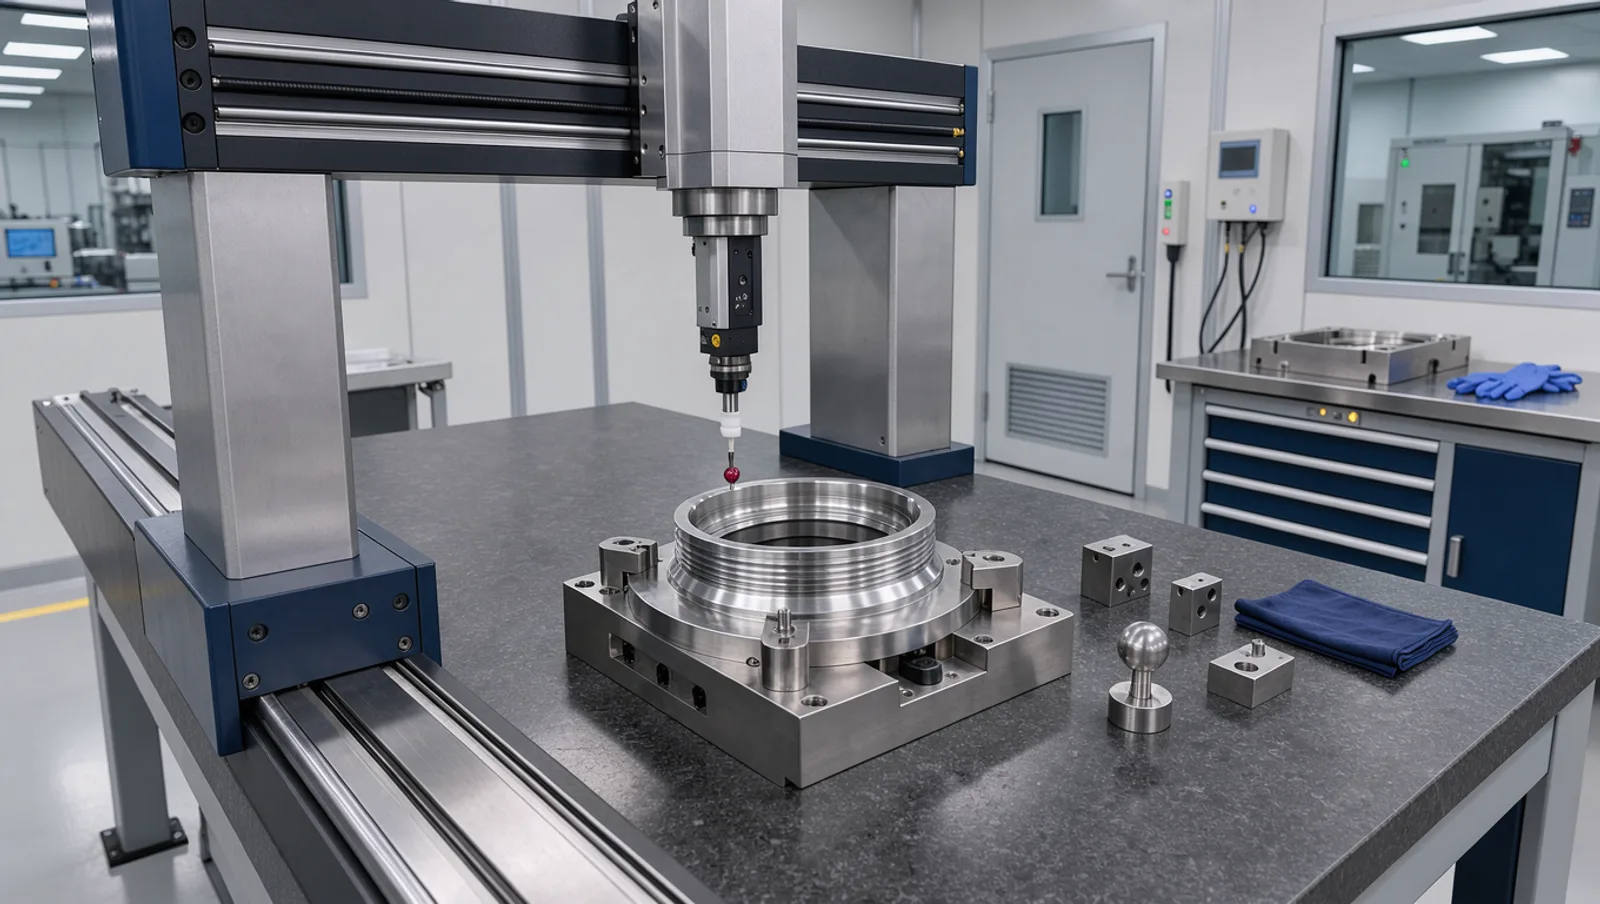
- MMC: máquina de medición por coordenadas que mide la geometría de la pieza en tres dimensiones y la compara con el plano.
Qué se puede convertir o reemplazar
- Piezas del molde de preforma, como machos, cavidades, anillos de cuello e insertos de punto de inyección, fabricadas para su molde actual.
- Cambios de cuello, por ejemplo entre acabados comunes como PCO 1881, PCO 1810, 2925, 2622 y 38 mm.
- Servicio de canal caliente: puntas de boquilla, agujas de válvula, resistencias y juntas de reemplazo, además de la reconstrucción de canales calientes existentes.
- Placas de la base del molde: placas nuevas o reacondicionadas para moldes existentes.
Cuándo conviene más una conversión que un molde nuevo
- Las piezas están desgastadas, pero la base del molde, las placas y el canal caliente siguen en buen estado.
- El mercado o el propietario de la marca cambia a otro acabado de cuello, y la inyectora y la base del molde pueden mantenerse.
- Quiere usar menos resina por preforma sin invertir en un molde completo nuevo.
- El tiempo de ciclo está limitado por la refrigeración y una mejora de la refrigeración del conjunto puede acortarlo.
- Un molde envejecido necesita una revisión completa para recuperar su eficiencia original.
- Las piezas de repuesto del proveedor original no están disponibles en el plazo que permite su plan de producción.
Conversión de acabado de cuello y aligeramiento
Una conversión de acabado de cuello cambia las piezas que forman el cuello: los anillos de cuello y, normalmente, los machos y otras piezas del conjunto que llegan a la zona del cuello. Como el cuello debe coincidir con la tapa y con las piezas de manipulación de la sopladora, el cambio de cuello debe planificarse junto con el proveedor de tapas y la línea de soplado.
El aligeramiento sigue la misma lógica. Las propuestas de aligeramiento de LIHE reducen el peso de la preforma entre 1 g y 2 g mediante la optimización del cuello o del espesor de pared. Adaptar un molde existente para aligerar cuesta solo entre el 25% y el 40% del precio de un molde nuevo, con un periodo de amortización corto, y una refrigeración optimizada puede reducir el tiempo de enfriamiento del cuello hasta 0,5 segundos. Toda preforma más ligera debe comprobarse frente a los requisitos de la botella, como la carga vertical y, en productos carbonatados, la resistencia a la presión, antes de la producción en serie.
Capacidad y cifras de calidad
- Moldes de preforma de 32 a 160 cavidades.
- Más de 12.000 cavidades producidas al año.
- Canales calientes con válvula de hasta 144 cavidades para preformas.
- Capacidad de proceso CPK ≥ 1,33, con tasas de defectos de apenas 0,0064%.
Problemas habituales que resuelve una conversión
- Rebaba en la línea de partición del cuello: anillos de cuello desgastados o superficies de cierre dañadas.
- Espesor de pared irregular: desplazamiento del macho por desgaste de los elementos de centrado entre macho y cavidad.
- Blanqueo o cristalinidad cerca del punto de inyección: refrigeración insuficiente de la zona de entrada o inserto de inyección desgastado.
- Goteo, fugas o hilos en el punto de inyección: puntas de boquilla, agujas de obturación o juntas del canal caliente desgastadas.
- Llenado incompleto o diferencias de peso entre cavidades: canales calientes obstruidos o desequilibrados, o resistencias averiadas.
- Ciclos largos: canales de refrigeración sucios o un diseño de refrigeración que limita la rapidez con la que se pueden expulsar las preformas.
Conversión frente a molde nuevo
| Conversión de herramental | Molde de preforma nuevo | |
|---|---|---|
| Recomendado para | Piezas desgastadas, cambios de cuello o aligeramiento en un molde existente | Líneas nuevas, máquinas nuevas o un gran cambio de cavidades |
| Punto de partida | Sus piezas o planos existentes | Diseño de la preforma y especificación de la máquina |
| Alcance | Piezas seleccionadas y mejoras | Molde completo, canal caliente y base de molde |
| Plataformas | Husky, SACMI, Otto y otros moldes existentes | HUSKY, NETSTAL, SIPA, KATA y otras |
Intercambiabilidad y control de calidad
- Piezas de conversión 100% intercambiables para sistemas Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps y Corvaglia.
- El utillaje alcanza de forma constante un CPK ≥ 1,33, con tasas de defectos operativos de tan solo el 0,0064%.
- Utillaje construido para soportar hasta 8 millones de ciclos en plataformas Husky, SACMI y Netstal.
- Piezas medidas en un laboratorio propio con MMC Zeiss, junto con un escáner de perfiles 3D y un proyector óptico.
- Informes de validación e inspección suministrados con los moldes y las piezas de repuesto bajo solicitud.
Plazos y factores de coste
Los plazos publicados por LIHE son 4 semanas para piezas de repuesto, 20 días para moldes piloto y 8 semanas para moldes PET estándar. El coste de una conversión depende de su alcance, por lo que el precio exacto requiere una cotización basada en sus piezas o planos.
- Número de cavidades, porque cada pieza se fabrica una vez por cavidad.
- Número de piezas que cambian por cavidad: solo los anillos de cuello o el conjunto completo.
- Si el canal caliente necesita servicio, como nuevas puntas de boquilla, agujas de obturación, resistencias o juntas.
- Si las placas de la base del molde necesitan sustitución o reacondicionamiento.
- Trabajo de ingeniería para un nuevo acabado de cuello o un diseño de preforma más ligero.
Qué preparar antes de empezar
- Paso 1: Identifique el molde: fabricante original, modelo de inyectora y número de cavidades.
- Paso 2: Envíe piezas de muestra o planos de las piezas a reemplazar.
- Paso 3: Describa el objetivo: reemplazo idéntico, nuevo cuello, preforma más ligera o ciclo más corto.
- Paso 4: Indique la especificación actual de la preforma, incluido el cuello y el peso.
- Paso 5: Acuerde la inspección: las piezas se miden en una MMC Zeiss y, a petición, se entregan informes de inspección con moldes y repuestos.
- Paso 6: Planifique la instalación y la puesta en marcha: el equipo técnico de LIHE puede apoyar in situ auditorías de interfaz de máquina, la instalación del molde y la puesta en marcha de la máquina.
Mantenimiento después de la conversión
- Siga un plan de mantenimiento preventivo para los conjuntos y las piezas del canal caliente, y registre el número de ciclos de cada molde.
- Mantenga el agua de refrigeración limpia y tratada para conservar la mejora de refrigeración obtenida con la conversión.
- Tenga anillos de cuello de repuesto y otras piezas de alto desgaste para sus formatos de preforma principales.
- Cuando surjan problemas, recurra a la asistencia remota, la asistencia in situ, el suministro de repuestos y los programas de reacondicionamiento de moldes del equipo técnico de LIHE.
Preguntas frecuentes
- ¿Puede LIHE fabricar piezas para un molde de preforma Husky?
- Sí. LIHE fabrica piezas de reemplazo a partir de las piezas Husky, SACMI y Otto existentes del cliente para montarlas en el molde actual.
- ¿La conversión de herramental puede reducir el tiempo de ciclo?
- Además de reemplazar piezas, los proyectos de conversión pueden optimizar la eficiencia de refrigeración y las condiciones de soplado para acortar los ciclos.
- ¿Se entregan informes de inspección?
- Sí. Los componentes se verifican en una máquina de medición por coordenadas Zeiss y otros equipos de control de calidad, y los informes de inspección se entregan con moldes y repuestos a petición.
- ¿Cuánto cuesta una adaptación frente a un molde nuevo?
- Según las cifras publicadas por LIHE, adaptar un molde existente para aligerar cuesta solo entre el 25% y el 40% del precio de un molde nuevo. El precio exacto depende del alcance y requiere una cotización.
- ¿Se pueden combinar las piezas de LIHE con las piezas originales?
- Las piezas de conversión de LIHE se fabrican para ser 100% intercambiables en sistemas Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps y Corvaglia, y se verifican en una MMC Zeiss.
- ¿Un cambio de acabado de cuello afecta a la sopladora y a la tapa?
- Sí. El cuello debe coincidir con la tapa, y la zona del cuello también se usa para manipular la preforma y la botella en la sopladora. Planifique la conversión de cuello junto con su proveedor de tapas y su línea de soplado.
Referencias
Productos relacionados
¿Tiene un proyecto de molde? Nuestros ingenieros revisarán sus requisitos.
Solicitar Cotización