
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Toberas de soplado y varillas de estiramiento
Toberas de soplado, pernos de soplado y varillas de estiramiento para sopladoras PET. Estas piezas sellan el cuello de la preforma, guían la varilla y aportan el aire de presoplado y alta presión, por lo que su ajuste y desgaste influyen directamente en la calidad de la botella y el consumo de aire.
- Piezas: Toberas y pernos de soplado, varillas de estiramiento, puntas de varilla y juntas.
- Adaptación al cuello: Fabricadas según el cuello de la preforma, incluidas conversiones a nuevos cuellos.
- Ajuste preciso: Superficies de sellado y guiado rectificadas y pulidas para un sellado fiable y un estirado recto.
- Compatibilidad: Fabricados a partir de piezas existentes o planos del cliente para sopladoras SIDEL, KRONES, KHS y otras.
- Reposición: Suministradas como repuesto o como parte de un paquete de cambio de formato.
Las cotizaciones y consultas técnicas las atiende directamente el departamento de ventas internacionales del fabricante.
Productos relacionados
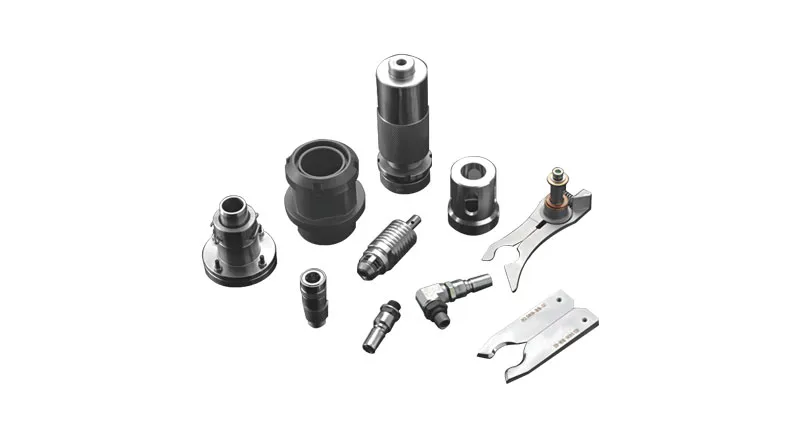
Kit de accesorios
Piezas personalizadas para sopladoras: piezas necesarias para cambios de cuello, de forma y de capac...
Ver Detalles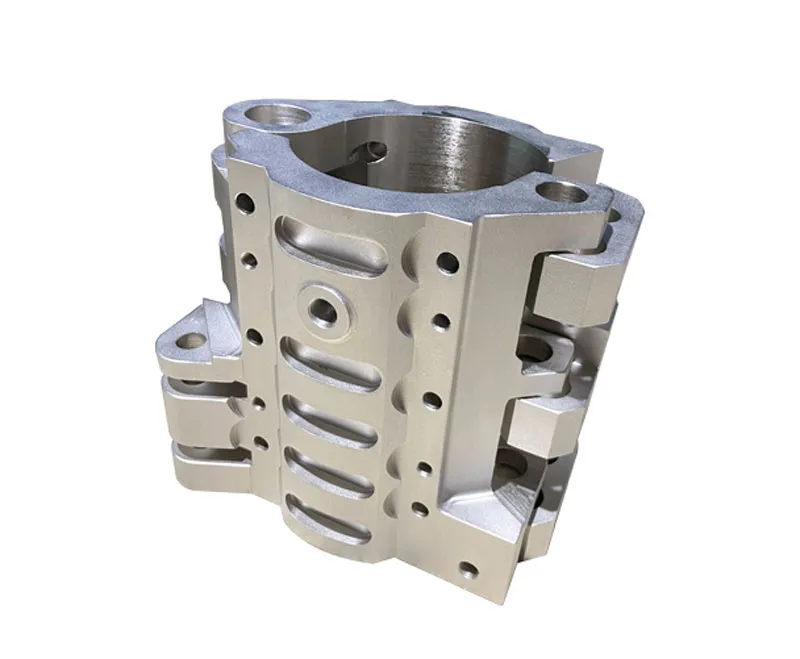
Base de sujeción
Bases de sujeción (bases del portamoldes) que sostienen las carcasas y el fondo del molde de soplado...
Ver Detalles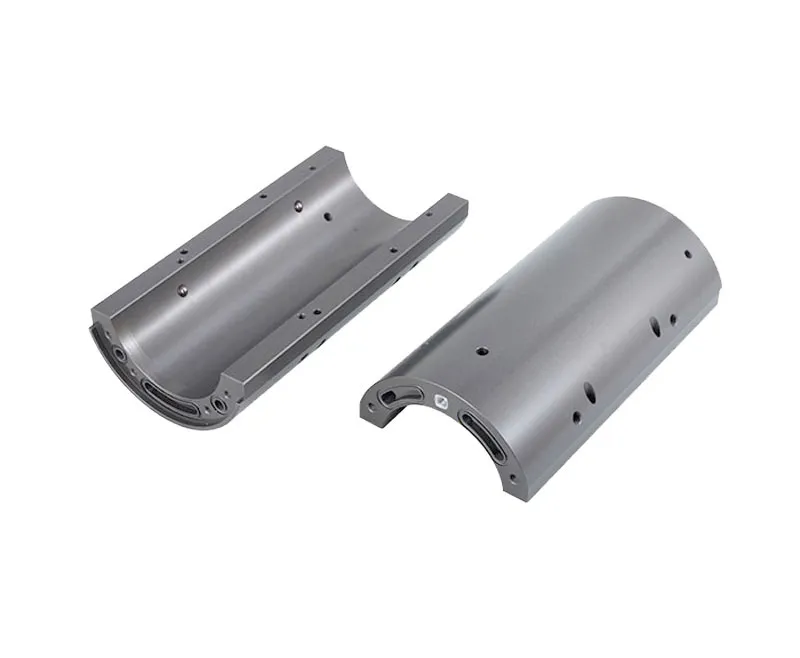
Carcasa de molde
Carcasas (portacavidades) que alojan las mitades de cavidad de la botella en el portamoldes de la so...
Ver Detalles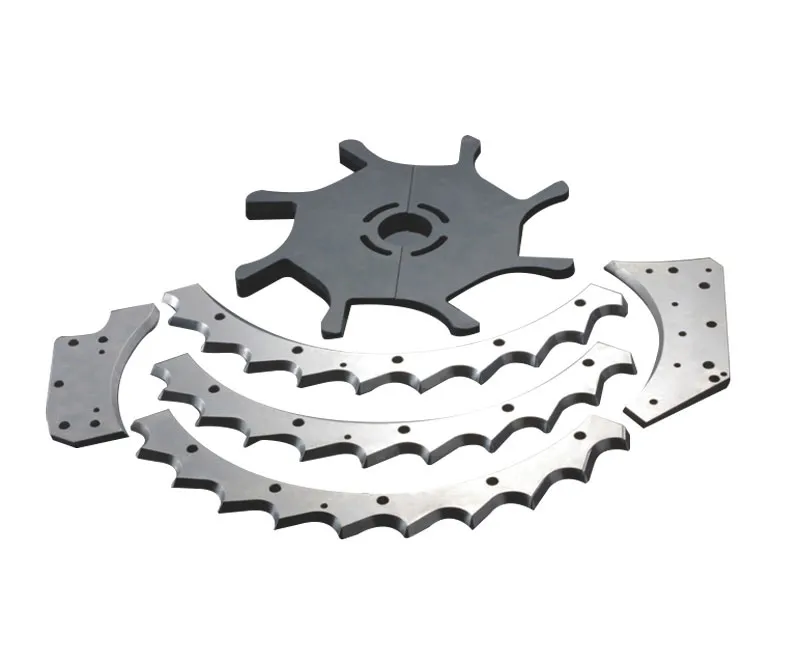
Piezas de conversión
Piezas de cambio de formato para líneas de soplado y manipulación de botellas PET, como estrellas, g...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Desgaste de toberas de soplado y varillas de estiramiento: inspección, planificación de recambios y ajuste al cuello
Una varilla de estiramiento es una varilla de precisión que empuja la preforma PET calentada hasta el fondo del molde de soplado antes y durante el soplado, mientras que la tobera de soplado (pin de soplado) sella el cuello de la preforma y entrega el aire de soplado. Ambas piezas trabajan en cada ciclo, por lo que se desgastan de forma gradual y las primeras señales suelen aparecer en las botellas y en el consumo de aire, no en las propias piezas. Esta guía explica cómo reconocer el desgaste, cómo inspeccionar toberas y varillas, y cómo planificar los recambios para que la sopladora siga produciendo botellas uniformes.
Cómo se desgastan las toberas de soplado y las varillas de estiramiento en una sopladora
En el moldeo por estirado-soplado de dos etapas, la tobera baja sobre el cuello de la preforma en cada ciclo y la varilla recorre el cuello y toda la longitud de la preforma. El desgaste se debe a este contacto y movimiento repetidos, no a un único evento.
- Las caras de sellado y las juntas de la tobera se aplastan, se rayan o se endurecen, y el sellado sobre el acabado del cuello pierde fiabilidad.
- Los casquillos guía de la varilla se ovalizan y permiten que la varilla se desplace lateralmente en lugar de bajar recta por el eje de la preforma.
- La varilla puede doblarse tras una mala alimentación de preformas o un choque, y su superficie puede rayarse por suciedad o guías gastadas.
- La punta de la varilla toca el fondo caliente de la preforma; una punta dañada o gastada deja marcas en el fondo y puede descentrar el punto de inyección.
- Las juntas tóricas y los sellos dinámicos del cabezal pierden elasticidad con el tiempo, sobre todo en estaciones calientes o con limpieza agresiva.
Señales de desgaste: fugas de aire, estiramiento descentrado y defectos en botellas
La mayoría de los problemas de desgaste aparecen primero como defectos en botellas de una sola estación de soplado. Clasificar los rechazos por número de estación es la forma más rápida de encontrar la pieza gastada.
- Fugas de aire: silbido audible en la tobera durante el soplado, mayor consumo de aire comprimido o botellas sin formar del todo en hombros, fondo o esquinas.
- Estiramiento descentrado: el punto de inyección no está en el centro del fondo, el espesor de pared varía de un lado a otro o las botellas se inclinan.
- Defectos en el fondo: poros o reventones en el punto de inyección, marcas de la punta, pies petaloides delgados o inestables.
- Daños en el cuello: rayas, golpes u ovalidad en la superficie superior de sellado, que más tarde pueden causar fugas en la tapa.
- Rechazos de una estación: si el defecto sigue en una estación incluso tras limpiar el molde, la causa probable es la tobera o la varilla de esa estación.
Tabla comparativa de síntomas de desgaste
| Síntoma | Pieza probablemente gastada | Qué revisar | Acción habitual |
|---|---|---|---|
| Silbido al soplar, botellas mal sopladas | Junta o cara de sellado de la tobera | Estado de la junta, rayas en la cara, contacto tobera-cuello | Cambiar la junta; reparar o sustituir la tobera |
| Punto de inyección descentrado en el fondo | Varilla o casquillo guía | Rectitud de la varilla, holgura del casquillo, alineación varilla-molde | Sustituir varilla doblada o casquillo gastado; realinear la estación |
| Marcas o poros en el centro del fondo | Punta de la varilla | Forma de la punta, rayas, restos de PET adheridos | Pulir o sustituir la punta |
| Superficie superior del cuello dañada | Tobera de soplado | Alineación y carrera de la tobera, estado de la superficie de contacto | Corregir la alineación; sustituir la tobera dañada |
| Defectos solo en una estación | Piezas de esa estación | Intercambiar piezas entre estaciones para confirmar | Sustituir la pieza gastada confirmada |
Pasos de inspección de toberas de soplado y varillas de estiramiento
- Paso 1: Detenga la máquina, aplique el procedimiento de bloqueo y despresurice el sistema de aire comprimido antes de tocar el cabezal de soplado.
- Paso 2: Registre qué estaciones producen rechazos y guarde botellas de muestra de cada estación para compararlas.
- Paso 3: Desmonte la tobera e inspeccione con buena luz la cara de sellado y las juntas en busca de aplastamiento, cortes, grietas y endurecimiento.
- Paso 4: Compruebe la rectitud de la varilla haciéndola rodar sobre bloques en V con un reloj comparador y busque rayas a lo largo de su superficie.
- Paso 5: Inspeccione la punta de la varilla por desgaste, astillas y restos de PET, y compare su perfil con una pieza nueva o con el plano.
- Paso 6: Verifique la holgura entre la varilla y su casquillo guía; cualquier movimiento lateral apreciable indica que el casquillo debe cambiarse.
- Paso 7: Mida los diámetros críticos frente al plano o una pieza de referencia y registre los resultados por estación.
- Paso 8: Vuelva a montar, compruebe la alineación de la tobera con la zona del cuello del molde y haga una prueba corta revisando la posición del punto de inyección y la superficie del cuello en las botellas.
Planificación de recambios de toberas y varillas de estiramiento
- Mantenga al menos un juego completo de repuesto (tobera, varilla, punta y juntas) para el formato más usado, para cambiar una estación gastada durante una parada corta.
- Cambie juntas y juntas tóricas como consumibles en las paradas de mantenimiento planificadas, sin esperar a que haya fugas.
- Lleve un registro por estación de inspecciones y cambios; los patrones muestran qué piezas llegan antes al final de su vida útil en su línea.
- Pida los recambios antes de agotar el stock: el plazo de entrega indicado por LIHE para piezas de recambio es de 4 semanas.
- LIHE fabrica toberas y varillas a partir de piezas o planos existentes del cliente para sopladoras SIDEL, KRONES, KHS y otras, por lo que conviene enviar una pieza de muestra o el plano con el pedido.
- Cuando se planifique un nuevo formato de botella, pida las toberas y varillas junto con el molde de soplado como un único paquete de conversión.
Ajuste al acabado del cuello: PCO 1881, 38 mm y otros
La tobera debe sellar sobre la superficie correcta del acabado del cuello de la preforma. Dos acabados pueden parecer similares pero diferir en el diámetro de la superficie de sellado, la altura del cuello y el diámetro interior, por lo que una tobera hecha para un acabado puede fugar o dañar otro.
- Un cambio de acabado de cuello, por ejemplo de PCO 1810 a PCO 1881 o a un cuello de 38 mm, normalmente requiere toberas nuevas o modificadas.
- El diámetro de la varilla debe dejar holgura suficiente respecto al diámetro interior de la preforma, y su carrera debe corresponder a la longitud de la preforma y la altura de la botella.
- Los cuellos de boca ancha de 45 mm, 68 mm o 90 mm requieren toberas dimensionadas para el mayor diámetro de sellado.
- Envíe los planos de la preforma, del acabado del cuello y de la botella para que tobera, varilla y punta se ajusten a los tres.
Preguntas frecuentes
- ¿Cómo sé si una tobera de soplado tiene fugas?
- Las señales típicas son un silbido en la tobera durante el soplado, un consumo de aire comprimido creciente y botellas sin formar del todo en hombros o fondo. Si el problema se mantiene en una estación, revise primero la junta y la cara de sellado de esa tobera.
- ¿Qué provoca que el punto de inyección quede descentrado en el fondo?
- Las causas más comunes son una varilla doblada, un casquillo guía gastado que deja moverse la varilla lateralmente o una punta gastada. Un calentamiento desigual de la preforma puede producir un defecto parecido, así que revise primero la varilla y el casquillo y después el perfil de calentamiento.
- ¿Se pueden reparar las varillas de estiramiento o hay que sustituirlas?
- Una varilla con marcas leves en la punta a veces puede pulirse, pero una varilla doblada o con rayas profundas debe sustituirse, porque enderezarla rara vez recupera la precisión original. Los casquillos guía gastados normalmente se sustituyen, no se reparan.
- ¿Necesito toberas nuevas al cambiar el acabado del cuello?
- Normalmente sí. La tobera sella sobre el cuello, y el diámetro de sellado y la altura del cuello cambian entre acabados como PCO 1810, PCO 1881 y 38 mm. Compruebe la tobera con el plano del nuevo cuello antes de producir.
- ¿Qué debo enviar para pedir toberas y varillas de recambio?
- Indique la marca y el modelo de la máquina y envíe una pieza existente o su plano, junto con los planos de preforma y botella. LIHE fabrica estas piezas a partir de piezas o planos del cliente e indica un plazo de 4 semanas para piezas de recambio.