
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Base de sujeción
Bases de sujeción (bases del portamoldes) que sostienen las carcasas y el fondo del molde de soplado en la estación de soplado. Sus superficies de montaje y referencias precisas mantienen alineadas las dos mitades y el fondo bajo la presión de soplado, con una línea de partición limpia y dimensiones de botella constantes.
- Función: Monta y posiciona las carcasas y el fondo del molde en el portamoldes.
- Precisión: Superficies de montaje y referencia mecanizadas con precisión para una alineación repetible tras cada cambio.
- Refrigeración: Conexiones y canales de agua adaptados al circuito del molde.
- Compatibilidad: Fabricados a partir de piezas existentes o planos del cliente para sopladoras SIDEL, KRONES, KHS y otras.
- Material: Aleación de aluminio de alta resistencia o acero según los requisitos de la máquina.
Las cotizaciones y consultas técnicas las atiende directamente el departamento de ventas internacionales del fabricante.
Productos relacionados
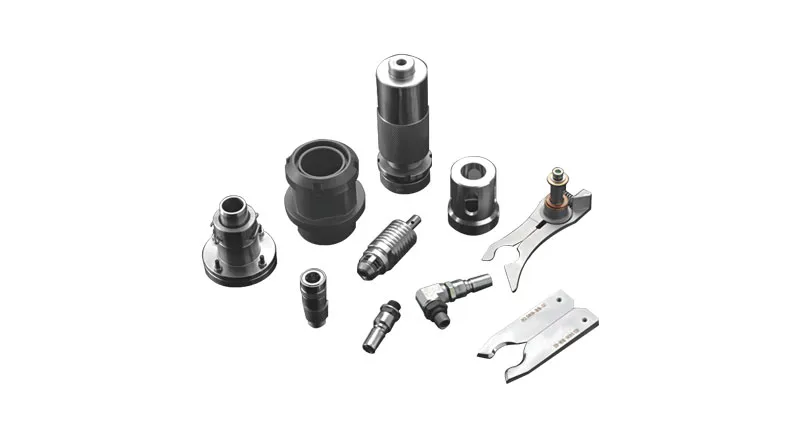
Kit de accesorios
Piezas personalizadas para sopladoras: piezas necesarias para cambios de cuello, de forma y de capac...
Ver Detalles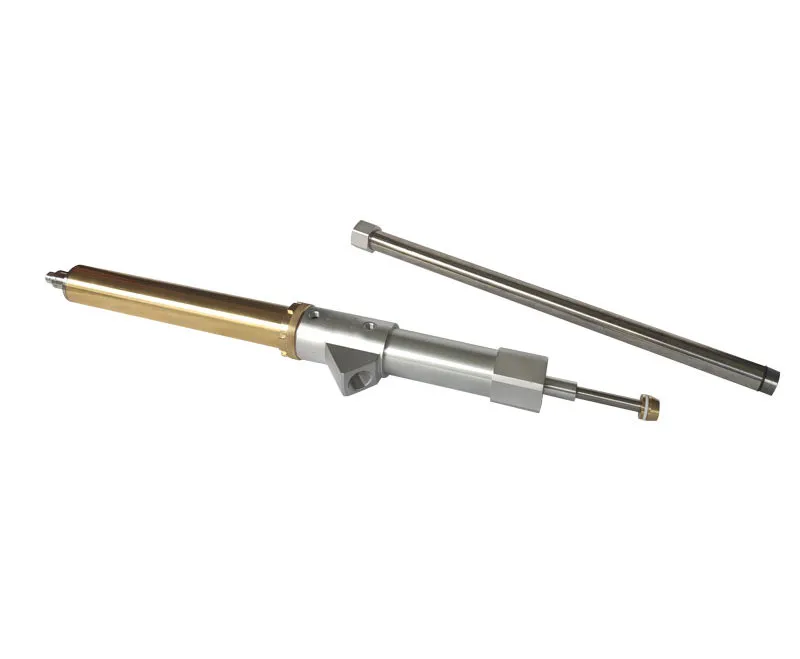
Toberas de soplado y varillas de estiramiento
Toberas de soplado, pernos de soplado y varillas de estiramiento para sopladoras PET. Estas piezas s...
Ver Detalles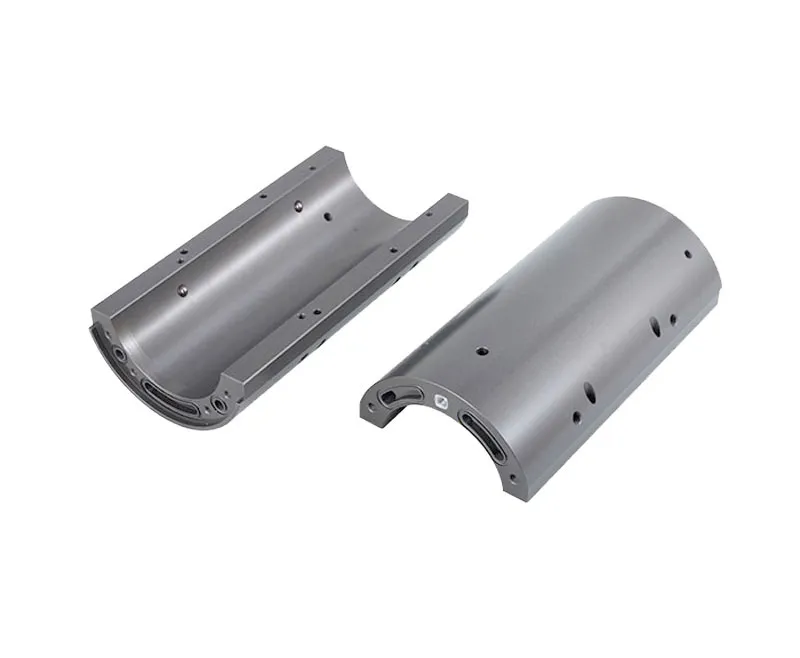
Carcasa de molde
Carcasas (portacavidades) que alojan las mitades de cavidad de la botella en el portamoldes de la so...
Ver Detalles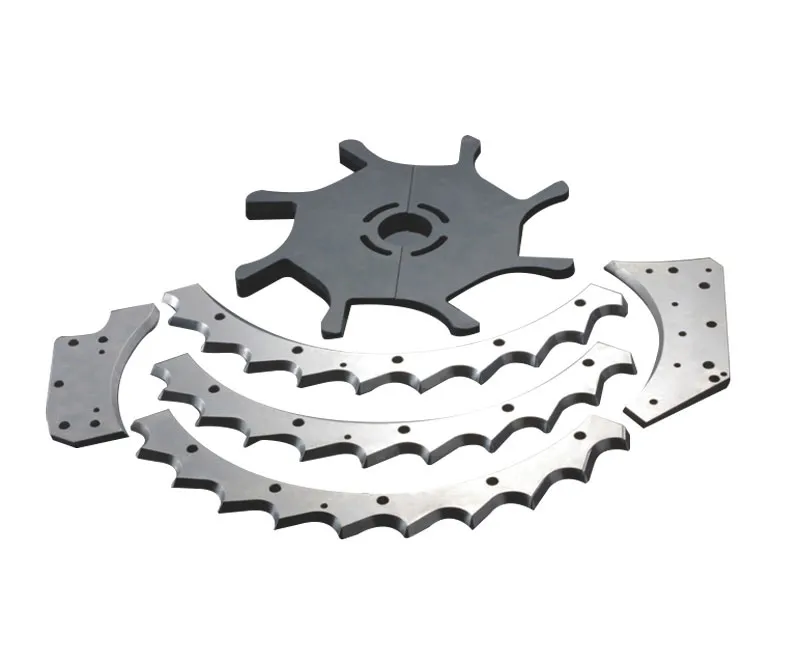
Piezas de conversión
Piezas de cambio de formato para líneas de soplado y manipulación de botellas PET, como estrellas, g...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Alineación de la base de cierre del molde de soplado: calidad de la línea de partición, remontaje y aluminio frente a acero
Una base de cierre es una placa base mecanizada que une las mitades del molde de soplado y el molde de fondo al portamoldes de una sopladora y fija su posición. Como cada cambio de molde empieza y termina en la base de cierre, sus caras de montaje y elementos de posicionamiento deciden si las dos mitades de la botella coinciden exactamente en la línea de partición. Esta guía explica qué provoca la desalineación en las botellas, cómo inspeccionar y volver a montar una base de cierre y cómo se comparan en términos generales las bases de aluminio y de acero.
Qué provoca la desalineación de la base de cierre en moldes de soplado PET
Cuando la base de cierre, las carcasas o el molde de fondo no están en su posición prevista, las mitades del molde ya no cierran sobre un plano común. El resultado se ve en la botella mucho antes de que el molde se dañe.
- Desajuste en la línea de partición: un escalón entre las dos mitades de la botella que se nota con la uña y se ve en etiquetas y botellas transparentes.
- Rebaba o costura elevada: material empujado hacia una holgura entre mitades que no cierran del todo bajo la presión de soplado.
- Desajuste del fondo: fondo descentrado o con escalón cuando el molde de fondo no es concéntrico con las mitades laterales.
- Variación dimensional: diámetro, ovalidad o altura de la botella que difieren entre estaciones de la misma máquina.
- Desgaste acelerado: un contacto desigual concentra la carga en parte de la cara de partición y desgasta antes carcasas e insertos.
- Problemas de refrigeración: un montaje desplazado puede forzar las conexiones de agua y causar fugas o menos caudal en una mitad.
- Los moldes heat-set (llenado en caliente) trabajan con paredes calefactadas para botellas llenadas a unos 85–95 °C, y el PET estándar se deforma por encima de unos 60 °C, por lo que una base de cierre para un molde heat-set debe mantener la alineación con el molde caliente.
De dónde viene la alineación: caras de montaje, posicionadores y tornillería
- Caras de montaje: superficies de contacto planas y limpias entre el portamoldes, la base de cierre y la carcasa o mitad de molde. Golpes, rebabas o depósitos secos inclinan el molde.
- Elementos de posicionamiento: pasadores, chavetas, casquillos o resaltes que fijan la posición de cada pieza. Pasadores gastados y agujeros agrandados permiten movimiento tras cada cambio de molde.
- Tornillería: tornillos apretados al par y en el orden especificados por el fabricante de la máquina. Un apriete desigual puede sacar de posición una mitad.
- Guiado del molde de fondo: en posición cerrada, el molde de fondo debe quedar centrado respecto a las mitades laterales; su guía y mecanismo de elevación también afectan a la línea de partición del fondo.
- Temperatura: los moldes calentados o refrigerados se dilatan y contraen, por lo que la alineación debe comprobarse también a temperatura de trabajo, no solo en frío.
Base de cierre de aluminio o de acero: tabla comparativa general
LIHE mecaniza las bases de cierre en aleación de aluminio de alta resistencia o en acero según los requisitos de la máquina. La tabla compara ambos materiales en términos generales; la elección depende del diseño de la máquina, no de una sola propiedad.
| Propiedad | Base de aleación de aluminio | Base de acero |
|---|---|---|
| Densidad | Unos 2,7 g/cm³: piezas ligeras y fáciles de manipular en los cambios | Unos 7,8 g/cm³: piezas más pesadas que pueden requerir medios de elevación |
| Conductividad térmica | Alta; el calor pasa rápido entre el molde y el circuito de refrigeración | Menor; la temperatura cambia más despacio |
| Resistencia al desgaste y a golpes | Superficies más blandas; los posicionadores pueden requerir insertos o casquillos templados | Superficies más duras; los posicionadores mantienen la medida más tiempo |
| Mecanizado | Rápido de mecanizar con tolerancias estrechas | Más lento; puede requerir tratamiento térmico y rectificado |
| Corrosión en canales de agua | Depende de la aleación y del tratamiento superficial; importa la calidad del agua | El acero al carbono se oxida si no se protege o no es de grado resistente a la corrosión |
| Uso típico | Máquinas que requieren piezas de portamoldes ligeras y cambios rápidos | Máquinas o posiciones que requieren alta rigidez y resistencia al desgaste |
Pasos de inspección antes de volver a montar la base de cierre
- Paso 1: Detenga la máquina, aplique el bloqueo, libere el aire de soplado y vacíe el circuito de refrigeración de la estación.
- Paso 2: Desmonte las mitades y el molde de fondo y limpie todas las caras de montaje del portamoldes y de la base con un método no abrasivo.
- Paso 3: Inspeccione las caras de montaje en busca de golpes, rebabas, corrosión y depósitos; elimine con cuidado las rebabas sin alterar la geometría de la cara.
- Paso 4: Revise pasadores, chavetas y alojamientos de posicionamiento por desgaste, holgura y diámetros agrandados, y sustituya los elementos gastados.
- Paso 5: Compruebe la planitud de la base sobre un mármol o con regla y galgas de espesores, y compárela con el plano.
- Paso 6: Inspeccione las conexiones de agua y sus juntas, y cambie las juntas aplastadas o agrietadas.
- Paso 7: Registre los resultados por estación para poder rastrear problemas repetidos en una misma posición.
Pasos de remontaje para una línea de partición limpia
- Paso 1: Monte primero la base de cierre sobre sus posicionadores y apriete los tornillos al par especificado en cruz.
- Paso 2: Monte las mitades del molde sobre la base, encajando los pasadores antes de apretar ningún tornillo.
- Paso 3: Cierre el molde despacio en modo de ajuste y compruebe que ambas mitades contactan de forma uniforme; una prueba de contacto con pasta de marcar muestra holguras en las caras de partición.
- Paso 4: Compruebe el centrado y la altura del molde de fondo en posición cerrada.
- Paso 5: Conecte el agua de refrigeración, presurice el circuito y revise cada conexión por fugas antes de calentar o soplar.
- Paso 6: Haga una prueba corta e inspeccione la línea de partición, el centro del fondo y las dimensiones clave de botellas de cada estación.
- Paso 7: Guarde las primeras botellas de cada estación como muestras de referencia para el siguiente cambio de molde.
Sustitución de la base de cierre y verificación dimensional
- Sustituya la base cuando sus alojamientos o caras de montaje estén tan gastados que pasadores o casquillos nuevos ya no corrijan la posición.
- LIHE fabrica bases de cierre a partir de piezas o planos existentes del cliente para sopladoras SIDEL, KRONES, KHS y otras.
- Las conexiones y canales de agua se adaptan al circuito de refrigeración del molde, así que envíe el esquema de refrigeración existente con el pedido.
- LIHE dispone de un laboratorio propio con MMC Zeiss y entrega informes de inspección bajo pedido.
- El plazo de entrega indicado por LIHE para piezas de recambio es de 4 semanas; planifique la sustitución junto con los cambios de molde programados.
- Para botellas de llenado en caliente (a unos 85–95 °C), en las que el molde trabaja a otra temperatura que en llenado en frío, indique el tipo de llenado para que la base y sus conexiones de refrigeración se ajusten a la aplicación.
Preguntas frecuentes
- ¿Por qué mi botella muestra un escalón en la línea de partición?
- Un escalón suele indicar que las dos mitades del molde están desplazadas. Las causas comunes son suciedad o rebabas en las caras de montaje, pasadores o casquillos gastados, apriete desigual de tornillos o una base de cierre gastada. Revise primero la estación que produce el escalón.
- ¿La rebaba en la línea de partición siempre se debe a la base de cierre?
- No. La rebaba también puede venir de caras de partición gastadas en las mitades del molde, de una fuerza de cierre insuficiente o de bordes del molde dañados. Si las mitades están en buen estado y la rebaba persiste, revise el montaje y los posicionadores de la base.
- ¿Elijo una base de cierre de aluminio o de acero?
- Siga el diseño de la máquina. El aluminio es más ligero y conduce bien el calor; el acero es más rígido y resistente al desgaste. LIHE mecaniza las bases en aleación de aluminio de alta resistencia o en acero según los requisitos de la máquina.
- ¿Con qué frecuencia hay que revisar la alineación de la base?
- En cada cambio de molde, después de cualquier choque o reventón de botella y siempre que aparezcan defectos de partición o de fondo en una estación. Registrar los resultados por estación muestra cuándo empieza el desgaste.
- ¿Qué información se necesita para pedir una base de cierre de recambio?
- Indique la marca y el modelo de la máquina y envíe la pieza existente o su plano, el esquema de conexiones de refrigeración y el plano de la botella. LIHE fabrica bases de cierre a partir de piezas o planos existentes del cliente.