
Las imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Carcasa de molde
Carcasas (portacavidades) que alojan las mitades de cavidad de la botella en el portamoldes de la sopladora. Con un sistema de carcasas solo se cambian los insertos entre formatos, lo que acelera los cambios y abarata el utillaje de nuevas botellas.
- Función: Sujeta las mitades de cavidad en el portamoldes y las conecta al circuito de refrigeración.
- Cambio rápido: Compatible con sistemas de cambio rápido por carcasa, donde solo se cambian los insertos.
- Refrigeración: Canales de refrigeración para una temperatura uniforme del molde.
- Compatibilidad: Fabricados a partir de piezas existentes o planos del cliente para sopladoras SIDEL, KRONES, KHS y otras.
- Material: Aleación de aluminio ligera mecanizada con precisión para un ajuste exacto.
Las cotizaciones y consultas técnicas las atiende directamente el departamento de ventas internacionales del fabricante.
Productos relacionados
Kit de accesorios
Piezas personalizadas para sopladoras: piezas necesarias para cambios de cuello, de forma y de capac...
Ver Detalles
Toberas de soplado y varillas de estiramiento
Toberas de soplado, pernos de soplado y varillas de estiramiento para sopladoras PET. Estas piezas s...
Ver Detalles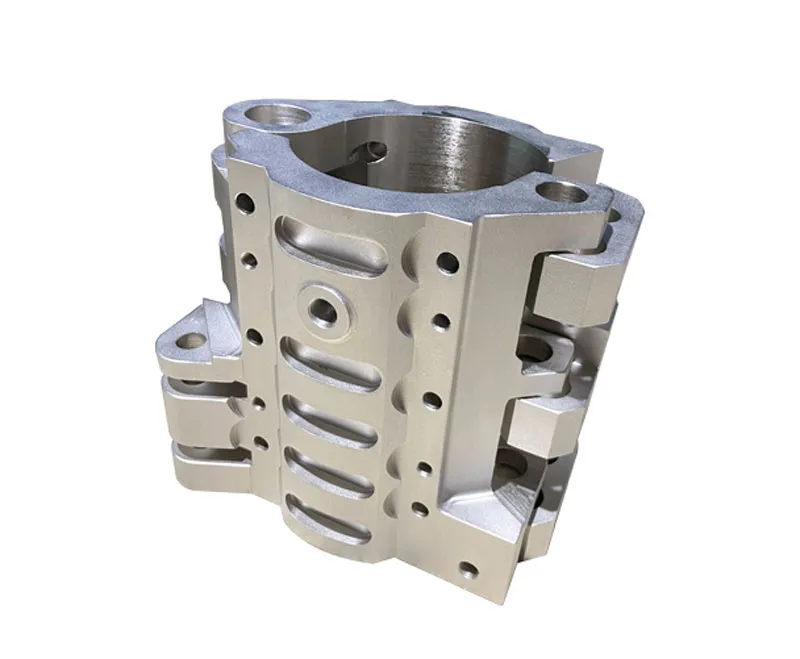
Base de sujeción
Bases de sujeción (bases del portamoldes) que sostienen las carcasas y el fondo del molde de soplado...
Ver Detalles
Piezas de conversión
Piezas de cambio de formato para líneas de soplado y manipulación de botellas PET, como estrellas, g...
Ver DetallesLas imágenes de productos han sido mejoradas con IA. Para ver los productos reales, contacte con nuestro equipo comercial y le enviaremos fotos de los equipos en planta.
Sistemas de carcasas para moldes de soplado de cambio rápido: carcasas e insertos, refrigeración y cuándo comprar moldes completos
Un sistema de carcasas de molde es un diseño de molde de soplado en dos niveles en el que una carcasa permanente (portainsertos) queda montada en el portamoldes de la máquina y solo se cambian los insertos de cavidad con la forma de la botella cuando cambia el formato. La carcasa asume la interfaz con la máquina y la distribución de la refrigeración, mientras que el inserto lleva la forma de la botella. Esta guía explica cómo se reparte el trabajo entre carcasas e insertos, qué revisar en las conexiones de refrigeración y cómo decidir entre comprar carcasas con insertos o moldes de soplado completos.
Cómo reparte el trabajo un molde de soplado de cambio rápido con carcasas
En un molde de soplado convencional, cada mitad es un bloque macizo que contiene la cavidad de la botella y todos los elementos de montaje y refrigeración. Un sistema de carcasas divide estas funciones en dos piezas.
- Carcasa del molde: se monta en el portamoldes o sobre la base de cierre, mantiene en posición la mitad de cavidad y distribuye el agua de refrigeración de la máquina al inserto.
- Inserto de cavidad: lleva la forma de la botella, el acabado superficial, los detalles de venteo y cualquier relieve o panel de etiqueta. Es la pieza que cambia con el diseño de la botella.
- Molde de fondo: forma el fondo de la botella (por ejemplo un fondo petaloide para bebidas carbonatadas) y normalmente también cambia con la botella.
- Los elementos de posicionamiento entre carcasa e inserto deciden la repetibilidad: el inserto debe volver a la misma posición tras cada cambio.
- Como solo cambian insertos y moldes de fondo, un nuevo formato requiere menos material mecanizado y se levantan menos piezas pesadas durante el cambio.
Conexiones de refrigeración en las carcasas de molde
La botella se enfría por contacto con la cavidad, por lo que el control de temperatura del molde afecta directamente a la forma, la contracción y la estabilidad del ciclo. En un sistema de carcasas, el calor pasa del inserto a través de la superficie de contacto de la carcasa hasta el agua de refrigeración.
- Los canales taladrados de la carcasa llevan el agua cerca del inserto; su trazado debe coincidir con las conexiones de agua de la máquina.
- Las superficies de contacto entre inserto y carcasa deben estar limpias y planas; la suciedad o la cal reducen la transferencia de calor.
- Donde el agua pasa de la carcasa al inserto se usan juntas tóricas; las juntas dañadas provocan fugas y menos caudal en esa mitad.
- Las carcasas de aleación de aluminio son ligeras y tienen alta conductividad térmica, lo que favorece una temperatura uniforme del molde.
- Las botellas de llenado en caliente (a unos 85–95 °C, mientras que el PET estándar se deforma por encima de unos 60 °C) usan moldes termofijados con otro diseño de control de temperatura, por lo que el tipo de llenado debe conocerse antes de especificar las carcasas.
- Tras cada cambio, compruebe la estanqueidad del circuito a presión y confirme el caudal en ambas mitades antes de producir.
Carcasas con insertos o moldes de soplado completos: tabla comparativa
| Factor | Sistema de carcasas con insertos | Molde de soplado completo (una pieza) |
|---|---|---|
| Piezas que cambian por botella nueva | Insertos de cavidad y molde de fondo | Mitades completas y molde de fondo |
| Manipulación en el cambio | Piezas más ligeras; las carcasas quedan en el portamoldes | Piezas más pesadas; se desmonta y monta el molde entero |
| Coste de un nuevo formato | Menor, porque las carcasas se reutilizan | Mayor, porque cada formato necesita mitades completas |
| Camino del calor | Inserto, carcasa y agua: una superficie de contacto adicional | Directo de la cavidad a los canales del mismo bloque |
| Mejor uso | Líneas con muchos formatos y cambios frecuentes | Líneas con un formato durante largos periodos o requisitos térmicos especiales |
| Riesgo principal | Desgaste o suciedad en la unión carcasa-inserto afecta a la repetibilidad | Cambios largos y mayor coste de utillaje por formato |
Cuándo comprar carcasas de molde y cuándo moldes de soplado completos
- Elija carcasas cuando la línea produce varios tamaños, por ejemplo botellas de agua de 330 ml, 500 ml, 550 ml y 1,5 L, y cambia de formato a menudo.
- Elija carcasas cuando se introducen nuevos diseños de botella con regularidad, porque cada diseño solo necesita insertos y un molde de fondo.
- Elija moldes completos cuando una línea produce una sola botella durante mucho tiempo y la velocidad de cambio no es prioritaria.
- Compruebe lo que admite la máquina: algunas sopladoras están diseñadas para moldes de cambio rápido con carcasas y otras solo para moldes completos.
- LIHE suministra moldes de soplado partidos de cambio rápido para máquinas de dos etapas como SIDEL, KRONES, SIG/KHS, TECH-LONG y NEWAMSTAR, y carcasas de molde fabricadas a partir de piezas o planos existentes del cliente para SIDEL, KRONES, KHS y otras.
- Si las carcasas existentes están en buen estado, un formato nuevo puede requerir solo insertos nuevos; si están gastadas, sustitúyalas primero.
Pasos de cambio de formato con un molde de soplado de carcasas
- Paso 1: Prepare los nuevos insertos de cavidad, moldes de fondo y, si hace falta, toberas o piezas de conversión para la nueva botella antes de parar la línea.
- Paso 2: Detenga la máquina, aplique el bloqueo, libere el aire de soplado y vacíe o aísle el circuito de refrigeración del molde.
- Paso 3: Desatornille y retire los insertos antiguos de las carcasas, dejando las carcasas montadas en el portamoldes.
- Paso 4: Limpie las superficies de contacto y los posicionadores de la carcasa e inspeccione las juntas en los puntos de paso de agua.
- Paso 5: Monte los nuevos insertos sobre los posicionadores y apriete los tornillos al par especificado.
- Paso 6: Cambie el molde de fondo, vuelva a conectar la refrigeración y compruebe a presión cada estación por fugas.
- Paso 7: Cargue los parámetros de proceso de la nueva botella, haga una prueba e inspeccione la línea de partición, el centro del fondo y las dimensiones de botellas de cada estación.
Inspección, desgaste y sustitución de carcasas de molde
- Revise las caras y pasadores de posicionamiento de la carcasa en cada cambio de formato; los posicionadores gastados dejan moverse los insertos y crean escalones en la línea de partición.
- Busque corrosión o cal en los canales de refrigeración y en las caras de contacto, y revise la calidad del agua si los depósitos vuelven rápido.
- Compruebe las roscas de los agujeros de fijación; una rosca dañada impide sujetar correctamente los insertos.
- El plazo de entrega indicado por LIHE para piezas de recambio es de 4 semanas, así que pida carcasas nuevas antes de que el desgaste afecte a la producción.
- LIHE dispone de un laboratorio propio con MMC Zeiss y entrega informes de inspección bajo pedido, lo que ayuda a verificar que las carcasas nuevas encajan con los insertos existentes.
Preguntas frecuentes
- ¿Qué diferencia hay entre una carcasa de molde y un inserto de cavidad?
- La carcasa es el soporte permanente que se monta en la máquina y se conecta al circuito de refrigeración. El inserto de cavidad lleva la forma de la botella y se cambia cuando cambia el formato.
- ¿Un sistema de carcasas afecta a la refrigeración de la botella?
- El calor pasa del inserto a través de la superficie de contacto de la carcasa hasta el agua, por lo que esa unión debe estar limpia y plana y las juntas de agua intactas. Con buen contacto y un trazado de canales correcto, el sistema mantiene una temperatura de molde uniforme.
- ¿Puedo usar mis carcasas actuales para un nuevo diseño de botella?
- A menudo sí, si la nueva botella cabe en el volumen de inserto de las carcasas existentes y estas no están gastadas. Envíe el plano o una muestra de la carcasa junto con el plano de la nueva botella para confirmarlo.
- ¿Los sistemas de carcasas sirven para botellas de llenado en caliente?
- Las botellas de llenado en caliente, a unos 85–95 °C, necesitan moldes termofijados con un control de temperatura específico. Indique el tipo de llenado desde el principio para que el diseño de carcasa e inserto se ajuste a la aplicación.
- ¿Qué debo enviar para pedir carcasas de molde?
- Indique la marca y el modelo de la máquina y envíe las carcasas existentes o sus planos, el esquema de conexiones de refrigeración y el plano de la botella. LIHE fabrica carcasas a partir de piezas o planos existentes del cliente.