
Как сравнивать поставщиков форм ПЭТ по времени цикла, числу гнёзд и качеству деталей?
Сравнивайте формы по пригодному выпуску, одинаковым условиям испытаний и качеству каждого гнезда, учитывая ограничения опубликованных показателей.
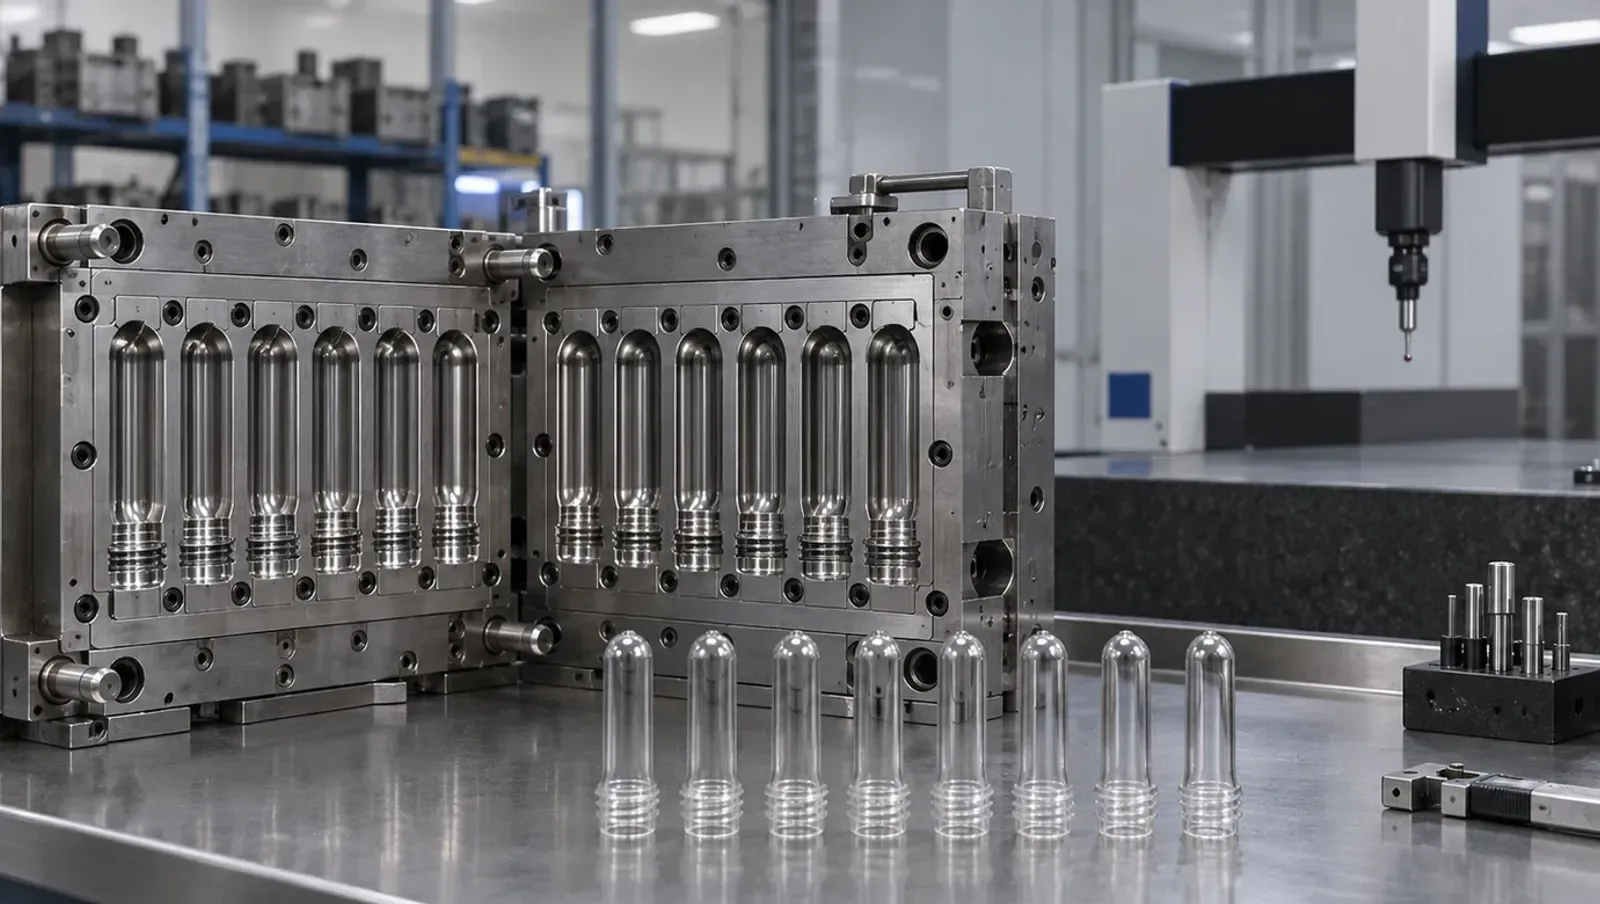
Сравнивайте пригодный выпуск раньше рекламной скорости
Число гнёзд обозначает количество формующих полостей оснастки, а время цикла — длительность одного цикла литья. Сравнивайте поставщиков по выпуску пригодных деталей при одинаковых сырье, преформе, машине и охлаждении, затем оценивайте размеры и обслуживание. Быстрый цикл или большое номинальное число гнёзд сами по себе не определяют лучшую форму.
Лист сравнения с видимыми условиями испытаний
| Параметр | Что фиксировать для поставщика | Почему это важно |
|---|---|---|
| Спецификация преформы | Ревизия, масса и горловина | Другая деталь означает другую задачу |
| Сырьё | Марка, партия и план вторичного материала | Материал влияет на переработку |
| Машина | Модель и полная конфигурация испытания | Форма и машина работают вместе |
| Охлаждение | Ресурсы и стабильные условия | Охлаждение ограничивает рабочий цикл |
| Гнёзда | Номинальные, работающие и квалифицированные | Отключённые гнёзда снижают выпуск |
| Цикл | Повторяемые данные запуска и остановки | Быстрый отдельный цикл не равен выпуску |
| Качество | Размеры, литник и бракованные образцы | Средние скрывают проблемы гнёзд |
| Обслуживание | Детали, доступ и сервис | Износ и остановки влияют на выпуск |
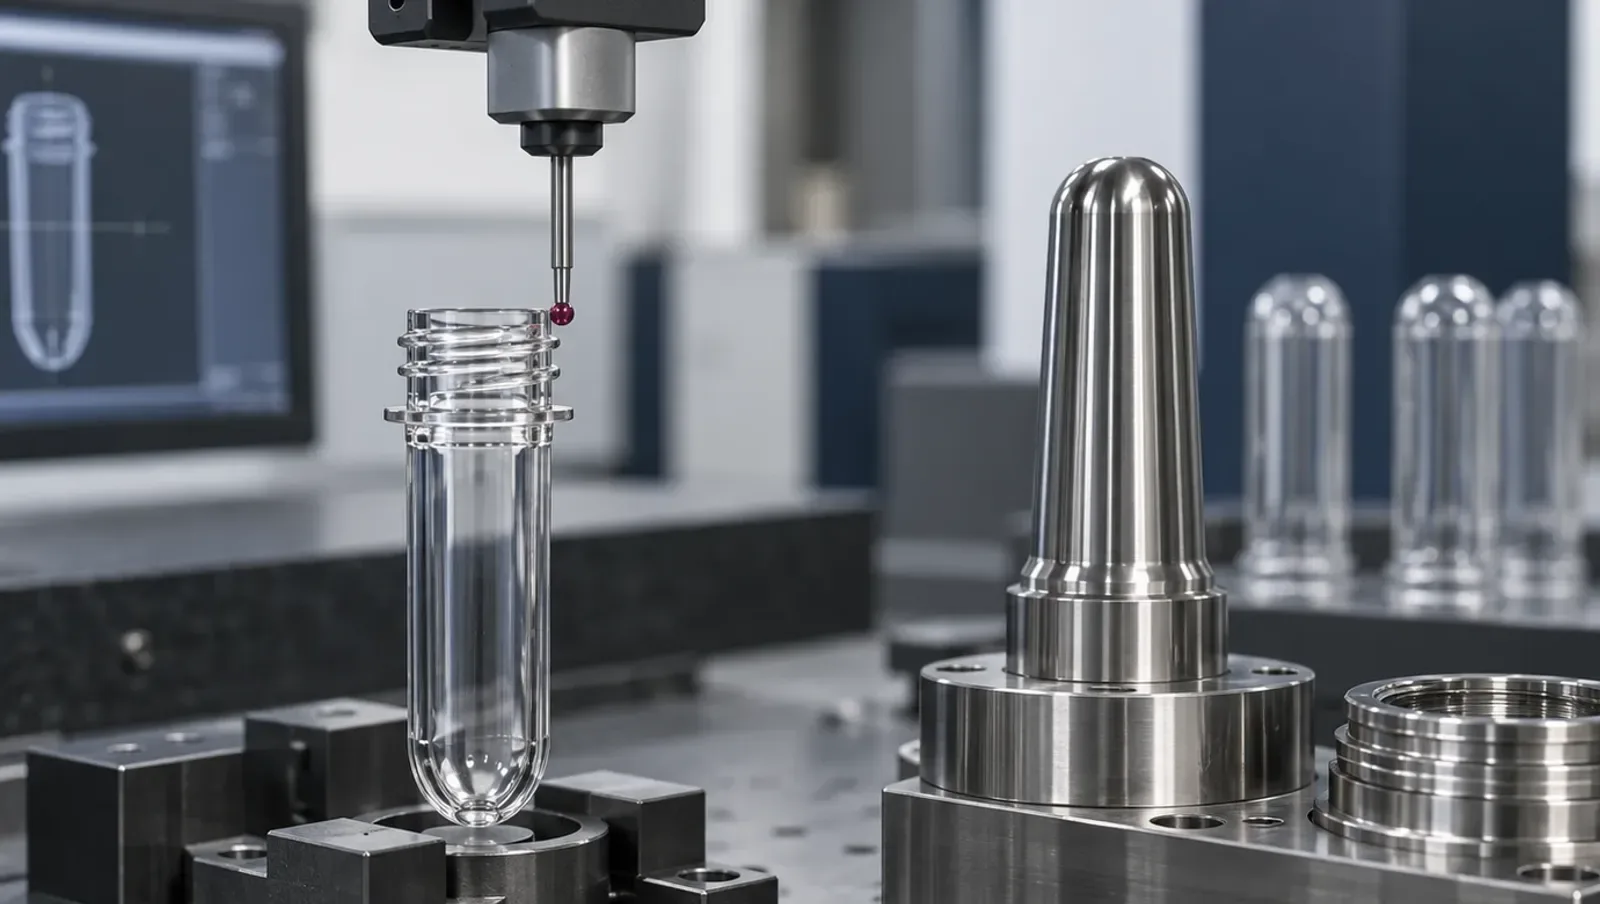
Правильно трактуйте показатели качества и охлаждения
- LIHE публикует показатель оснастки CPK ≥ 1.33. Это заявленный компанией параметр, опубликованный на lihe-preform.com. Запросите размер, границы допуска, набор образцов и условия процесса, к которым относится отчёт. Индекс для одной контролируемой характеристики не подтверждает приёмку всех размеров или настроек производства.
- LIHE также публикует сокращение охлаждения горловины до 0,5 секунды посредством оптимизации. Показатель относится к горловине и не является обещанием полного цикла литья. Нельзя вычитать его из цикла конкурента или действующего процесса без сопоставимого испытания.
- Используйте записи по каждому гнезду для анализа массы, литниковых дефектов, размеров горловины и внешнего вида. Запросите повторные измерения после стабилизации и обозначьте соответствующее гнездо. Поставщик должен сохранить бракованные образцы и условия их получения.
- Поставщик может использовать другие инженерные ресурсы или устройства извлечения, чем ваш завод. Зафиксируйте различия до вывода о производительности. Неописанные условия являются недостающими доказательствами, а не основанием считать лучший опубликованный результат автоматически переносимым.
Выберите компромисс для производственной задачи
- Для освоенной бутылки и машины сравнивайте устойчивый пригодный выпуск и непрерывность сервиса. Для новой преформы включите разработку упаковки и квалификацию бутылки. Сравнение только по скорости скрывает инженерные работы, необходимые до продажи готовой бутылки.
- Планируйте выпуск по квалифицированным работающим гнёздам. Отключённые гнёзда, брак и остановки снижают полезное производство. Расчёт должен показывать рабочие допущения и использовать одинаковый метод учёта для каждого поставщика.
- Учитывайте доступ для обслуживания, заменяемые детали и пусконаладку. Форма, требующая другого контроллера, извлечения или охлаждения, меняет и объём проекта, и фактический производственный результат.
- LIHE публикует оснастку, а не универсальный результат всей линии. Если изготовитель должен разделить ответственность за изменения машины или линии, определите это явно. Для сравнения затрат запрашивайте проектное предложение: обоснованного общего ценового рейтинга здесь нет.
Дайте всем участникам одинаковую исходную базу до запроса цифр
- Отправьте всем кандидатам один и тот же пакет данных: зафиксированный чертёж преформы и целевую массу, тип горловины, марку сырья, модель термопластавтомата и уже установленную горячую половину. Если один поставщик указывает цикл для более тяжёлой преформы или другой горловины, его цифру нельзя ставить в одну колонку с остальными.
- Попросите каждого поставщика письменно указать основу расчёта гнёзд. Предложение на 72 гнезда должно пояснять, все ли 72 гнезда будут квалифицированы при запуске, что делается с заблокированным гнездом и будет ли горячеканальная система новой, восстановленной или перенесённой с действующей формы.
- Опишите охлаждающую воду, которую завод реально может подать, включая температуру подачи, расход и сезонные колебания. Заявления о цикле, сделанные при более холодной воде или большей мощности чиллера, чем есть на площадке, заведомо оптимистичны, поэтому запрашивайте условия охлаждения для каждого заявленного цикла.
- Требуйте от всех участников единой терминологии качества: какие размеры преформы измеряются, как указывается масса, что считается визуальным браком и как прослеживаются номера гнёзд. Без общего определения два поставщика могут сообщить хороший результат, измеряя совершенно разные вещи.
- Заранее договоритесь, какие расходы на испытания несёт участник: пробное сырьё, машинное время, отбор образцов, отправка образцов и присутствие ваших инженеров. Неравные условия испытаний подталкивают покупателя к поставщику, с которым было проще тестировать, а не к тому, чья форма показала лучший результат.
Проведите параллельные испытания и оцените их по одной схеме
- Шаг 1: Получите заполненный лист сравнения от каждого поставщика до начала испытаний, чтобы заявленный цикл, число активных гнёзд и пределы качества были зафиксированы. Любое последующее изменение этих заявлений должно оформляться как ревизия, а не незаметно заменять исходное предложение.
- Шаг 2: Начинайте учёт только после стабилизации процесса на согласованных настройках. Фиксируйте стабильный цикл, каждую остановку и её причину, а также каждое отключённое гнездо. Каждый кандидат работает одинаковое согласованное время, чтобы короткие демонстрационные прогоны не соревновались с длительными прогонами, близкими к производству.
- Шаг 3: Пересчитайте прогон в число пригодных преформ в час: число впрысков в час, умноженное на число активных гнёзд, минус детали, отбракованные по размерам, массе, литнику или внешнему виду. Именно этот показатель пригодного выпуска используйте для сравнения вместо самого быстрого цикла, который показала машина.
- Шаг 4: Измерьте образцы с каждого номера гнезда и сравните разброс между гнёздами, а не только общее среднее. Форма, у которой худшее гнездо остаётся в допуске, обычно ценнее для производства, чем форма с более узким средним значением и двумя выпадающими гнёздами.
- Шаг 5: Выдуйте преформы каждого кандидата на одной и той же выдувной машине с одной бутылочной формой и одним окном рецептуры. Преформа с хорошими размерами, которой нужно более узкое окно выдува, добавляет риск для линии, и это различие проявляется только при выпуске бутылок.
- Шаг 6: Сведите результаты в одну таблицу, отметьте всё, что поставщик не продемонстрировал, как недоказанное, и принимайте решение по совокупности пригодного выпуска, разброса между гнёздами, результатов по бутылкам и доступности обслуживания.
Как собственные опубликованные показатели LIHE вписываются в сравнение
Это руководство по сравнению подготовлено и опубликовано LIHE Precision, которая сама может оказаться одним из сравниваемых поставщиков форм. Относитесь к её показателям так же критично, как к данным любого другого участника. Приведённые ниже цифры опубликованы на lihe-preform.com; проверить их для вашей преформы по-прежнему следует описанным выше испытанием.
- Число гнёзд: формы LIHE для ПЭТ-преформ заявлены в диапазоне от 32 до 160 гнёзд для машин HUSKY, NETSTAL, SIPA, KATA и других. Подтвердите, какое число гнёзд допускают установленная машина и горячая половина, прежде чем сравнивать выпуск с поставщиками, предлагающими другое количество.
- Качество: воспроизводимость оснастки CPK ≥ 1.33 и уровень эксплуатационного брака от 0,0064%. Запрашивайте измерительные данные по любому используемому показателю с привязкой к характеристике и выборке и сопоставляйте их с результатами по гнёздам из собственного испытания.
- Ресурс: формы рассчитаны на срок службы до 8 миллионов циклов на платформах Husky, SACMI и Netstal. Ресурс зависит от сырья, обслуживания и условий эксплуатации, поэтому при сравнении заявлений о ресурсе учитывайте согласованный план обслуживания.
- Подтверждение контроля: собственная лаборатория с координатно-измерительной машиной Zeiss, отчёты валидации и контроля предоставляются по запросу. Запросите отчёты именно по тем гнёздам, образцы которых вы отбирали, чтобы размерное сравнение велось по одним и тем же деталям.
Часто задаваемые вопросы
- Следует выбирать самый короткий заявленный цикл?
- Только после подтверждения равных условий испытания и приемлемого качества. Фиксируйте работающие гнёзда, брак и остановки, затем сравнивайте повторяемый производственный результат, а не самый быстрый отдельный цикл.
- Может номинальное число гнёзд завысить полезный выпуск?
- Да. Оно включает гнёзда, которые могут быть отключены или ещё не квалифицированы. Планируйте выпуск по согласованной рабочей конфигурации и фактически изготовленным пригодным деталям.
- Описывает показатель CPK всю бутылку?
- Нет. Уточните характеристику и набор данных. Готовой бутылке необходимы согласованные испытания упаковки, которые индекс размеров преформы не заменяет.
- Почему нужно сравнивать охлаждение?
- Форма использует условия охлаждения у машины. Испытание с другой водой может дать цикл, невоспроизводимый на заводе. Зафиксируйте и устраните различие до приёмки.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение