
Выдувные формы для горячего и холодного розлива ПЭТ: как выбрать подходящую форму
Выдувные формы для горячего и холодного розлива рассчитаны на разную температуру наполнения. Сравниваем принцип работы, подходящие напитки и то, что нужно указать при заказе нового комплекта форм.
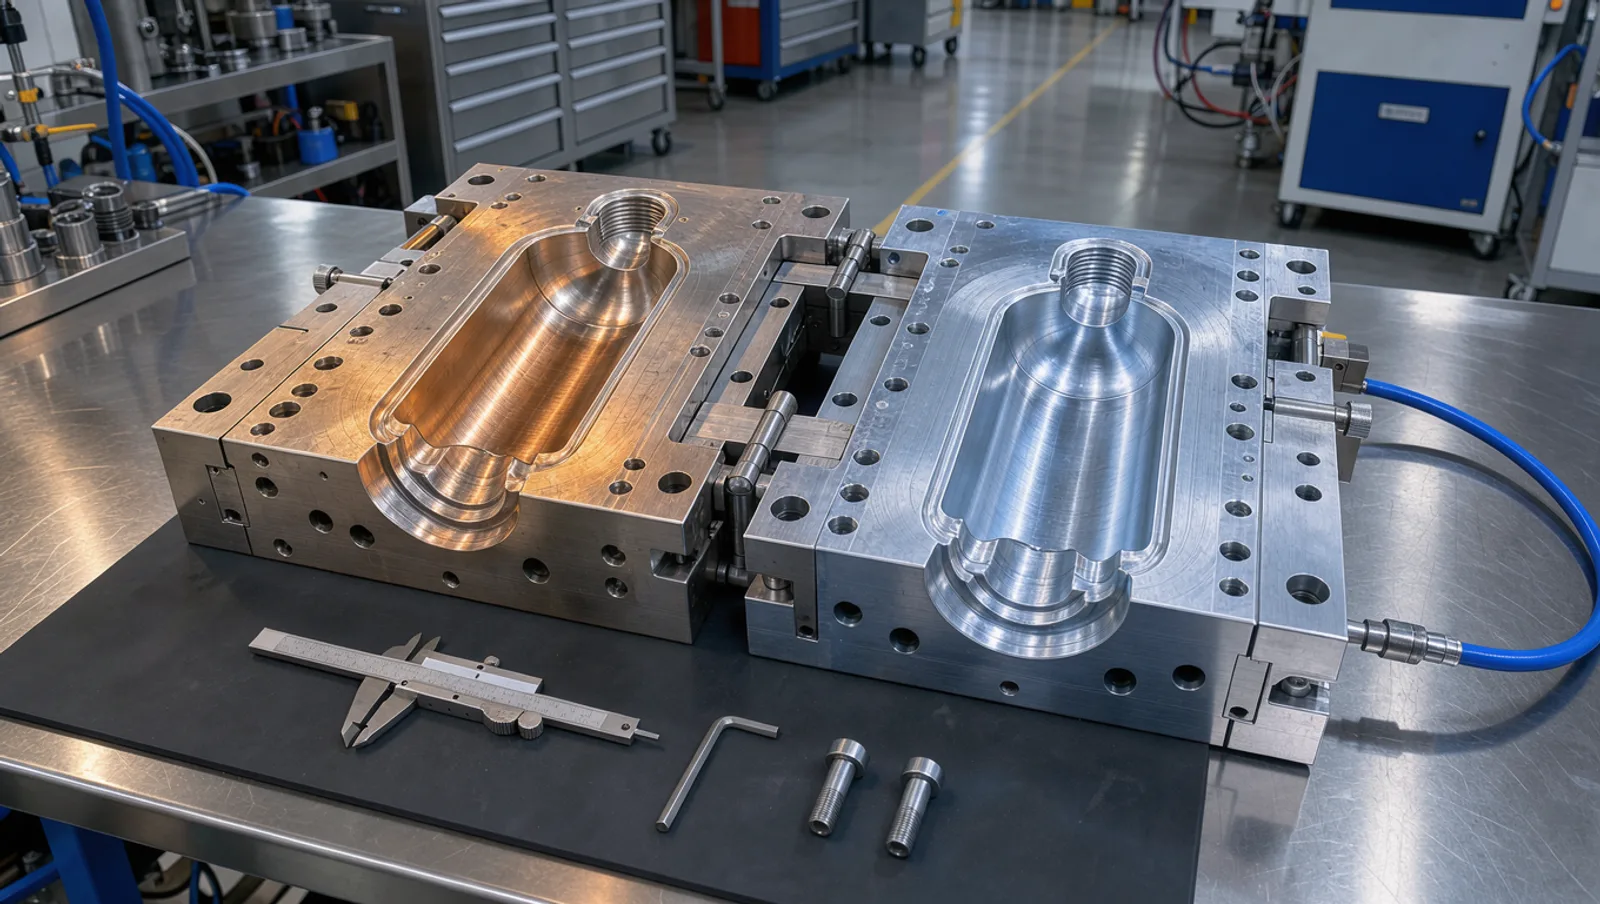
Чем выдувная форма для горячего розлива отличается от формы для холодного розлива?
Горячий розлив — это способ наполнения, при котором напиток поступает в ПЭТ-бутылку при температуре около 85–95 °C.
Форма для холодного розлива выпускает ПЭТ-бутылки, которые наполняются при температуре окружающей среды: негазированная вода, газированные напитки (CSD), соки и молочные продукты. Форма для горячего розлива (heat-set) выпускает бутылки, которые наполняются горячим продуктом при температуре около 85–95°C: соки, чайные напитки, изотоники.
Разница принципиальна: стандартная ПЭТ-бутылка начинает деформироваться при температуре выше примерно 60°C. В форме для горячего розлива нагретые стенки кристаллизуют и стабилизируют бутылку при выдуве, поэтому она сохраняет форму при наполнении горячим продуктом.
Основные термины
- Холодный розлив: напиток разливается при температуре окружающей среды или охлаждённым, поэтому бутылка не контактирует с горячим продуктом.
- Горячий розлив: напиток разливается горячим, при температуре около 85–95°C, и тепло продукта помогает защитить бутылку и колпачок от микроорганизмов.
- Термофиксация (heat-set): процесс выдува, при котором бутылка формуется на нагретых стенках формы; это повышает кристалличность и снимает напряжения от вытяжки, поэтому бутылка выдерживает горячий продукт.
- Вакуумные панели: гибкие участки стенки или дна бутылки, которые прогибаются внутрь при остывании и сжатии горячего продукта, чтобы остальная часть бутылки сохраняла форму.
- Асептический розлив: продукт и бутылка стерилизуются отдельно, а розлив выполняется в стерильной зоне, как правило, при температуре окружающей среды.
- Двухстадийный выдув (с повторным нагревом): сначала преформы отливаются на литьевой машине, затем их нагревают и выдувают на отдельной выдувной машине, например SIDEL, KRONES или KHS.
- Одностадийный выдув: преформа отливается и выдувается на одной машине, как в системах SIPA, ASB или AOKI.
Ключевые цифры
- Температура горячего розлива: около 85–95°C.
- Порог деформации стандартной ПЭТ-бутылки (без термофиксации): около 60°C.
- Холодный розлив: наполнение при температуре окружающей среды, термофиксация не требуется.
Сравнение форм для горячего и холодного розлива
| Форма для холодного розлива | Форма для горячего розлива (heat-set) | |
|---|---|---|
| Температура наполнения | Температура окружающей среды | Около 85–95°C |
| Типичные продукты | Негазированная вода, CSD, соки, молочные продукты | Соки, чайные напитки, изотоники |
| Термостатирование формы | Встроенные каналы охлаждения в полуформах и донышках | Каналы для циркуляции горячего масла, раздельное регулирование температуры корпуса и донышка |
| Акцент в дизайне бутылки | Облегчение и равномерная толщина стенки | Вакуумные панели, рёбра жёсткости и геометрия дна, сохраняющие форму после наполнения и остывания |
| Платформы (ассортимент LIHE) | KHS / SIG InnoPET Blomax, Krones Contiform и другие двухстадийные и одностадийные машины | Версии heat-set распространённых двухстадийных ротационных выдувных машин, включая SIDEL и KRONES |
Как форма для горячего розлива сохраняет стабильность бутылки
В форме heat-set по полуформам циркулирует горячее масло, а не только охлаждающая вода. Нагретые стенки гнезда кристаллизуют ПЭТ во время выдува, повышая допустимую температуру бутылки. Когда горячий продукт остывает в закрытой бутылке, внутреннее давление падает; вакуумные панели в конструкции бутылки компенсируют это изменение, и бутылка не сминается.
Поскольку форма долго работает при повышенной температуре, материал формы и обработка поверхности гнезда подбираются для длительной эксплуатации в нагретом состоянии.
Как проходит цикл выдува с термофиксацией
Цикл с термофиксацией повторяет базовую последовательность выдува с вытяжкой, как при холодном розливе, но включает дополнительные этапы для стабилизации ПЭТ. Конкретные температуры и время задаются производителем машины и конструкцией бутылки, поэтому приведённая ниже последовательность — это описание процесса, а не технологические настройки.
- Шаг 1: Преформа нагревается выше температуры стеклования ПЭТ, чтобы её можно было вытягивать.
- Шаг 2: Вытяжной шток продвигает преформу вниз, а воздух выдува раздувает её до стенок гнезда в полуформах и донной форме.
- Шаг 3: Вместо немедленного охлаждения нагретые стенки формы удерживают ПЭТ при повышенной температуре, что повышает кристалличность и снимает напряжения от вытяжки.
- Шаг 4: Перед извлечением из формы бутылку охлаждают, как правило продувкой воздуха через её внутренний объём, чтобы она сохранила форму гнезда.
- Шаг 5: На линии розлива бутылку наполняют горячим продуктом, укупоривают и охлаждают; вакуумные панели компенсируют изменение объёма при сжатии продукта.
Где форма для холодного розлива экономит затраты
Бутылкам для холодного розлива не нужна термофиксация, поэтому конструкция ориентирована на снижение расхода ПЭТ. Геометрия бутылки и дна согласуется с преформой для равномерной толщины стенки при меньшем весе, а встроенные каналы охлаждения обеспечивают стабильное качество на производственной скорости. Производителям с большим числом форматов разъёмная быстросменная форма позволяет менять только вставки гнезда и донышко, а не весь комплект.
Асептический розлив: третий вариант
На асептических линиях продукт и тара стерилизуются отдельно, а розлив выполняется в стерильной зоне, как правило при температуре окружающей среды. Поскольку бутылка не контактирует с горячим продуктом, ей не нужна структура термофиксации, и её конструкция ближе к бутылке для холодного розлива. LIHE изготавливает выдувные формы для холодного, горячего и асептического розлива, поэтому выбор формы определяется способом розлива на линии, а не только видом напитка.
- Холодный розлив подходит для воды, газированных напитков и других продуктов, которым не нужна термообработка в бутылке.
- Горячий розлив нужен, когда продукт разливается горячим при температуре около 85–95°C, например многие соки, чайные напитки и изотоники.
- Асептическая форма нужна, если линия использует асептическую технологию для чувствительных продуктов, разливаемых при температуре окружающей среды.
Типичные дефекты и их обычные причины
- Деформация панелей или овализация после горячего розлива: конструкция бутылки, вакуумные панели или условия термофиксации не соответствуют температуре розлива.
- Усадка и потеря объёма бутылок для горячего розлива: недостаточная термостабилизация, из-за которой бутылка «садится» при наполнении горячим продуктом.
- Деформированное или неплотное горлышко бутылки для горячего розлива: горловина не рассчитана на горячий продукт; по этой причине в некоторых бутылках для горячего розлива применяется кристаллизованная (непрозрачная белая) горловина.
- Неравномерная толщина стенки бутылок для холодного розлива: конструкция преформы и геометрия бутылки не согласованы или профиль нагрева преформы не сбалансирован.
- Перламутровость (белёсая дымка) в стенке бутылки: ПЭТ вытянут слишком сильно или при слишком низкой температуре.
- Неполная проработка деталей, например нечёткие логотипы или плохо сформированное дно: засорённые или недостаточные вентиляционные каналы в полуформах или донной форме.
- Растрескивание под напряжением в днище бутылок для газированных напитков: геометрия дна и распределение материала не соответствуют внутреннему давлению продукта.
Обслуживание форм для горячего и холодного розлива
- Формы для холодного розлива: поддерживайте охлаждающую воду чистой и подготовленной, так как накипь или коррозия в каналах снижают охлаждение и ухудшают стабильность качества бутылок.
- Формы для горячего розлива: регулярно проверяйте подключения масляного контура, уплотнения и шланги и следите, чтобы раздельное термостатирование корпуса и дна работало так, как задумано.
- Оба типа: очищайте вентиляционные щели и отверстия, так как засорённые каналы приводят к неполному формованию и видимым следам на бутылке.
- Оба типа: берегите полированные поверхности гнёзд при чистке и хранении; царапины напрямую переносятся на поверхность бутылки.
- Держите запасные донные формы и вставки гнёзд для высокообъёмных форматов, чтобы повреждённая деталь не останавливала линию.
- Записывайте настройки температуры формы и результаты контроля бутылок для каждого формата, чтобы быстро перезапускать форму после переналадки.
Что указать в запросе коммерческого предложения
- Шаг 1: Тип розлива и температура: холодный розлив или горячий с фактической температурой наполнения.
- Шаг 2: Марка и модель выдувной машины, тип формодержателя (например, KHS InnoPET Blomax или Krones Contiform).
- Шаг 3: Чертёж или образец бутылки, объём и целевой вес бутылки.
- Шаг 4: Спецификация преформы и горловины — или поручите нам подобрать преформу под бутылку.
- Шаг 5: Нужен ли полный комплект (полуформы, донышки и шейные плиты) или только вставки гнезда.
- Шаг 6: Требуемую производительность и количество гнёзд выдувной машины, чтобы полуформы и донные формы были запланированы на весь комплект.
- Шаг 7: Особые требования, например кристаллизованную горловину для горячего розлива, быстросменную конструкцию формы или испытания с rPET.
Возможности LIHE в области выдувных форм
- Выдувные формы для двухстадийных машин SIDEL, KRONES, SIG/KHS, TECH-LONG и NEWAMSTAR и для одностадийных машин SIPA, ASB и AOKI.
- Выдувные формы для холодного розлива, горячего розлива (около 85–95°C) и асептического розлива.
- Комплекты форм для холодного розлива для выдувных машин KHS InnoPET Blomax и Krones Contiform.
- Разъёмные быстросменные формы, позволяющие при смене формата менять только вставки гнёзд и донные формы.
- Формы для бутылок для воды распространённых объёмов: 330 мл, 500 мл, 550 мл и 1,5 л.
- Предложения по облегчению преформ, снижающие их массу на 1–2 г за счёт оптимизации горловины или толщины стенки.
- Контроль на собственной КИМ Zeiss; отчёты о валидации и контроле предоставляются по запросу.
- Опубликованные сроки изготовления: пилотные формы — 20 дней, стандартные формы для ПЭТ — 8 недель, запасные части — 4 недели.
Часто задаваемые вопросы
- Можно ли использовать форму для холодного розлива для горячего розлива?
- Нет. Стандартная ПЭТ-бутылка деформируется при температуре выше примерно 60°C. Для продуктов, разливаемых при 85–95°C, нужна форма heat-set с нагреваемыми стенками и бутылка с вакуумными панелями.
- Для каких машин LIHE изготавливает формы для холодного розлива?
- LIHE изготавливает формы для холодного розлива для машин KHS (ранее SIG) InnoPET Blomax и Krones Contiform, а также выдувные формы для двухстадийных машин SIDEL, KRONES, SIG/KHS, TECH-LONG, NEWAMSTAR и одностадийных SIPA, ASB, AOKI.
- Помогает ли LIHE с дизайном бутылки?
- Да. Дизайн бутылки, подбор преформы, облегчение и оптимизация толщины стенки входят в разработку выдувной формы LIHE.
- Зачем бутылкам для горячего розлива вакуумные панели?
- Когда горячий продукт остывает в закрытой бутылке, его объём уменьшается и давление внутри падает. Вакуумные панели рассчитаны на контролируемый прогиб внутрь, поэтому бутылка сохраняет ровную форму, а не сминается или вдавливается в случайных местах.
- Асептический розлив — это то же самое, что горячий розлив?
- Нет. При асептическом розливе продукт и бутылка стерилизуются отдельно, а розлив выполняется в стерильной зоне, как правило при температуре окружающей среды. Горячий розлив использует тепло самого продукта, около 85–95°C, и поэтому требует бутылки с термофиксацией.
- Сколько времени занимает изготовление новой выдувной формы?
- Опубликованные сроки LIHE: 20 дней для пилотных форм, 8 недель для стандартных форм для ПЭТ и 4 недели для запасных частей. Точный график для вашего проекта подтверждается в коммерческом предложении.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение