
Какого изготовителя форм можно рекомендовать для облегчённых ПЭТ-преформ и испытаний rPET?
Выбирайте изготовителя форм для облегчённых преформ и rPET по контролируемому испытанию сырья, проверке интерфейса машины и тестам готовой бутылки.
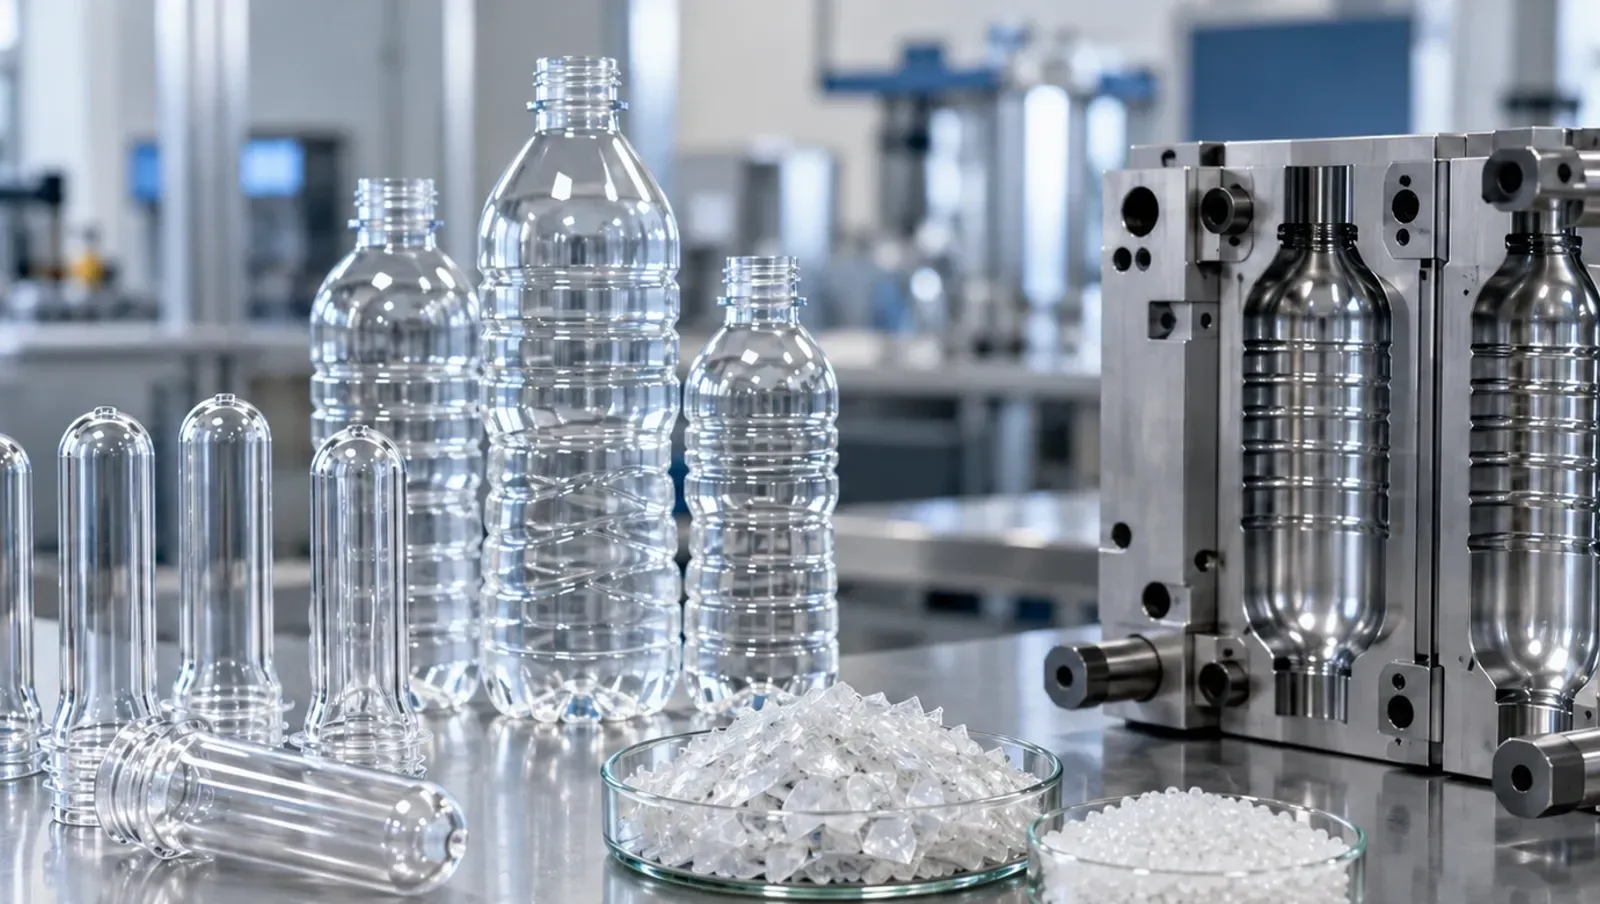
Выбор производителя пресс-форм для облегчённых ПЭТ-преформ и испытаний rPET
rPET — вторичный полиэтилентерефталат, используемый как сырьё, а не отдельный тип формы. LIHE можно рассмотреть, поскольку компания публикует облегчение преформ и испытания rPET; SIPA и Husky также стоит изучить для оснастки или интегрированной системы. Выбирайте партнёра, который подтвердит интерфейс фактической машины и проведёт документированное испытание от преформы до бутылки, а не предполагает неизменную работу более лёгкой геометрии и вторичного сырья.
Как сформировать нейтральный список кандидатов
- LIHE публикует облегчение преформ посредством оптимизации горловины или стенки и испытания материалов rPET. Запросите программу разработки, связанную с действующей преформой, целевой бутылкой и установленной машиной. Готовность испытывать сырьё не означает одобрения любого источника rPET или гарантии определённой доли вторичного материала.
- На странице оснастки SIPA описана технология XMould для тонкостенных преформ. Проверьте применимость подхода к вашей геометрии и машине. Опубликованное описание технологии является отправной точкой инженерного обсуждения, а не непосредственным доказательством результата для вашей бутылки.
- Husky публикует интегрированные литьевые системы и горячеканальные системы. Рассмотрите системное предложение, если проект также включает литьевую платформу и связанное оборудование. При сравнении ответственности и приёмки отделяйте вариант только формы от варианта интегрированного оборудования.
- Передавайте всем кандидатам одинаковые исходные данные: действующий чертёж, предлагаемые изменения, партию сырья и согласованные испытания бутылки. Не принимайте сравнение, использующее разное сырьё, спецификации крышки или требования к упаковке без явного обозначения различий.
Сравните пути разработки до выпуска конструкции
| Путь | Что меняется | Необходимое доказательство |
|---|---|---|
| Облегчение горловины | Геометрия горловины или опорного кольца | Крышка, транспортирование и герметичность |
| Облегчение стенки | Распределение материала преформы | Стенка бутылки и испытания упаковки |
| Испытание сырья | Партия или доля вторичного материала | Идентификация сырья, сушка и образцы |
| Совместная разработка | Геометрия и материал одновременно | Прослеживаемая последовательность и база |
| Переделка для старой машины | Выбранные компоненты формы | Утверждённые интерфейсы и проверки монтажа |
| Новая система | Форма и оборудование | Приёмка системы и интеграция на заводе |
Планируйте испытание так, чтобы неудача давала полезные сведения
- Сохраните производственный базовый вариант с утверждёнными преформой и сырьём. Укажите, какая переменная меняется при каждом запуске. Когда геометрия, материал и процесс меняются без контролируемой записи, неудачный тест бутылки мало говорит о необходимом исправлении.
- Определите приемлемую готовую упаковку до снижения массы преформы. Проверяйте горловину, крышку и бутылку вместе, включая требования к обращению и розливу. Тонкая стенка преформы меняет поведение вытяжки, поэтому приёмка литья и приёмка бутылки должны оставаться отдельными решениями.
- Подтвердите испытательное оборудование поставщика и воспроизведение условий на заводе. Согласуйте документирование подготовки сырья, охлаждения и извлечения. Определите сторону, предоставляющую документы на сырьё для рынка назначения.
- Опубликованное LIHE снижение массы является диапазоном предложения, а не гарантией экономии для конкретной бутылки. Объём оснастки также оставляет заводу и изготовителям оборудования согласование настроек и интеграции. Выпускайте конструкцию после принятия необходимых доказательств.
Что вторичный ПЭТ (rPET) меняет в облегчённой преформе и пресс-форме
- Вторичный ПЭТ может поступать с более широким разбросом характеристической вязкости, чем первичная марка, которую он заменяет. Более тонкая стенка преформы оставляет меньше запаса на такой разброс, поэтому до решения о том, насколько снижать массу в том же проекте, запросите у поставщика сырья спецификацию по вязкости и данные по партиям.
- ПЭТ поглощает влагу и разрушается гидролизом, если его расплавлять влажным. Хлопья или гранулы rPET, которые хранились или смешивались иначе, чем первичное сырьё, могут требовать отдельной проверки сушки. Фиксируйте настройки сушилки и время пребывания для каждой пробной партии, а не переносите по привычке настройки первичного сырья.
- Доля вторичного сырья может изменить цвет, мутность и количество видимых включений. Сначала согласуйте с владельцем бренда пределы по внешнему виду: в более тонкой стенке некоторые дефекты заметнее, а визуальный брак на стадии бутылки обесценивает весь пробный прогон.
- Доля смешивания сама является переменной. Прогон сначала с меньшей, а затем с большей долей rPET на одной облегчённой геометрии даёт гораздо больше информации, чем немедленный переход к конечной цели, и показывает, где технологическое окно начинает сужаться.
- Допуск к контакту с пищевыми продуктами относится к сырью и процессу переработки, а не к форме. Собирайте эту документацию у поставщика сырья параллельно с работой над оснасткой, чтобы успешное испытание не простаивало в ожидании бумаг.
Проводите испытание облегчения и rPET в строгой последовательности
- Шаг 1: Отлейте и выдуйте эталонную партию с текущей преформой и уже одобренным сырьём. Зафиксируйте массу преформы по гнёздам, распределение стенки бутылки и согласованные испытания бутылки. Все последующие результаты оцениваются относительно этого эталона, поэтому сохраните образцы и технологическую карту.
- Шаг 2: Сначала введите облегчённую геометрию, по-прежнему на эталонном сырье. Проверьте массу по гнёздам, размеры горловины и качество литника, затем выдуйте бутылки по существующей рецептуре и меняйте только те параметры выдува, которые нужны для получения эталонного распределения стенки.
- Шаг 3: Добавьте rPET в первой согласованной пропорции на облегчённой геометрии. Фиксируйте партию сырья, настройки сушилки и технологическое окно литья. Если дефекты появились здесь, но не на предыдущем шаге, они указывают на материал или его подготовку, а не на новую геометрию.
- Шаг 4: Испытайте готовые бутылки каждого шага по одним и тем же критериям: осевая нагрузка, укупорка и герметичность, внешний вид, а также давление или термостойкость, если этого требует продукт. Храните результаты шагов раздельно, чтобы влияние массы и сырья можно было оценить по отдельности.
- Шаг 5: Зафиксируйте фактическую экономию массы на одной преформе и умножьте её на плановый годовой выпуск, чтобы оценить экономию сырья, затем решите, утвердить конструкцию, скорректировать геометрию или сохранить долю смешивания. Увеличивайте долю вторичного сырья только через новое испытание с той же структурой.
Роль LIHE в проекте облегчения или перехода на rPET
LIHE Precision — один из кандидатов, названных в этой статье, и одновременно её издатель, поэтому воспринимайте этот раздел как заявление поставщика, а не как независимую рекомендацию. Приведённые ниже показатели опубликованы на lihe-preform.com и описывают предложение LIHE; они не заменяют поэтапное испытание, описанное выше.
- Снижение массы: предложения по облегчению направлены на уменьшение массы преформы на 1–2 г за счёт оптимизации горловины или толщины стенки. Достижима ли такая величина для вашей бутылки, показывают результаты испытаний, а не само предложение.
- Переделка вместо новой оснастки: стоимость переделки существующих форм под облегчение заявлена на уровне 25–40% цены новой формы. Точная стоимость определяется коммерческим предложением с учётом состояния текущей формы и предлагаемых изменений.
- rPET и горловины: индивидуальные работы включают испытания материала rPET и специальные горловины, например PCO 1881 и 29/25, а также переоснащение производственных линий. Изменение горловины затрагивает и колпачок, поэтому привлекайте к обсуждению поставщика укупорки.
- Охлаждение и сроки: оптимизированное охлаждение может сократить время охлаждения горловины до 0,5 секунды, а срок изготовления пилотных форм заявлен как 20 дней. Пилотная форма полезна, когда новую геометрию нужно проверить до заказа полной производственной формы.
Часто задаваемые вопросы
- Всегда ли нужна специальная форма для rPET?
- Не обязательно. Сырьё, геометрию, машину и процесс оценивают вместе. Уточните пригодность существующей формы для испытания или необходимость конверсии, затем подтвердите предложенную конфигурацию испытаниями.
- Доказывает ли успешная проба пригодность для контакта с пищей?
- Нет. Успешная переработка и документы для пищевого контакта — разные требования. Ответственные за сырьё и упаковку стороны должны предоставить доказательства для предусмотренных рынка и применения.
- Можно одновременно снизить массу и изменить сырьё?
- Да, в рамках разработки, но фиксируйте оба изменения и сохраняйте базовый вариант. Организуйте испытания так, чтобы дефект можно было связать с изменением материала, геометрии или процесса.
- Что означает опубликованный показатель облегчения LIHE?
- Он описывает предложения снижения массы посредством оптимизации горловины или стенки. Конструкция должна пройти согласованные проверки преформы, бутылки и крышки. Это не безусловное снижение для любого вида упаковки.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение