
Мы переводим линию ПЭТ-бутылок на 100% rPET — какие изменения пресс-формы и горячего канала нужны?
Практическое руководство для инженеров завода, переводящих линию преформ и бутылок на 100% rPET: какие изменения пресс-формы, горячеканальной системы и охлаждения проверить, как провести переход по шагам и как устранить типичные дефекты.
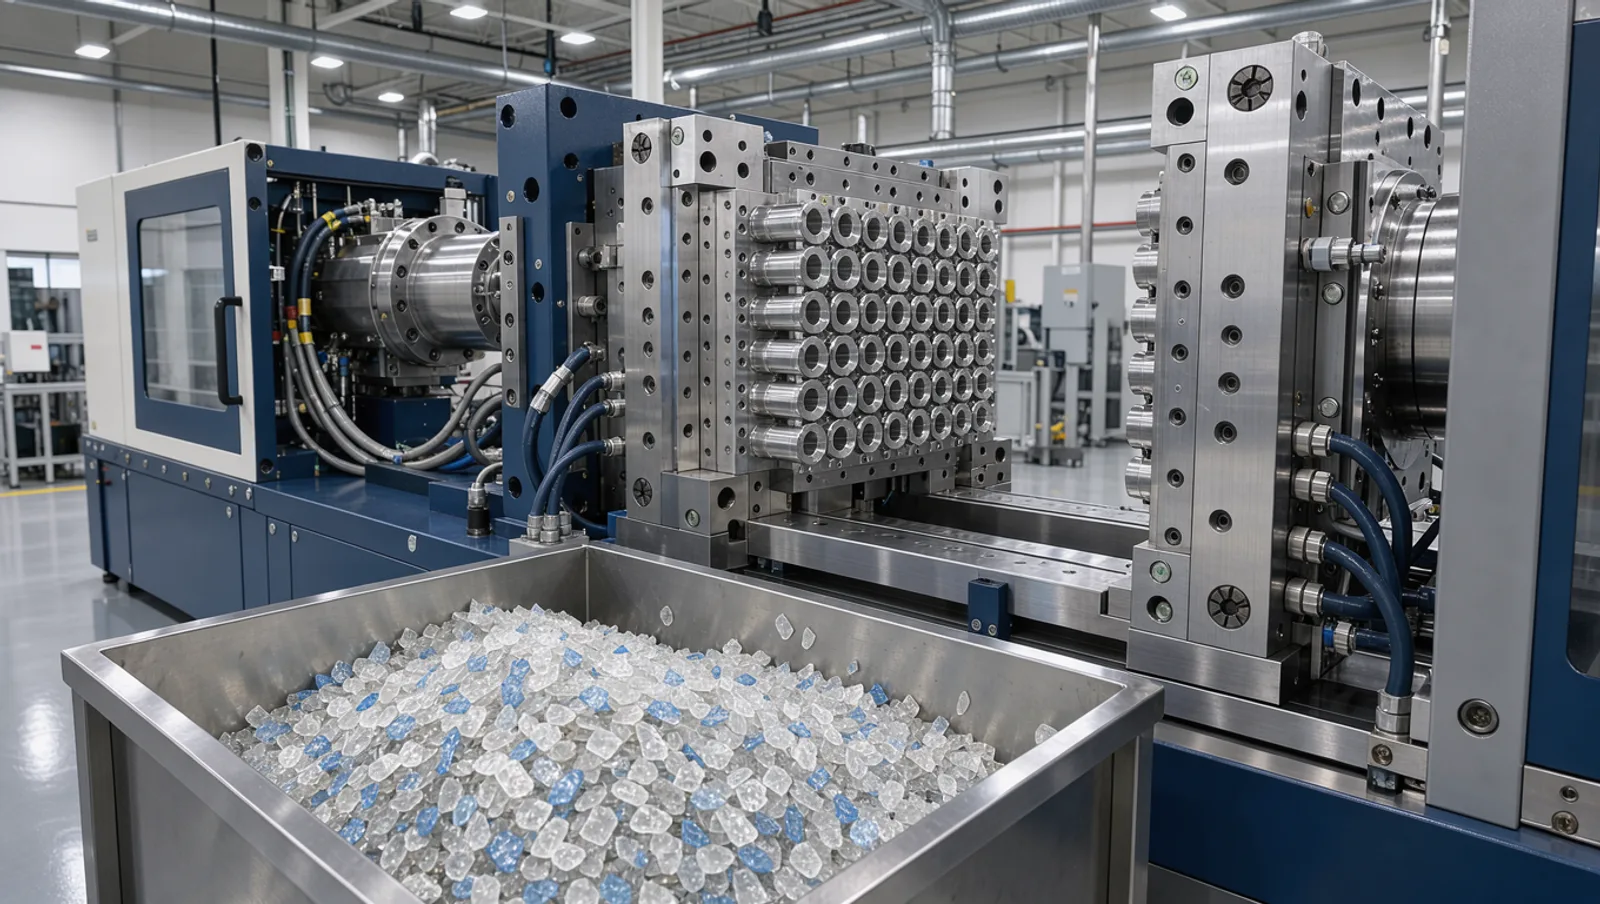
Какие изменения пресс-формы и горячего канала нужны для 100% rPET?
rPET (вторичный полиэтилентерефталат) — это ПЭТ, полученный из использованных бутылок и переработанный в пищевые хлопья или гранулы, которые могут заменить первичную смолу. В большинстве случаев сталь пресс-формы и расположение гнёзд остаются прежними; изменения касаются горячеканальной системы (наконечники сопел, запорные иглы, уплотнения, нагреватели и баланс температур), вентиляции и охлаждения пресс-формы, а также сушки и подачи материала перед машиной.
Причина в том, что 100% rPET ведёт себя менее однородно, чем первичный ПЭТ: характеристическая вязкость (IV) меняется от партии к партии, материал чувствительнее к влаге и термической истории, в нём больше летучих веществ и мелких загрязнений. Пресс-форма и горячий канал, которые хорошо работают на первичном сырье, при 100% rPET могут давать чёрные точки, помутнение, дефекты литника и разброс веса.
Ключевые цифры для планирования перехода на rPET
- Пресс-формы для преформ выпускаются на 32–160 гнёзд; подход к переходу одинаков, но каждое дополнительное гнездо добавляет ещё одно сопло, которое нужно сбалансировать.
- Клапанные горячеканальные системы LIHE выпускаются на количество гнёзд до 144 для преформ, с 3-летней гарантией от протечек для конструкции типа Husky Ultra.
- Оптимизированное охлаждение может сократить время охлаждения горловины до 0,5 с, что помогает вернуть время цикла, если rPET требует более холодного и медленного процесса.
- Предложения по облегчению снижают вес преформы на 1–2 г; при работе с rPET сначала проверьте поведение при раздуве.
- Опубликованные сроки: запасные части — 4 недели, пилотные формы — 20 дней, стандартные ПЭТ-формы — 8 недель.
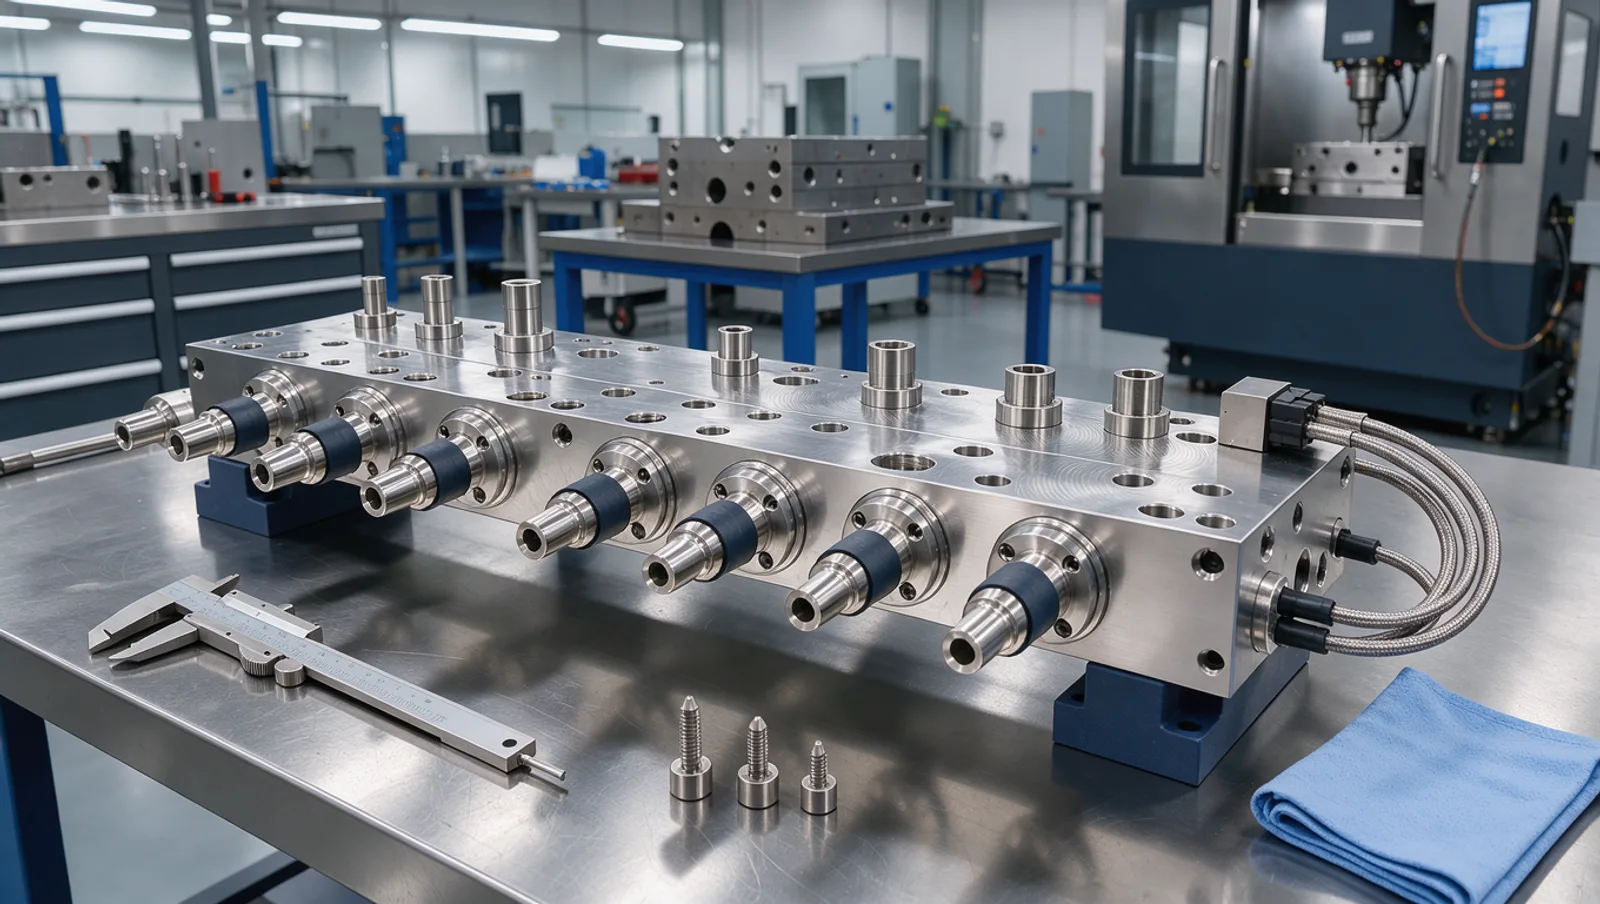
Что меняется, когда сырьё становится 100% rPET
- Разброс IV: партии вторичных хлопьев и гранул отличаются по IV, поэтому вязкость расплава, баланс заполнения и вес преформы меняются от партии к партии.
- Чувствительность к влаге: влажный ПЭТ гидролизуется в цилиндре и горячем канале, что снижает IV и ослабляет готовую бутылку.
- Термическая история: rPET уже как минимум один раз плавился, поэтому лишнее время пребывания в коллекторе повышает уровень ацетальдегида (AA) и пожелтение.
- Летучие вещества и пыль: больше газа и мелкой фракции в расплаве — быстрее засоряются вентиляционные каналы и образуются отложения на матрицах и пуансонах.
- Загрязнения: гели, точки и посторонние частицы, прошедшие фильтрацию у переработчика, могут частично перекрывать наконечники сопел и литники.
- Цвет: rPET обычно имеет лёгкий оттенок; помутнение или пожелтение из-за процесса заметнее, чем на первичной смоле.
Что подготовить перед переходом
- Спецификацию rPET от поставщика: диапазон IV, влажность при поставке, допустимые загрязнения и допуск процесса переработки к контакту с пищевыми продуктами (например, письмо FDA об отсутствии возражений в США).
- Базовые данные текущей линии на первичном ПЭТ: время цикла, процент брака по гнёздам, вес преформы по гнёздам, уровень AA и падение IV от гранулы до преформы.
- Проверку производительности сушилки и системы пневмотранспорта, так как хлопья rPET имеют другую насыпную плотность и по-другому сушатся, чем первичные гранулы.
- Аудит состояния горячего канала: показания нагревателей и термопар по каждой зоне, износ наконечников сопел и игл, состояние уплотнений и история протечек.
- Аудит состояния пресс-формы: глубина вентиляции, расход и перепад температуры воды по каждому контуру, накипь в каналах, износ горловых колец и замковых конусов.
- Чертежи преформы и бутылки, а также результаты выдува, чтобы любое изменение толщины стенки или веса можно было проверить на выдувной машине.
Изменения пресс-формы и горячего канала, которые стоит рассмотреть
| Узел | Типичная проблема при 100% rPET | Что изменить |
|---|---|---|
| Наконечники сопел и запорные иглы | Износ, отложения, нитеобразование и след литника | Осмотреть каждое сопло; заменять изношенные наконечники, иглы и уплотнения комплектом |
| Нагреватели и термопары | Слабые зоны дают холодные сопла и разброс веса | Заменить неисправные нагреватели и датчики; перебалансировать температуры зон |
| Каналы коллектора | Застойные зоны удерживают деградированный расплав и выпускают чёрные точки | Очистить или восстановить коллектор; проверить места застоя |
| Фильтрация расплава (на стороне машины) | Частицы перекрывают литники и вызывают недоливы | Согласовать фильтрацию у поставщика rPET и на машине |
| Вентиляция матриц и пуансонов | Отложения летучих, подгары, недоливы | Проверить глубину вентиляции и сократить интервал её чистки |
| Контуры охлаждения | Помутнение и более долгое охлаждение для удержания качества | Удалить накипь, проверить расход по контурам, рассмотреть оптимизацию охлаждения горловины |
| Литниковые вставки | Кристаллический литник, отверстие или нить на литнике | Проверить геометрию литника и охлаждение вокруг него |
| Конструкция преформы | Иное поведение при вытяжке на выдувной машине | Пересмотреть толщину стенки и вес до облегчения |
Пошаговый перевод линии на 100% rPET
- Шаг 1: Зафиксируйте полные базовые данные на первичном ПЭТ, чтобы каждое последующее изменение сравнивать с реальными цифрами.
- Шаг 2: Согласуйте спецификацию rPET с поставщиком и проверяйте входящие партии на IV и влажность до загрузки в сушилку.
- Шаг 3: Подтвердите время пребывания в сушилке и производительность по точке росы для нужного расхода rPET по данным поставщика смолы.
- Шаг 4: Обслужите горячий канал: проверьте каждую зону нагрева и термопару, замените изношенные наконечники, иглы и уплотнения, очистите коллектор.
- Шаг 5: Обслужите пресс-форму: удалите накипь из каналов охлаждения, проверьте расход по контурам, очистите и измерьте вентиляцию, проверьте горловые кольца и конусы.
- Шаг 6: Проведите ступенчатое испытание материала, увеличивая долю rPET поэтапно и измеряя вес, AA, падение IV и дефекты по гнёздам.
- Шаг 7: На каждом этапе корректируйте параметры: температуру расплава, баланс зон горячего канала, давление выдержки и охлаждение, сохраняя минимальное время пребывания.
- Шаг 8: Раздуйте пробные преформы на своей выдувной машине и проверьте распределение стенки, осевую нагрузку и внешний вид бутылки.
- Шаг 9: Закрепите технологическое окно и обновите интервалы профилактики вентиляции, наконечников и фильтров под rPET.
Типичные проблемы после перехода на rPET и их устранение
| Симптом | Вероятная причина | Что проверить или изменить |
|---|---|---|
| Чёрные точки | Деградированный расплав в застойных зонах коллектора или загрязнения | Очистить или восстановить коллектор; пересмотреть фильтрацию; сократить время пребывания |
| Пожелтение | Избыточная термическая история или пересушка | Снизить температуры расплава и горячего канала, где возможно; проверить настройки сушилки |
| Высокий AA | Высокая температура расплава и долгое время пребывания | Снизить температуры цилиндра и коллектора; проверить соотношение дозы и объёма цилиндра |
| Помутнение у литника или дна | Медленное охлаждение или влага | Проверить охлаждение литника, расход воды и сушку |
| Недоливы в отдельных гнёздах | Забитые наконечники, холодные зоны, засорённая вентиляция | Осмотреть наконечники, нагреватели и вентиляцию проблемных гнёзд |
| Нити или длинный след литника | Изношенные иглы или наконечники, перегретый литник | Заменить иглы и наконечники; перебалансировать температуру литника |
| Разброс веса между партиями | Разброс IV в поставках rPET | Ужесточить спецификацию IV; разделять и смешивать партии |
| Пузыри или серебристость | Влага или летучие вещества | Проверить сушку; очистить вентиляцию |
Практические советы для стабильного производства на 100% rPET
- Измеряйте IV на преформах, а не только на входящем сырье; падение IV по линии показывает, контролируются ли сушка и время пребывания.
- Держите на площадке запасной комплект наконечников, игл и уплотнений, чтобы забитое сопло можно было исправить без долгого простоя.
- Отслеживайте брак по гнёздам; дрейф одного гнезда обычно указывает на сопло, вентиляцию или контур охлаждения, а не на материал.
- Используйте оптимизацию охлаждения, чтобы вернуть время цикла; оптимизированное охлаждение LIHE сокращает время охлаждения горловины до 0,5 с.
- Откладывайте облегчение до стабилизации процесса на rPET, затем проверяйте снижение веса на 1–2 г на выдувной машине.
- Если горячий канал старый, сравните восстановление с заменой; rPET быстро выявляет протечки и слабые нагреватели.
Связанные понятия
- Характеристическая вязкость (IV): показатель молекулярной массы ПЭТ; снижается при деградации ПЭТ от влаги или тепла.
- Ацетальдегид (AA): побочный продукт термической деградации ПЭТ, который может влиять на вкус воды и чувствительных напитков.
- Гидролиз: реакция расплавленного ПЭТ с водой, основная причина потери IV у непросушенного материала.
- Клапанный горячий канал: горячеканальная система, в которой игла механически открывает и закрывает каждый литник, обеспечивая более чистый литник, чем термический.
- Кристалличность: упорядоченные области в ПЭТ, которые проявляются как белое помутнение преформы при слишком медленном охлаждении.
Как LIHE поддерживает переход на rPET
- LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
- Испытания материала rPET и переоборудование производственных линий в рамках индивидуальных решений.
- Восстановление горячеканальных систем, а также запасные наконечники сопел, запорные иглы, нагреватели и уплотнения для систем, совместимых с HUSKY, NETSTAL, KM и SIPA.
- Оптимизация охлаждения и конверсионные детали, на 100% взаимозаменяемые с системами Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps и Corvaglia.
- Удалённая диагностика, поддержка пуска на месте и профилактическое обслуживание силами выделенной технической команды.
Часто задаваемые вопросы
- Нужна ли новая пресс-форма для работы на 100% rPET?
- Обычно нет. Расположение гнёзд и сталь, как правило, остаются. Работа сосредоточена на горячем канале, вентиляции, охлаждении и сушке. Новая форма нужна, только если существующая изношена или должна измениться сама конструкция преформы.
- Какие детали горячего канала быстрее всего изнашиваются на rPET?
- Первыми проверяют наконечники сопел, запорные иглы и уплотнения, затем нагреватели и термопары. Загрязнения и отложения в rPET выявляют износ и слабые зоны быстрее, чем первичная смола.
- Почему после перехода стало больше чёрных точек?
- У rPET более длинная термическая история, поэтому расплав в застойных зонах коллектора деградирует быстрее. Обычно помогают очистка или восстановление коллектора, сокращение времени пребывания и проверка фильтрации.
- Увеличит ли 100% rPET время цикла?
- Может, если процесс приходится вести холоднее или медленнее для контроля AA и помутнения. Оптимизированное охлаждение, сокращающее время охлаждения горловины до 0,5 с, — один из способов вернуть часть этого времени.
- Может ли LIHE помочь с испытаниями до принятия решения?
- Да. Испытания материала rPET входят в индивидуальные решения LIHE вместе с восстановлением горячих каналов и переоборудованием линий. Напишите на sales@lihe-preform.com, указав данные пресс-формы, машины и rPET.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение