
Наша пресс-форма для ПЭТ-преформ работает медленно и даёт брак — какие шаги диагностики нам предпринять?
Пошаговое руководство по диагностике пресс-форм для ПЭТ-преформ, которые потеряли время цикла и начали давать брак: какие данные собрать, как отделить причины в охлаждении, горячем канале и механике, и таблица дефектов с проверками и решениями.
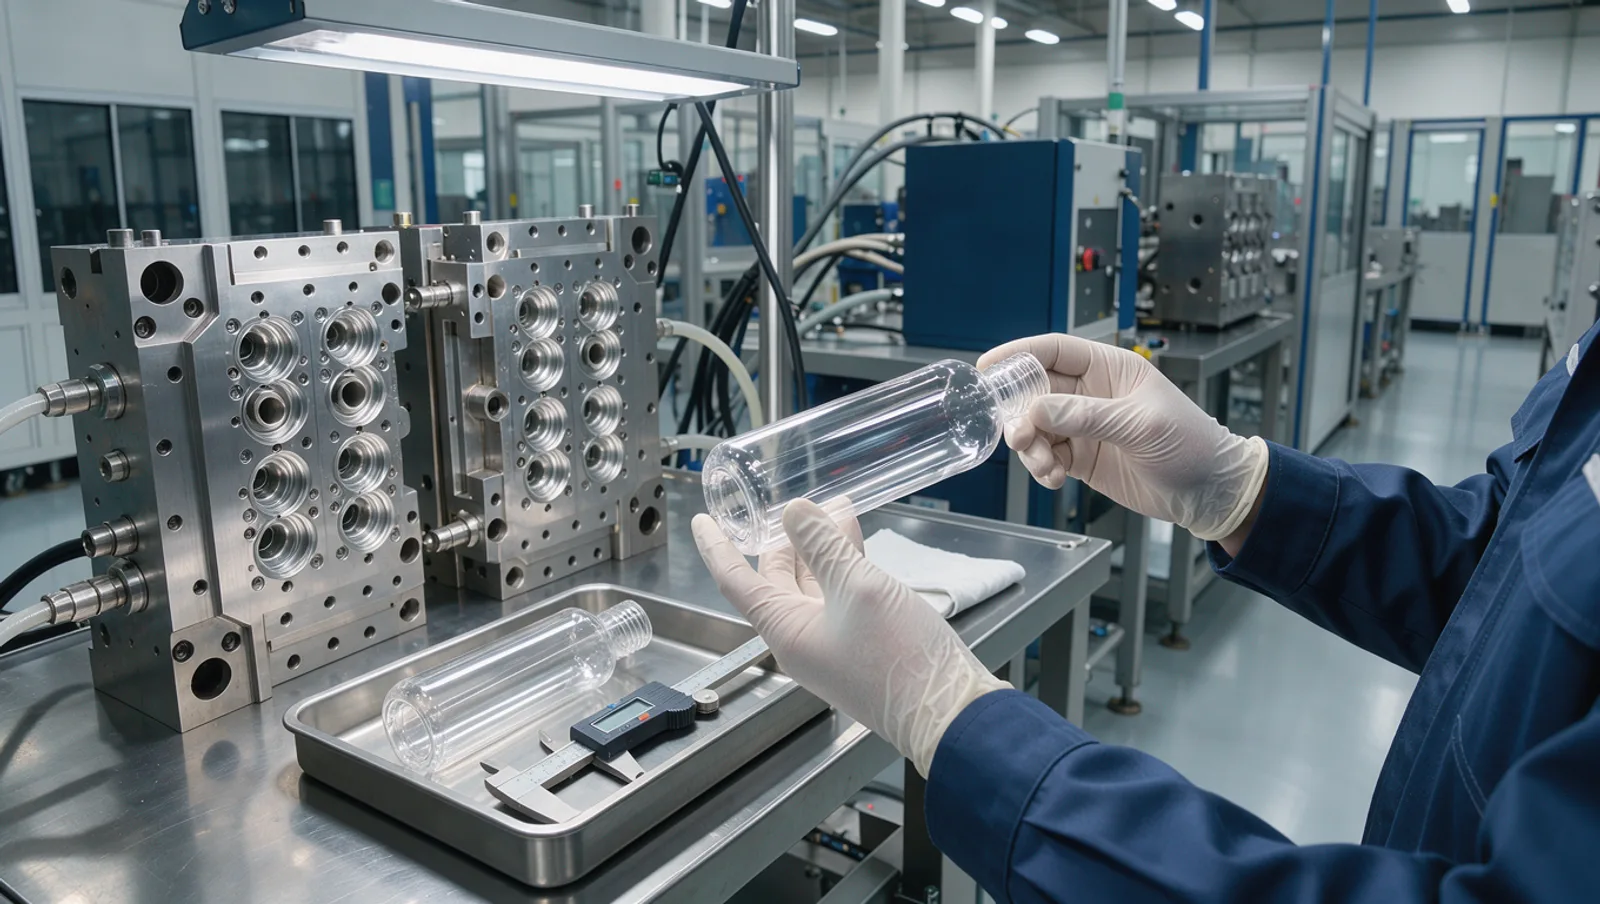
Что делать, если пресс-форма для преформ работает медленно и даёт брак?
Диагностика пресс-формы для преформ — это структурированный процесс, позволяющий определить, откуда берётся проблема со временем цикла или качеством: из материала, машины, горячего канала, охлаждения или механики формы. Начните со сбора данных по каждому гнезду, затем проверьте сушку, охлаждающую воду, зоны горячего канала и изнашиваемые детали именно в таком порядке, потому что у большинства медленных и дающих брак форм есть неисправность охлаждения или горячего канала, которую операторы компенсировали удлинением цикла.
Время цикла — это полное время одной последовательности впрыска, выдержки под давлением, охлаждения, раскрытия формы, съёма и смыкания. Когда охлаждение теряет эффективность, обычная реакция — добавить время охлаждения, чтобы убрать помутнение или овальность, поэтому медленный цикл и дефекты часто оказываются одной и той же проблемой.
Ключевые цифры
- Целевая воспроизводимость: оснастка LIHE стабильно обеспечивает CPK ≥ 1,33 — распространённый ориентир для стабильного процесса.
- Ориентир по браку: уровень эксплуатационного брака на оснастке LIHE — до 0,0064%.
- Ресурс: формы рассчитаны на работу до 8 млн циклов на платформах Husky, SACMI и Netstal; старым формам, приближающимся к этому уровню или превысившим его, нужен аудит износа.
- Охлаждение: оптимизированное охлаждение может сократить время охлаждения горловины до 0,5 с.
- Срок поставки запасных частей: 4 недели, поэтому заказывайте изнашиваемые детали до их отказа.
- Ориентиры LIHE: запасные части за 4 недели, оптимизированное охлаждение сокращает охлаждение горловины до 0,5 секунды, горячеканальные системы с запорными иглами — до 144 гнёзд.
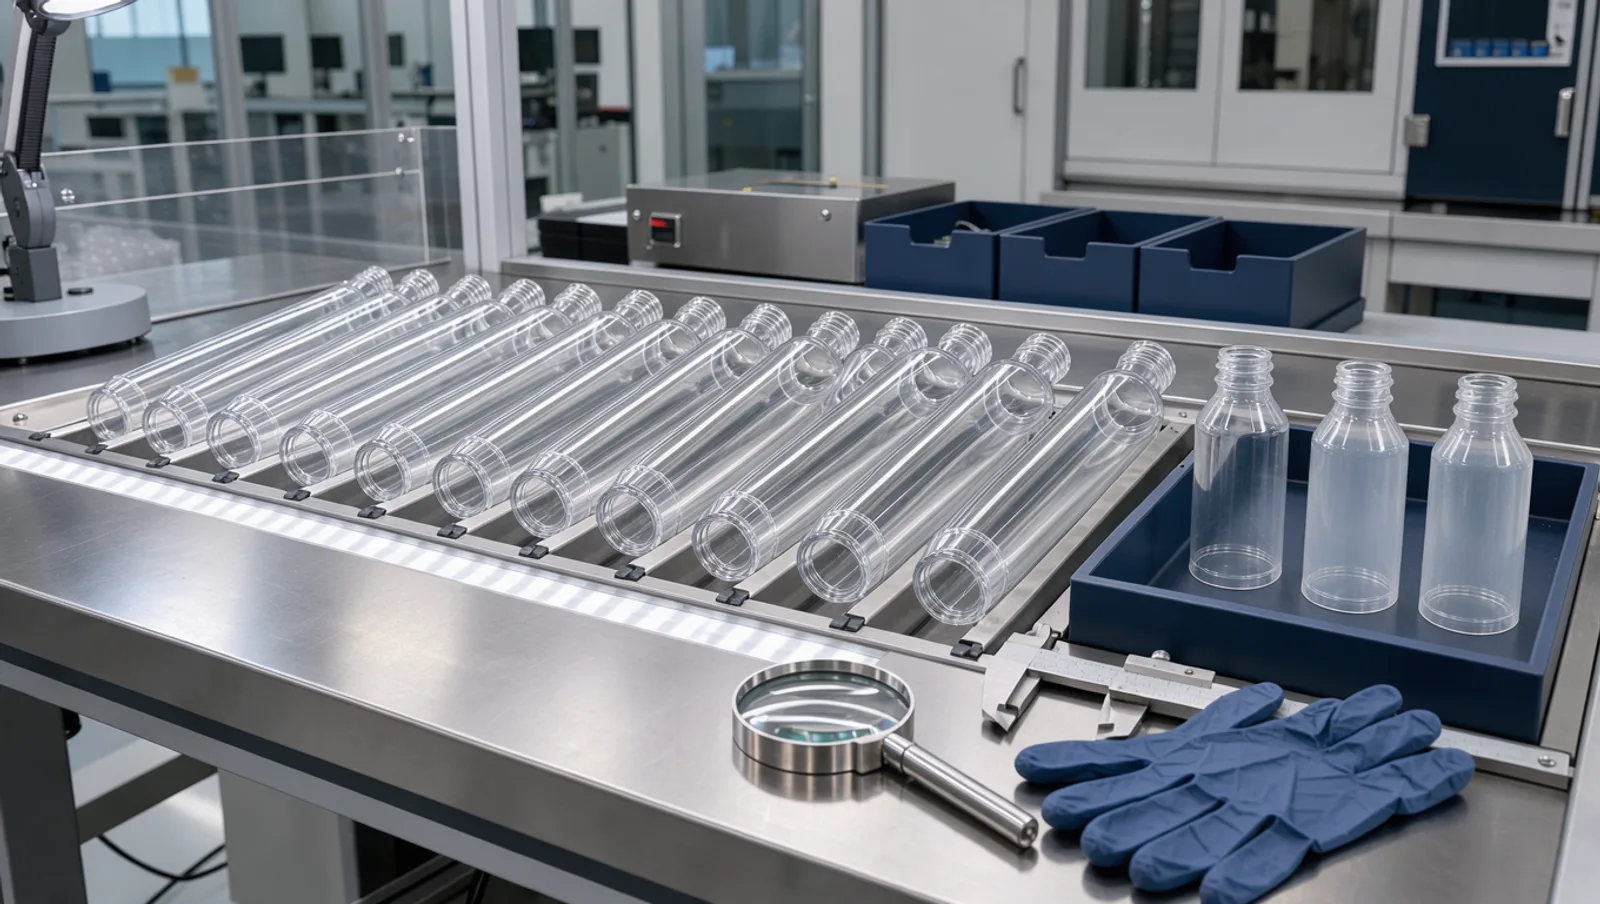
Почему пресс-формы для преформ замедляются
- Накипь и коррозия в каналах охлаждения ухудшают теплоотвод, и операторы удлиняют охлаждение, чтобы избежать помутнения и деформации преформ.
- Низкий расход воды или высокая температура подачи от чиллера дают тот же эффект по всей форме.
- Неисправные нагреватели или термопары в горячем канале оставляют холодные сопла; гнездо отключают или замедляют процесс, чтобы его заполнить.
- Изношенные литниковые вставки, наконечники сопел и запорные иглы вызывают дефекты литника, которые часто «лечат» более долгой выдержкой или охлаждением.
- Изношенные горловые кольца, замковые конусы и пуансоны дают облой и разностенность, что может вынуждать замедлять впрыск.
- Влажная или плохо просушенная смола снижает IV и увеличивает брак; некоторые заводы пытаются справиться с этим настройками процесса, а не исправлением сушки.
- Забитая вентиляция удерживает воздух и летучие вещества, вызывая недоливы и подгары, которые замедляют наладку и перезапуски.
Что подготовить перед диагностикой
- Историю времени цикла с машины — желательно с момента, когда форма была новой или после последнего восстановления.
- Процент брака и тип дефекта по каждому гнезду, с физическими образцами, промаркированными номером гнезда.
- Вес преформы по гнёздам за несколько циклов, чтобы увидеть дисбаланс горячего канала.
- Данные охлаждающей воды: температура подачи, расход по каждому контуру и разница температур на входе и выходе.
- Показания контроллера горячего канала: уставка, фактическая температура и процент мощности по каждой зоне.
- Записи сушилки: время сушки, точка росы и расход материала.
- Историю обслуживания: последнее восстановление, заменённые детали, общий счётчик циклов.
Пошаговая процедура диагностики
- Шаг 1: Опишите проблему цифрами: текущее время цикла против исходного, типы дефектов и затронутые гнёзда.
- Шаг 2: Отделите проблемы отдельных гнёзд от проблем всей формы: несколько плохих гнёзд указывают на локальные причины, равномерная проблема — на материал, воду или процесс.
- Шаг 3: Проверьте сушку материала и падение IV до вмешательства в форму, так как влажная смола даёт многие те же дефекты, что и неисправности формы.
- Шаг 4: Измерьте расход воды и перепад температуры на каждом контуре охлаждения; удалите накипь или прочистите каналы с низким расходом.
- Шаг 5: Проверьте зоны горячего канала; отремонтируйте нагреватели и термопары с аномальной мощностью или не достигающие уставки.
- Шаг 6: Осмотрите литники, наконечники сопел и запорные иглы проблемных гнёзд и замените изношенные детали.
- Шаг 7: Осмотрите пуансоны, матрицы, горловые кольца и замковые конусы на износ, повреждения и несоосность; очистите и измерьте вентиляцию.
- Шаг 8: Измерьте критические детали пакета, желательно на КИМ, и сравните с чертежом.
- Шаг 9: Перезапустите по документированному процессу, сокращайте время охлаждения поэтапно и подтверждайте качество преформ на каждом шаге.
- Шаг 10: Зафиксируйте коренную причину, решение и новое время цикла и обновите план профилактического обслуживания.
Таблица диагностики дефектов
| Дефект | Как выглядит | Частые причины | Проверки и решения |
|---|---|---|---|
| Помутнение / кристалличность | Белые или мутные зоны, часто у литника или дна | Медленное охлаждение, накипь в каналах, влажная смола | Проверить расход воды, удалить накипь, проверить сушку |
| Недолив | Неполная преформа, обычно в зоне горловины | Холодное сопло, забитый наконечник, забитая вентиляция | Проверить температуру зоны, наконечник и вентиляцию |
| Облой | Тонкий пластик по разъёму горловых колец или формы | Изношенные горловые кольца или конусы, низкое усилие смыкания | Измерить и заменить изношенные детали пакета |
| Разностенность | Неравномерная толщина стенки по окружности | Смещение пуансона, износ центрирования, неравномерное охлаждение | Проверить соосность пуансона и конусы; сбалансировать охлаждение |
| Нить / длинный литник | Нить пластика или длинный след на литнике | Изношенная игла или наконечник, перегретый литник | Заменить иглу и наконечник; скорректировать температуру литника |
| Высокий AA | Проблемы со вкусом, высокие результаты теста AA | Высокая температура расплава, долгое время пребывания | Снизить температуры; проверить дозу относительно цилиндра |
| Чёрные точки | Тёмные частицы в стенке | Деградированный материал в горячем канале или цилиндре | Очистить коллектор и шнек; проверить застойные зоны |
| Утяжины / пустоты | Впадина или пузырь в толстых участках | Короткая выдержка или низкое давление, влажная смола | Проверить параметры выдержки и сушку |
| Овальность / изогнутая преформа | Некруглая горловина или корпус после съёма | Недостаточное охлаждение, проблемы съёма | Проверить охлаждение и посттехнологическое обращение |
| Разброс веса | Разный вес по гнёздам | Дисбаланс горячего канала, изношенные наконечники | Перебалансировать зоны; заменить изношенные наконечники |
Медленный цикл: быстрое сравнение причин и решений
| Наблюдение | Вероятная причина | Решение |
|---|---|---|
| Всей форме нужно больше времени охлаждения, чем раньше | Накипь в каналах или слабая работа чиллера | Удалить накипь, проверить мощность чиллера и качество воды |
| Дольше охлаждения требуют только некоторые гнёзда | Засор или снижение расхода в этих контурах | Прочистить и проверить расход в этих контурах |
| Цикл удлинён, чтобы заполнить часть гнёзд | Холодные или неисправные зоны горячего канала | Отремонтировать нагреватели и термопары, перебалансировать |
| Цикл удлинён для борьбы с дефектами литника | Изношенные наконечники, иглы или литниковые вставки | Заменить изношенные детали горячего канала и литника |
| Впрыск замедлен, чтобы избежать облоя | Изношенные горловые кольца и замковые конусы | Восстановить или заменить детали пакета |
Практические советы
- Используйте статистический контроль процесса по гнёздам; CPK — удобный единый показатель, показывающий дрейф гнезда или всей формы.
- Не компенсируйте механическую неисправность настройками процесса надолго: это скрывает коренную причину и каждую смену стоит времени цикла.
- Качество воды важно не меньше температуры; подготовленная вода замедляет образование накипи в узких каналах охлаждения пуансонов.
- При восстановлении рассмотрите оптимизацию охлаждения; оптимизированное охлаждение LIHE может сократить время охлаждения горловины до 0,5 с.
- Держите критический запасной комплект (наконечники, иглы, нагреватели, уплотнения, горловые кольца) для гнёзд с наибольшим износом.
- Для форм в конце срока службы сравнивайте восстановление с заменой; полный капитальный ремонт может вернуть старой оснастке эффективность уровня OEM.
Связанные понятия
- Характеристическая вязкость (IV): показатель молекулярной массы ПЭТ, который снижается из-за влаги и термического повреждения.
- Ацетальдегид (AA): продукт деградации ПЭТ, уровень которого растёт с температурой расплава и временем пребывания.
- Детали пакета (stack): пуансон, матрица, горловые кольца и литниковая вставка, формирующие одну преформу.
- Баланс горячего канала: одинаковая температура и расход расплава для каждого сопла, необходимые для одинакового веса преформ.
- Индекс воспроизводимости процесса (CPK): показатель того, насколько хорошо процесс удерживается в пределах допуска.
Когда привлекать изготовителя пресс-формы
- LIHE Precision (Foshan Lihe Precision Machinery Co.,Ltd.) — это производитель пресс-форм для ПЭТ-преформ, выдувных форм, форм для колпачков и компрессионных форм, горячеканальных систем и комплектующих для производства напитков и упаковки, с производством в Фошане, Китай.
- Удалённая диагностика и помощь на месте силами выделенной технической команды, включая аудит интерфейса машины и поддержку пуска.
- Программы восстановления и полный капитальный ремонт форм, возвращающие стареющей оснастке эффективность уровня OEM.
- Запасные части, изготовленные по существующим деталям Husky, SACMI или Otto, а также наконечники сопел, запорные иглы, нагреватели и уплотнения горячих каналов.
- Контроль в собственной лаборатории с КИМ Zeiss, отчёты о валидации и контроле по запросу.
Часто задаваемые вопросы
- Какая самая частая причина замедления пресс-формы со временем?
- Снижение эффективности охлаждения — обычно из-за накипи, засора каналов или слабой работы чиллера. Операторы удлиняют охлаждение, чтобы избежать помутнения и овальности, и цикл постепенно растёт.
- Как отличить проблему формы от проблемы материала?
- Посмотрите на распределение дефектов по гнёздам. Дефекты только в части гнёзд указывают на локальные причины в форме или горячем канале. Дефекты сразу во всех гнёздах указывают на материал, сушку, подачу воды или параметры процесса.
- Менять детали или восстанавливать всю форму?
- Меняйте детали, если износ ограничен несколькими гнёздами. Рассмотрите полное восстановление, если износ есть во многих гнёздах, счётчик циклов высокий или после ремонта форма не выходит на исходное время цикла.
- Может ли изменение охлаждения действительно вернуть время цикла?
- Да, если охлаждение — ограничивающий фактор. Очистка каналов возвращает потерянную производительность, а оптимизированная конструкция охлаждения может сократить время охлаждения горловины до 0,5 с.
- Какие данные отправить LIHE для удалённой диагностики?
- Отправьте на sales@lihe-preform.com модель машины, число гнёзд, чертёж преформы, историю времени цикла, образцы или фото дефектов по гнёздам, показания зон горячего канала и данные охлаждающей воды.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение