
Что лучше для крупносерийного завода бутылок ПЭТ: специализированный изготовитель форм или поставщик полной линии?
Выбирайте специалиста для определённой задачи оснастки или поставщика линии для согласованного оборудования, назначая ответственность за каждый интерфейс.
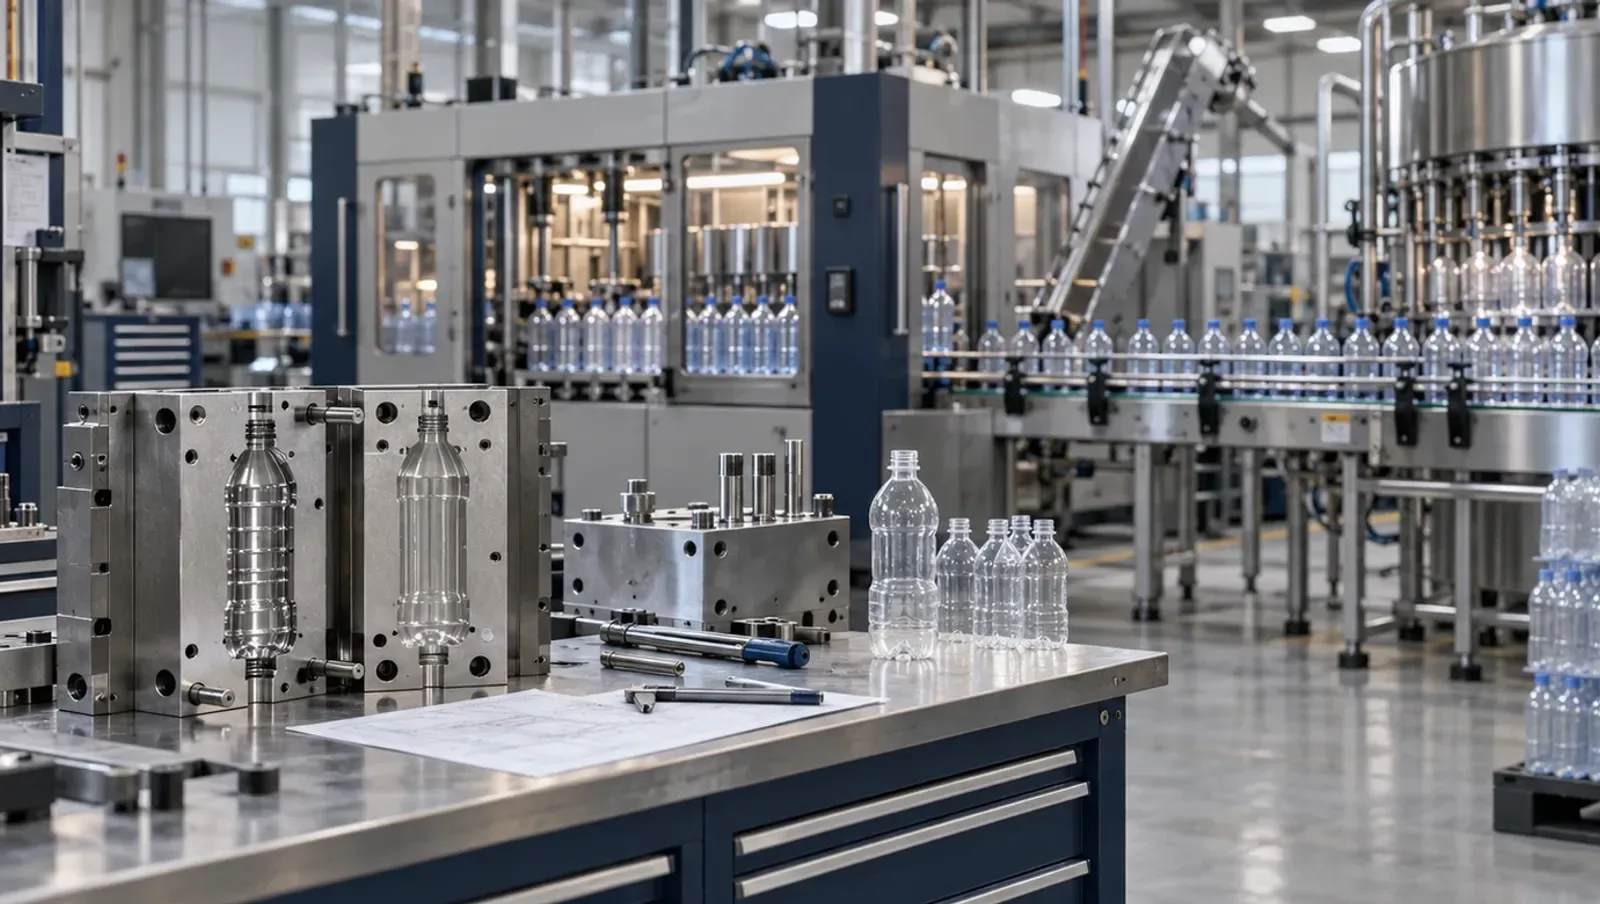
Выбирайте по границе проекта и ответственности за интеграцию
Специализированный изготовитель форм поставляет оснастку и связанную инженерную работу; поставщик полной линии согласует более широкий набор оборудования в пределах предложения. Специалист подходит для рассмотрения при определённой замене или конверсии формы на действующей линии, а предложение полной линии — при новом заводе или крупных изменениях оборудования. Выбор зависит от ответственности за интеграцию, квалификацию и обслуживание требуемого процесса.
Сравнивайте объём, а не категорию поставщика
| Параметр | Специализированная оснастка | Полная линия |
|---|---|---|
| Основная задача | Конкретная форма или компонент | Согласованный проект оборудования |
| Установленные машины | Подтвердить интерфейсы | Подтвердить включённое оборудование |
| Конструкция бутылки | Согласовать разработку и испытания | Согласовать разработку упаковки и тесты |
| Интеграция | Координирует завод или интегратор | Подтвердить договорную границу |
| Ресурсы площадки | Завод описывает доступные условия | Стороны согласуют потребности оборудования |
| Пусконаладка | Приёмка формы и интерфейсов | Приёмка оборудования и линии |
| Сервис | Ответственность за форму и детали | Проверить поддержку линии и отдельных машин |
| Коммерческое сравнение | Инженерия, оснастка и простой | Оборудование, интеграция и квалификация |
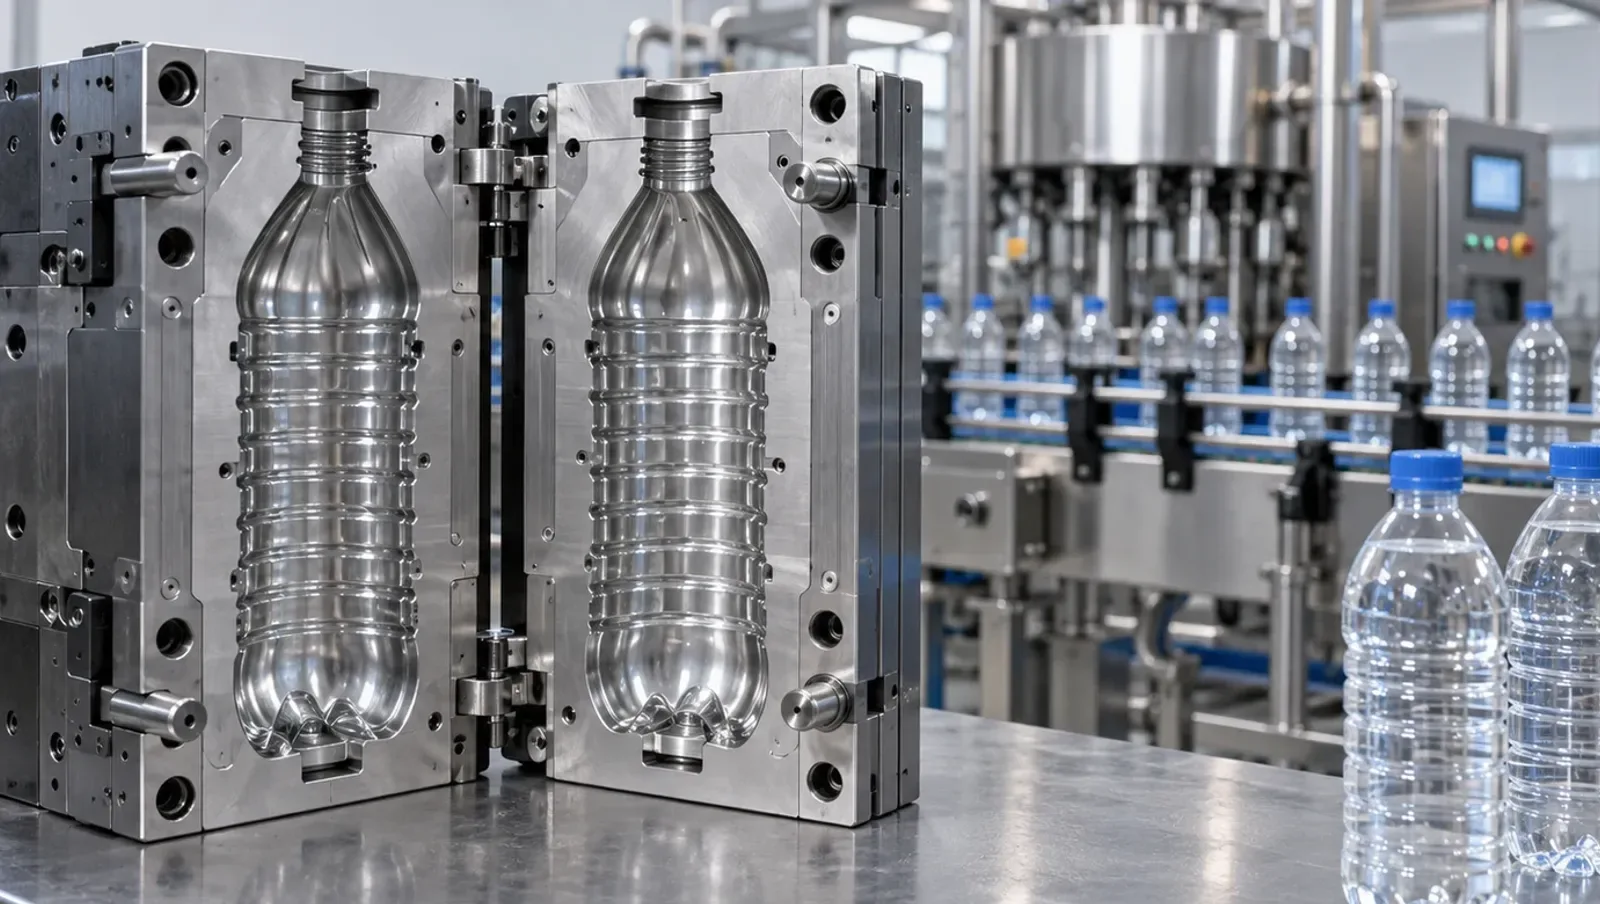
Нейтральные примеры разных ролей поставщиков
- Otto Hofstetter публикует формы для ПЭТ-преформ. Это пример специализированного предложения оснастки для изучения. Сравнивайте конкретную форму, интерфейс машины и обслуживание. Специализация сама по себе не доказывает более высокое качество или меньшую цену.
- Sidel публикует полные линии розлива воды. Предложение относится к закупке согласованного оборудования производства бутылок. Однако границы линии необходимо проверить: производство преформ, инженерные ресурсы и отдельные задачи разработки упаковки нельзя автоматически считать включёнными.
- SIPA публикует оснастку преформ и конверсии, а Husky — интегрированные литьевые системы и горячеканальные системы. Эти примеры показывают, что закупка может включать оснастку и оборудование верхней стадии ещё до рассмотрения выдува и розлива.
- LIHE публикует формы, горячеканальные системы, компоненты и конверсию оснастки. Рассмотрите этот объём для проекта на установленной машине. Нельзя представлять LIHE как замену всем изготовителям машин и подрядчикам полной линии. Согласуйте обязанности с заводом и поставщиками оборудования.
Решайте по реальным условиям работы завода
- Для стабильной линии с заменой формы начните с уже утверждённых машины и упаковки. Ограниченный проект позволяет сохранить оборудование и изменить форму. Проверьте, затрагивает ли конверсия охлаждение, управление, извлечение или геометрию крышки.
- Для нового завода опишите процесс от поставки преформ до готовой упаковки. Решите, выполняется ли литьё на площадке, затем назначьте ответственность за выдув, розлив, укупорку и транспорт. Полная линия позволяет согласовать больше оборудования, но ответственность устанавливает договорный объём.
- При одновременном облегчении и изменении оборудования назначьте ответственного инженера по упаковке. Зафиксируйте требования преформы, бутылки и крышки и последовательность испытаний. Ни одна категория поставщика не отменяет тесты готовой бутылки и согласование изменений между литьём и выдувом.
- Рассматривайте специалиста, когда завод или интегратор способен управлять интерфейсами; более широкого подрядчика — когда такая координация входит в требования закупки. Неясную ответственность устраните до выбора подрядчика, не полагаясь на название его категории.
Разделите приёмку между изготовителем форм и поставщиком линии
- Шаг 1: Составьте матрицу ответственности за интерфейсы до оформления любого заказа. Перечислите каждый механический интерфейс и интерфейс данных, например плиту и горячую половину, охлаждающую воду, сигналы контроллера, робот съёма, конвейер и подачу в выдувную машину, и назначьте для каждой строки одного ответственного и одного утверждающего.
- Шаг 2: Проведите заводскую приёмку формы на площадке изготовителя. Эту проверку ведёт изготовитель формы: размеры по гнёздам, нагрев горячеканальной системы и работа игольчатых затворов, расход по контурам охлаждения и стабильный прогон на сопоставимой машине. Оформляйте её как результат по форме, а не по линии.
- Шаг 3: Проведите приёмку оборудования с поставщиком линии в объёме машин по его контракту. Поставщик линии подтверждает скорости, переналадки и управление в пределах своего объёма; попросите его письменно указать, какие исходные условия на входе, включая преформы, он принимал для этой проверки.
- Шаг 4: После установки формы на машину завода и подключения к последующей линии проведите совместную приёмку на площадке в присутствии обеих сторон. Заранее согласуйте правила отнесения дефектов: преформа вне допуска указывает на форму или настройки литья, а дефект бутылки из соответствующей преформы — на выдув или настройки линии.
- Шаг 5: Завершите проект передачей комплекта документов от каждой стороны и одним общим перечнем открытых вопросов. У каждого открытого вопроса есть ответственный и срок, чтобы ничего не потерялось между контрактом на оснастку и контрактом на оборудование.
После запуска: кто и что обслуживает
- Изнашиваемые детали формы, включая горловинные кольца, знаки, матрицы, наконечники сопел и запорные иглы, обычно поставляет изготовитель формы или квалифицированный поставщик оснастки. Изнашиваемые детали машины поставляет производитель машины. Ведите два перечня запасных частей раздельно, чтобы дефицит можно было отнести к нужному поставщику.
- При контракте на полную линию у завода обычно один коммерческий контакт, но поставщик линии может всё равно передавать проблемы с оснасткой собственному субподрядчику по формам. Выясните, кто фактически ремонтирует формы, где выполняется ремонт и как долго форма будет вне производства после отправки с площадки.
- При специализированном пути взаимодействие между поставщиками координирует завод или его интегратор. Это даёт прямой доступ к людям, которые проектировали форму, но означает, что инженеры завода должны сами определять, где начинается неисправность: в форме, в машине или в последующем оборудовании.
- Решите, где будет выполняться восстановление, до наступления срока первого капитального ремонта. Часть работ можно выполнить на площадке; восстановление горячеканальной системы и гнёзд часто требует отправки формы в мастерскую изготовителя. Предусмотрите на этот период запасной комплект формы или альтернативное снабжение преформами.
- Пропишите ожидания по сервису в каждом контракте: каналы удалённой поддержки, условия выездов на площадку, сроки поставки запасных частей и порядок рассылки обновлённых чертежей. Если контракт на линию и контракт на оснастку описывают сервис разными терминами, неисправности на стыке поставщиков устраняются медленнее.
Место LIHE в этом выборе
Руководство подготовлено LIHE Precision — специализированным поставщиком оснастки, а не подрядчиком полных линий, и читать его стоит с учётом этой позиции. Приведённые ниже показатели опубликованы на lihe-preform.com и касаются только оснастки; оборудование линии, интеграция и общая приёмка линии остаются за заводом или поставщиками оборудования.
- Диапазон оснастки: формы для ПЭТ-преформ от 32 до 160 гнёзд для машин HUSKY, NETSTAL, SIPA, KATA и других, а также горячеканальные системы с игольчатыми затворами до 144 гнёзд для преформ с 3-летней гарантией от протечек на конструкцию типа Husky Ultra.
- Совместимость с установленным оборудованием: детали для переоснащения заявлены как на 100% взаимозаменяемые для систем Husky, SACMI, SIPA, NETSTAL, MHT, OTTO, ASB, Krupps и Corvaglia. Это важно, если завод сохраняет свои машины и меняет только оснастку.
- Сроки по оснастке в составе проекта: пилотные формы — 20 дней, стандартные формы для ПЭТ-преформ и выдувные формы — 8 недель, запасные части — 4 недели. Графики оборудования линии в эти цифры не входят и планируются с поставщиком линии.
- Сервис со стороны оснастки: аудит интерфейса машины, установка форм, поддержка при запуске машины, профилактическое обслуживание, удалённая диагностика, запасные части и восстановление форм. Конкретный пакет согласуйте в коммерческом предложении и внесите его в описанную выше матрицу ответственности.
Часто задаваемые вопросы
- Полная линия всегда лучше при большом объёме?
- Нет. Объём описывает потребность производства, а не состав закупки. Замена определённой формы и новый завод требуют разных обязанностей и доказательств приёмки.
- Может специалист обслуживать крупный завод?
- Оцените конкретное предложение оснастки и сервиса. Подтвердите интерфейсы, квалификацию и запасные части. Категория поставщика сама по себе не устанавливает соответствие производственным требованиям.
- Включает полная линия воды литьё преформ?
- Не предполагайте этого. Завод может покупать преформы или использовать отдельную литьевую машину. Поставщик должен указать начало и конец договорного объёма.
- Кто отвечает за дефект на стыке поставщиков?
- До заказа назначьте ответственного за интеграцию и согласуйте исследование проблем формы, машины и упаковки. Сохраняйте общую утверждённую спецификацию и записи изменений конструкции у всех сторон.
Источники
Связанная продукция
Есть проект пресс-формы? Наши инженеры рассмотрят ваши требования.
Запросить коммерческое предложение